
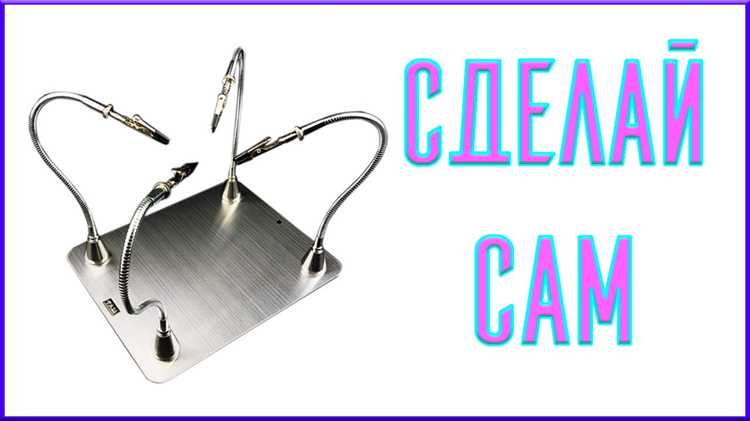
Пайка мелких компонентов или SMD-элементов требует стабильной фиксации деталей. Заводские держатели с лупами стоят от 1500 до 5000 рублей, но их функционал часто избыточен для домашних задач. Самодельная «третья рука» решает проблему за 300–800 рублей, используя доступные материалы: гибкие шланги от медицинских капельниц, магнитные основания от старых жестких дисков или алюминиевые профили 20×20 мм.
Ключевые параметры эффективной конструкции: жесткость крепления (угол отклонения не более 2° при нагрузке 200 г), регулируемая высота (от 5 до 25 см) и возможность установки дополнительных модулей – подсветки на светодиодах 5 мм или мини-вентилятора для отвода дыма. Оптимальный диаметр зажимов – 3–8 мм, что покрывает 90% задач при пайке проводов и плат.
Для основания подойдет стальная пластина 150×100×5 мм или тяжелый штатив от фотоаппарата. Гибкость обеспечивают медные трубки диаметром 6 мм с внутренним стальным тросиком (используются в велосипедных тормозах) или шарниры от офисных ламп. Фиксация деталей – пружинные зажимы с силиконовыми губками (не повреждают изоляцию) или магнитные держатели с силой удержания от 2 кг.
При сборке избегайте пластиковых элементов в зоне нагрева – они деформируются при температуре выше 80°C. Для пайки SMD-компонентов добавьте микро-тиски с губками 10×10 мм из нержавеющей стали. Вентиляция: USB-кулер на 5 В с расходом воздуха 30 CFM отводит дым на расстояние 15 см, что достаточно для комфортной работы.
Выбор материалов и инструментов для сборки конструкции
Основа третьей руки – гибкая и прочная штанга, способная удерживать детали без вибраций. Оптимальный выбор – медная или алюминиевая проволока диаметром 4–6 мм: она легко гнётся, сохраняет форму и не окисляется при нагреве паяльником. Альтернатива – стальная пружинная проволока (например, от велосипедных тормозов), но её сложнее формовать без специальных инструментов. Для крепления зажимов подойдут металлические хомуты с винтовым зажимом (М6–М8) или термостойкие пластиковые стяжки (температурный предел не ниже 200°C).
Инструменты для сборки зависят от выбранных материалов. Базовый набор включает:
- Пассатижи с узкими губками – для гибки проволоки и затяжки хомутов;
- Тиски или струбцина – фиксация деталей при сверлении отверстий;
- Дрель с набором свёрл (1–5 мм) – для крепления зажимов к штанге;
- Напильник или надфиль – обработка острых краёв металла;
- Термоусадочная трубка (диаметр 6–10 мм) – изоляция мест соединений.
Для работы с алюминием или сталью дополнительно потребуется наждачная бумага (зерно 120–240) и флюс для пайки (например, ЛТИ-120), если планируется спаивать элементы конструкции.
Крепёж выбирают исходя из нагрузки. Для лёгких конструкций подойдут болты М3–М4 с гайками и шайбами, для тяжёлых – винты с потайной головкой (М5–М6) и резьбовые вставки. В качестве основания используют стальную пластину толщиной 3–5 мм или алюминиевый профиль 20×20 мм – они устойчивы и не деформируются при нагреве. Для мобильности основание можно оснастить магнитными ножками (например, от держателей для смартфонов) или резиновыми прокладками для предотвращения скольжения.
Пошаговая инструкция по изготовлению основания и креплений
Для основания подойдет металлическая пластина толщиной 4–6 мм или фанера 12–15 мм. Размер – не менее 200×150 мм, чтобы обеспечить устойчивость. В металле просверлите отверстия диаметром 6–8 мм под крепежные болты М5 или М6, в фанере – под саморезы 4×30 мм. Расположите отверстия по периметру с шагом 50–60 мм, отступив от краев 20 мм. Для тяжелых конструкций используйте стальную пластину 8 мм или утяжелите фанеру свинцовыми грузами.
Крепления для «пальцев» изготавливаются из стальных уголков 25×25×3 мм или алюминиевых профилей 20×20 мм. Нарежьте заготовки длиной 100–150 мм. В каждом уголке просверлите два отверстия: одно – диаметром 5 мм для фиксации к основанию (болт М5), второе – 4 мм для крепления гибкого элемента (винт М4). Расстояние между отверстиями – 30–40 мм. Для алюминиевых профилей используйте резьбовые вставки М4, чтобы избежать срыва резьбы.
Гибкие элементы – медная проволока диаметром 3–4 мм или стальная пружина с внешним диаметром 10–12 мм. Проволоку отожгите для мягкости: нагрейте до красного свечения и медленно охладите. Нарежьте отрезки по 200–250 мм. Концы зачистите наждаком и просверлите отверстия 3 мм под винты М3. Для пружин используйте готовые изделия с шагом витка 5–7 мм – их проще регулировать. Закрепите один конец в уголке, второй – в держателе для паяльника или пинцета.

| Элемент | Материал | Размеры/параметры | Количество |
|---|---|---|---|
| Основание | Сталь/фанера | 200×150×4–15 мм | 1 шт. |
| Уголок/профиль | Сталь/алюминий | 25×25×3 мм или 20×20 мм, длина 100–150 мм | 3–4 шт. |
| Гибкий элемент | Медная проволока/пружина | ∅3–4 мм или ∅10–12 мм (пружина) | 3–4 шт. |
| Крепеж | Болты/винты | М3–М6, длина 10–30 мм | 10–15 шт. |
Соберите конструкцию в следующем порядке: закрепите уголки на основании, установите гибкие элементы, зафиксируйте держатели инструментов. Для регулировки жесткости используйте контргайки на винтах М4 – они позволят зафиксировать положение без самопроизвольного ослабления. Проверьте устойчивость: основание не должно качаться при нагрузке 1–1,5 кг. При необходимости добавьте резиновые прокладки под пластину или увеличьте ее площадь.
Способы установки и регулировки держателей для плат и деталей

Для фиксации плат используйте магнитные держатели с резиновыми накладками. Они обеспечивают надежное крепление без повреждения поверхности, а регулировка осуществляется поворотом магнитных оснований на 360°. Оптимальное расстояние между держателями – 5–7 см для плат размером до 10×10 см. При работе с гибкими платами дополнительно зафиксируйте края термостойким скотчем шириной 12 мм.
Шарнирные крокодилы подходят для временной фиксации деталей. Выбирайте модели с пружинным механизмом и покрытием из силикона – они выдерживают нагрев до 200°C. Установите крокодилы на гибкие штативы с шаровыми шарнирами, позволяющими регулировать угол наклона с шагом 15°. Для точной настройки используйте шестигранный ключ 2,5 мм, входящий в комплект большинства штативов.
При пайке SMD-компонентов применяйте вакуумные держатели с насосом производительностью 3 л/мин. Они удерживают платы площадью до 15×15 см без смещения. Регулировка силы прижима выполняется поворотом рукоятки на корпусе насоса: минимальное значение – 0,2 бар, максимальное – 0,8 бар. Для стабильной работы очищайте силиконовую присоску спиртом каждые 5 часов использования.
Для крупных плат (от 20×20 см) используйте рельсовые системы с зажимами на основе эксцентриков. Они позволяют перемещать держатели вдоль направляющих с шагом 10 мм и фиксировать плату в 4 точках. Материал рельс – анодированный алюминий толщиной 3 мм, выдерживающий нагрузку до 5 кг. Регулировка высоты осуществляется винтами M6 с шагом резьбы 1 мм.
При работе с нестандартными деталями (например, цилиндрическими корпусами) применяйте держатели с V-образными губками. Угол раскрытия губок регулируется от 10° до 120° с помощью винта с накаткой. Для предотвращения деформации деталей используйте губки с нейлоновым покрытием толщиной 1,5 мм. Максимальный диаметр фиксируемого объекта – 40 мм.
Подключение и настройка дополнительного освещения и лупы

Для питания освещения возьмите блок на 12 В с током не менее 1 А – этого хватит для ленты длиной до 2 м. Подключите ленту через выключатель с регулятором яркости на базе потенциометра 10 кОм или ШИМ-контроллера. Если используете несколько лент, соедините их параллельно, а не последовательно, чтобы избежать падения яркости. Для защиты от перегрева установите на обратной стороне профиля термопасту и радиатор, если мощность ленты превышает 10 Вт/м.
Лупа должна иметь кратность 2–5x и диаметр линзы не менее 75 мм – меньшие размеры сужают поле зрения. Оптимальный вариант – лупа с подсветкой на гибкой штанге или креплении типа «гусиная шея», позволяющем фиксировать положение без дополнительных зажимов. Для пайки SMD-компонентов выбирайте лупы с асферическими линзами: они минимизируют искажения по краям. Крепите лупу так, чтобы расстояние до рабочей поверхности составляло 10–15 см – это обеспечит максимальную резкость без напряжения глаз.
При установке лупы с подсветкой используйте кольцевые светодиоды с регулировкой яркости. Подключите их к тому же блоку питания, что и ленту, через отдельный выключатель. Если лупа не имеет встроенной подсветки, закрепите рядом миниатюрный светодиодный модуль на 3 В с углом рассеивания 120° – например, на основе чипа Cree XP-E2. Избегайте ламп накаливания: они нагреваются и создают паразитные блики на линзе.
Тестирование и доработка самодельной третьей руки под задачи пайки
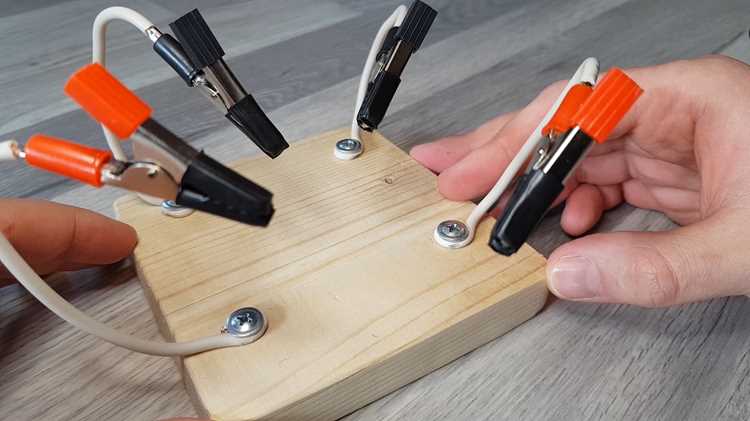
Первое тестирование проводят с минимальной нагрузкой: закрепляют провод сечением 0,5–1 мм² и проверяют устойчивость конструкции при нагреве паяльником до 350°C. Если зажим смещается более чем на 2 мм за 30 секунд, усиливают крепление основания – добавляют резиновые прокладки толщиной 3–5 мм или фиксируют струбцину к столу через отверстия диаметром 8 мм. Для металлических деталей используют термостойкий клей (например, Loctite 271), выдерживающий температуру до 200°C без деформации.
Оцените эргономику под разные задачи:
- Пайка SMD-компонентов: расстояние между зажимами должно регулироваться в пределах 10–50 мм, угол наклона – 0–45°. Припаяйте резистор 0805 – если приходится тянуться паяльником, удлините кронштейн на 30–40 мм.
- Работа с проводами: проверьте, удерживает ли зажим кабель 2,5 мм² без проскальзывания. Если нет, замените губки на наждачную бумагу с зернистостью P120 или нанесите насечки глубиной 0,3 мм.
- Монтаж разъемов: добавьте магнитный держатель для мелких деталей (например, штырьковые контакты) – закрепите неодимовый магнит диаметром 10 мм на гибкой ножке из медной проволоки 2 мм.
Доработка после тестов включает три ключевых этапа: устранение люфтов, улучшение термостойкости и оптимизацию веса. Для устранения люфтов в шарнирах используйте контргайки M5 с нейлоновой вставкой или замените пластиковые втулки на бронзовые. Термостойкость повышают, покрывая металлические части термоусадочной трубкой с клеевым слоем (толщина 1,5 мм) или силиконовой смазкой для подвижных соединений. Если конструкция весит более 1,5 кг, облегчите её, высверлив отверстия диаметром 6–8 мм в некритичных местах основания – это снизит нагрузку на стол без потери жёсткости.
Советы по уходу и продлению срока службы приспособления
После каждого использования протирай металлические части (зажимы, шарниры, основание) безворсовой тканью, смоченной в изопропиловом спирте (концентрация не менее 70%). Это удалит остатки флюса, припоя и оксидные пленки, которые ускоряют коррозию. Для труднодоступных мест используй мягкую зубную щетку с синтетической щетиной – она не оставляет волокон. Избегай абразивных материалов: даже мелкая наждачная бумага царапает покрытие, создавая очаги ржавчины.
Раз в месяц смазывай подвижные соединения (шарниры, резьбовые соединения) тонким слоем силиконовой смазки в аэрозоле или PTFE-спреем. Наноси количество, достаточное для образования прозрачной пленки, но не допускай образования капель – избыток смазки притягивает пыль и мелкий мусор. Для деталей из нержавеющей стали подойдет также минеральное масло с антикоррозийными присадками (например, WD-40 Specialist). После смазки прокрути все узлы 10–15 раз для равномерного распределения состава.
Храни приспособление в сухом месте при температуре от +5 до +30°C и влажности не выше 60%. Если конструкция предусматривает съемные элементы (лупы, держатели), демонтируй их перед длительным хранением – это снизит нагрузку на крепеж и предотвратит деформацию пружин. Для защиты от пыли используй чехол из плотной ткани или пластиковый контейнер с силикагелевым пакетом. Раз в полгода проверяй целостность резьбовых соединений и затягивай ослабшие винты динамометрической отверткой (момент затяжки для М3 – 0,5–0,7 Н·м).


