

Праймер – это не просто промежуточный слой между металлом и краской. Это химически активное покрытие, решающее конкретные задачи: защита от коррозии, улучшение адгезии и выравнивание микродефектов поверхности. В авторемонте используют три основных типа праймеров: кислотные (фосфатирующие), эпоксидные и акриловые. Каждый из них работает по-разному и применяется на строго определённых этапах подготовки кузова.
Кислотный праймер – единственный состав, который химически взаимодействует с металлом, создавая защитную фосфатную плёнку толщиной 5–10 микрон. Он наносится первым слоем на голый металл (после пескоструйной обработки или травления) и не требует шлифовки. Время сушки – 10–15 минут при температуре +20°C. Несовместим с полиэфирными шпатлёвками: кислота разрушает их структуру. После высыхания обязательно перекрывается эпоксидным или акриловым праймером.
Эпоксидный праймер – барьерный слой, блокирующий доступ влаги и кислорода к металлу. Обладает высокой адгезией к любым поверхностям: стали, алюминию, стеклопластику. Толщина слоя – 20–40 микрон, время полной полимеризации – 12–24 часа. Шлифуется абразивами P320–P400. Идеален для локального ремонта: после нанесения на него можно класть шпатлёвку, не опасаясь отслоений. Недостаток – высокая стоимость и сложность в работе при низких температурах (ниже +15°C).
Акриловый праймер – универсальный наполнитель, заполняющий мелкие риски и поры. Применяется на финальном этапе подготовки перед покраской. Толщина слоя – 50–100 микрон, сушка – 30–60 минут. Шлифуется абразивами P400–P600. Не обладает антикоррозийными свойствами, поэтому наносится только поверх кислотного или эпоксидного праймера. Для лучшей адгезии рекомендуется использовать двухкомпонентные составы с отвердителем в пропорции 4:1.
Ошибки при выборе праймера приводят к отслоению краски, коррозии и повторному ремонту. Например, нанесение акрилового праймера на голый металл без предварительной защиты кислотным или эпоксидным слоем сокращает срок службы покрытия в 2–3 раза. При работе с алюминием обязательно использовать специальные праймеры с добавками цинка или хрома – стандартные составы не обеспечивают достаточной адгезии. Температура в покрасочной камере должна быть не ниже +18°C: при +10°C время сушки увеличивается в 2–3 раза, а качество покрытия ухудшается.
Праймер для авто: назначение и применение в покраске
Наносят праймер после тщательной подготовки поверхности: шлифовки абразивом P80–P180, обезжиривания антисиликоном и удаления пыли липкой салфеткой. Кислотные праймеры распыляют тонким слоем (5–10 мкм), не допуская подтеков – избыток состава снижает адгезию последующих слоев. Эпоксидные праймеры требуют выдержки 10–15 минут перед нанесением следующего материала, иначе возможны дефекты в виде «рыбьих глаз». Для пластика праймер сушат при температуре 20–25°C не менее 30 минут или ускоряют процесс ИК-сушкой в течение 10 минут.
Ошибки при работе с праймером приводят к серьезным последствиям. Нанесение кислотного праймера на неподготовленный металл вызывает образование пузырей под краской через 3–6 месяцев. Смешивание праймера с отвердителем в неправильной пропорции (например, 1:1 вместо 2:1) снижает защитные свойства на 40%. Игнорирование межслойной сушки у эпоксидных составов провоцирует растрескивание покрытия при температурных перепадах. На пластике избыточная толщина праймера (>30 мкм) приводит к отслоению краски при вибрациях.
Выбор праймера зависит от материала детали и условий эксплуатации. Для ремонта порогов и арок, подверженных абразивному износу, подходит двухкомпонентный эпоксидный праймер с наполнителем, выравнивающий мелкие дефекты. На новых деталях из оцинкованной стали используют однокомпонентные кислотные праймеры, наносимые методом «мокрый по мокрому». Для пластиковых бамперов и молдингов оптимальны праймеры на основе хлорированного полиолефина, обеспечивающие эластичность при ударах. В условиях высокой влажности (>80%) применяют праймеры с антикоррозийными добавками, содержащими цинк или алюминий.
Контроль качества праймерного слоя проводят визуально и инструментально. После сушки поверхность должна быть матовой, без блестящих участков – это признак неравномерного нанесения. Толщину слоя измеряют магнитным толщиномером: для кислотных праймеров – 5–10 мкм, для эпоксидных – 20–30 мкм. Адгезию проверяют методом решетчатого надреза по ГОСТ 15140-78: при правильном нанесении отслоений не должно быть. При обнаружении дефектов праймерный слой удаляют шлифовкой и наносят заново – исправление ошибок на этапе грунтовки обходится в 5 раз дешевле, чем перекраска.
Какие задачи решает праймер перед нанесением краски на кузов
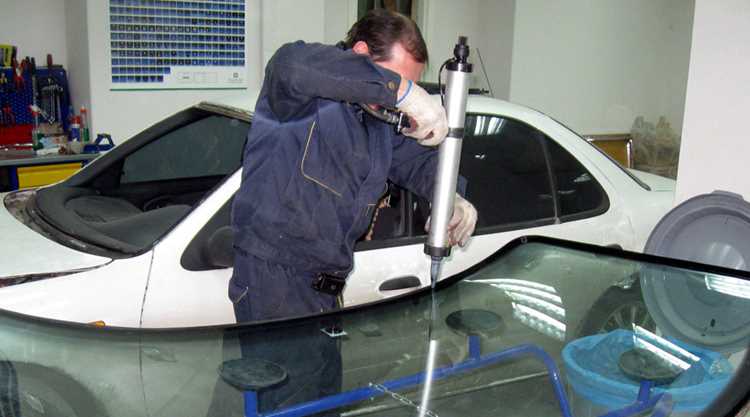
Праймер обеспечивает адгезию между металлом или пластиком кузова и последующими слоями лакокрасочного покрытия. Без него краска может отслаиваться уже через несколько месяцев, особенно в зонах с высокой вибрацией или температурными перепадами. Для стальных деталей используют кислотные праймеры на основе фосфорной кислоты, которые химически связываются с поверхностью, создавая прочную пленку толщиной 5–15 мкм. На алюминии или оцинковке эффективнее эпоксидные составы, блокирующие окисление.
Заполнение микродефектов – вторая ключевая функция. Даже после шлифовки на металле остаются поры, риски от абразива и следы коррозии размером до 50 мкм. Праймеры с высоким сухим остатком (60–80%) заполняют эти неровности, выравнивая поверхность перед нанесением базы. Например, двухкомпонентные полиуретановые праймеры способны скрыть царапины глубиной до 100 мкм без дополнительной шпатлевки, сокращая время подготовки на 30–40%.
Праймер защищает кузов от коррозии, создавая барьер между металлом и влагой. Кислотные грунты содержат ингибиторы, которые замедляют окисление в 5–7 раз эффективнее обычных грунтовок. Эпоксидные составы, благодаря плотной структуре, снижают проницаемость для кислорода и воды на 90%. На участках сварных швов или кромок, где краска ложится тонким слоем, праймер становится единственной защитой – его нанесение в 2 слоя с межслойной сушкой 10–15 минут увеличивает срок службы покрытия до 12 лет.
Улучшение укрывистости краски достигается за счет нейтрального цвета праймера. Серые, белые или черные тона подбирают под оттенок базы: светлые праймеры усиливают яркость металликов, темные – глубину темных цветов. Для перламутровых красок используют специальные праймеры с добавками, предотвращающими «просвечивание» металла. При нанесении краски на неподготовленную поверхность расход материала увеличивается на 20–30%, а количество слоев – до 4–5 вместо стандартных 2–3.
Праймер стабилизирует впитываемость поверхности, особенно на пластиковых деталях. Полипропилен, ABS и стеклопластик имеют разную пористость, из-за чего краска может ложиться пятнами. Активаторы адгезии в составе праймеров для пластика (например, на основе хлорированного полиолефина) выравнивают впитываемость, обеспечивая равномерное покрытие. Без праймера краска на пластике может растрескиваться при температурных деформациях или отслаиваться при мойке под давлением.
Снижение риска «проседания» краски – практическая задача, актуальная для ремонта старых кузовов. Со временем шпатлевка и грунтовка дают усадку, проявляя дефекты через 3–6 месяцев после покраски. Праймеры с высоким содержанием твердых частиц (например, полиэфирные) минимизируют этот эффект, сохраняя гладкость поверхности. Для критических зон (капот, крыша) рекомендуется наносить праймер методом «мокрый по мокрому» с последующей шлифовкой Р400–Р500, чтобы исключить малейшие неровности.
Как выбрать тип праймера под разные материалы автомобиля
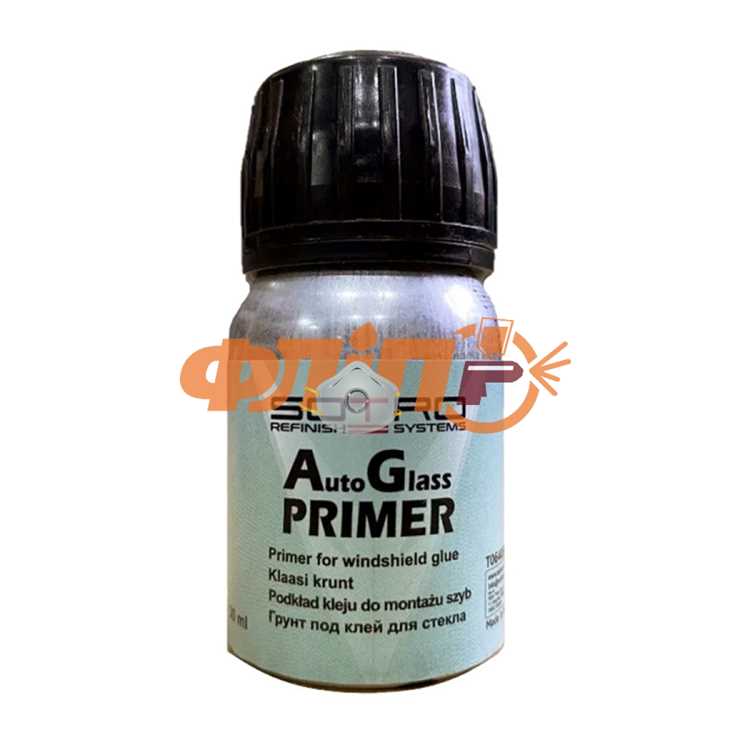
Выбор праймера зависит от материала кузовной детали и условий эксплуатации. Для стали используют эпоксидные праймеры – они создают химически стойкую пленку, защищающую от коррозии даже при повреждении ЛКП. Акриловые праймеры подходят для алюминия и оцинкованной стали, так как не вступают в реакцию с этими металлами и обеспечивают адгезию без риска окисления. На пластиковых деталях (бамперах, спойлерах) применяют специальные пластификаторы или адгезионные грунты с высоким содержанием растворителей, которые размягчают поверхность для лучшего сцепления.
Для ремонта локальных повреждений на старом ЛКП выбирают кислотные праймеры. Они содержат фосфорную кислоту, которая протравливает металл, удаляя оксиды и создавая микрошероховатость. Наносятся тонким слоем (10–15 мкм) и требуют обязательного перекрытия эпоксидным или акриловым грунтом. Не используются на алюминии и пластике – кислота вызывает коррозию или деформацию материала.
- Сталь (кузов, крылья, двери): эпоксидный праймер (например, PPG DP40 или Sikkens 940) – наносится в 2 слоя по 30–40 мкм, время сушки 15–30 минут при 20°C.
- Алюминий (капоты, детали подвески): акриловый праймер (Standox VOC или Spies Hecker 4080) – толщина слоя 20–30 мкм, сушка 10–20 минут.
- Пластик (бамперы, молдинги): адгезионный грунт (3M 05907 или Novol 700) – наносится одним слоем 10–15 мкм, сушка 5–10 минут.
При работе с комбинированными поверхностями (например, сталь + пластик) используют универсальные праймеры на водной основе, такие как Glasurit 285-10. Они совместимы с большинством материалов, но уступают специализированным составам по защитным свойствам. Перед нанесением всегда проверяйте совместимость праймера с финишным покрытием – некоторые эпоксидные грунты требуют промежуточного слоя акрилового наполнителя для лучшей адгезии базы или лака.
Подготовка поверхности перед нанесением праймера: шаги и ошибки
Первый этап – механическая очистка. Удалите старые покрытия, ржавчину и загрязнения шлифовальной машинкой с зерном P80–P120 для металла или P180–P240 для пластика. На углах и труднодоступных участках используйте наждачную бумагу вручную или иглофрезу. Остатки пыли и абразива смойте обезжиривателем на основе изопропилового спирта (не менее 70% концентрации) или специализированным составом, например, PPG DX330. Не применяйте бензин или растворители с масляными примесями – они оставляют пленку, ухудшающую адгезию праймера.
Второй шаг – устранение дефектов. Трещины и сколы заполните шпатлевкой: для мелких повреждений – полиэфирной (например, Novol Uni), для глубоких – стекловолоконной (3M 05887). После высыхания (15–30 минут при 20°C) отшлифуйте поверхность бруском с зерном P80, затем P120, добиваясь ровной геометрии. На пластиковых деталях используйте шпатлевку с пластификатором (Sikkens Plastic Filler) и шлифуйте зерном P220–P320. Проверьте качество шлифовки пальцами – поверхность должна быть гладкой, без выступов и впадин.
| Ошибка | Последствие | Как избежать |
|---|---|---|
| Недостаточное обезжиривание | Отслоение праймера, образование пузырей | Наносите обезжириватель дважды, протирая безворсовой салфеткой |
| Использование крупного зерна на финальном этапе | Царапины, видимые после покраски | Завершайте шлифовку зерном P320–P400 для металла, P400–P600 для пластика |
| Нанесение праймера на влажную поверхность | Коррозия под слоем покрытия | Сушите деталь при 60°C 10–15 минут или используйте инфракрасную лампу |
Третий этап – маскировка и финальная подготовка. Закройте участки, не подлежащие обработке, малярным скотчем и пленкой, оставляя зазор 2–3 мм от границы ремонта. Для улучшения адгезии на голом металле нанесите тонкий слой кислотного праймера (например, Body 960) толщиной 5–8 мкм. На пластике используйте адгезионный грунт (Reoflex Plastic Primer) – он сохнет 10 минут при 20°C. Перед нанесением основного праймера продуйте поверхность сжатым воздухом (давление 4–6 бар) для удаления пыли и проверьте влажность – она не должна превышать 60%.
Техника распыления праймера: давление, расстояние и количество слоев

Давление воздуха при распылении праймера критически влияет на качество покрытия. Для большинства акриловых и эпоксидных праймеров оптимальный диапазон – 2,0–2,5 бар (29–36 psi). Превышение 2,8 бар приводит к чрезмерному туманообразованию и потере материала, а давление ниже 1,8 бар вызывает неравномерное нанесение с эффектом «апельсиновой корки». Перед началом работы проверяйте манометр краскопульта и регулируйте компрессор с учетом вязкости праймера: густые составы требуют увеличения давления на 0,2–0,3 бар.
Расстояние от сопла до поверхности определяет толщину слоя и адгезию. Стандартное расстояние – 15–25 см. При работе с крупными деталями (капот, крыша) держите краскопульт на 20–25 см, чтобы избежать подтеков на краях. Для мелких элементов (дверные ручки, молдинги) сократите дистанцию до 12–15 см, но уменьшите давление на 0,1–0,2 бар. Расстояние менее 10 см приводит к локальным утолщениям слоя и риску отслоения после сушки.
- Первый слой – «сухой» или «туманный»: распыляйте с расстояния 25–30 см при давлении 1,8–2,0 бар. Цель – создать тонкую базу для последующих слоев, избегая избыточной толщины.
- Второй слой – основной: наносите с 18–22 см при 2,2–2,5 бар. Обеспечивает равномерное покрытие без пропусков.
- Третий слой – корректирующий: работайте с 15–18 см, давление 2,0–2,3 бар. Устраняет дефекты предыдущих слоев, но не должен превышать общую толщину праймера в 50–70 мкм.
Количество слоев зависит от типа праймера и состояния поверхности. Для грунтов-наполнителей (например, 2K полиэфирных) достаточно 2–3 слоев с межслойной сушкой 10–15 минут при 20°C. Эпоксидные праймеры требуют 1–2 слоя из-за высокой адгезии и плотности. При шлифовке старого ЛКП или ремонте глубоких царапин увеличивайте количество слоев до 4, но контролируйте общую толщину: превышение 100 мкм ведет к усадке и растрескиванию.
Техника перекрытия слоев влияет на равномерность покрытия. Перемещайте краскопульт параллельными полосами с перекрытием 50% предыдущей. Начинайте движение за 5–10 см до края детали и заканчивайте на таком же расстоянии после, чтобы избежать утолщений на границах. При распылении на вертикальные поверхности (двери, крылья) наносите слои горизонтально, чередуя направление для каждого нового слоя – это предотвращает стекание материала.
Контроль вязкости праймера перед нанесением исключает ошибки давления и расстояния. Используйте вискозиметр DIN4: для акриловых праймеров оптимальная вязкость – 18–22 секунды, для эпоксидных – 20–25 секунд. Разбавляйте материал строго по рекомендациям производителя (обычно 5–10% разбавителя), так как переразбавленный праймер теряет защитные свойства, а слишком густой – забивает сопло и образует неровности. Температура в покрасочной камере должна быть 18–25°C: при понижении до 15°C увеличивайте давление на 0,3 бар, при повышении свыше 30°C – сокращайте расстояние на 3–5 см.
Сушка и шлифовка праймера: сроки, инструменты и контроль качества

Время сушки праймера зависит от его типа и условий окружающей среды. Акриловые праймеры сохнут 15–30 минут при температуре +20°C и влажности 50–70%, эпоксидные – 1–2 часа, полиуретановые – 30–60 минут. Ускоренная сушка инфракрасными лампами сокращает время до 10–15 минут, но требует контроля температуры (не выше +60°C), чтобы избежать образования микротрещин. Пересушенный праймер теряет адгезию, недосушенный – приводит к дефектам при шлифовке.
Для шлифовки используют абразивы с зернистостью P240–P400 для грубой обработки и P600–P800 для финишной. Сухое шлифование выполняют орбитальными или эксцентриковыми шлифмашинами с пылеотводом, мокрое – вручную шлифовальными брусками или губками с водой. При работе с машинкой давление должно быть равномерным, скорость вращения – 6000–8000 об/мин, чтобы не перегреть поверхность и не оставить глубоких рисок.
Контроль качества начинают с визуального осмотра: поверхность должна быть матовой, без блестящих участков, свидетельствующих о недосушенном слое. Для проверки адгезии используют метод решетчатого надреза (крест-накрест лезвием, затем скотч-тест) – праймер не должен отслаиваться. Толщину слоя измеряют толщиномером: оптимальные значения – 50–100 мкм для акриловых и 80–150 мкм для эпоксидных составов.
Дефекты в виде шагрени, пылинок или подтеков устраняют повторным шлифованием с последующим нанесением тонкого слоя праймера. Если после шлифовки обнажился металл, проблемный участок грунтуют заново, предварительно обезжирив. При работе с алюминием или оцинковкой используют специальные праймеры с кислотным отвердителем, иначе коррозия проявится уже через 3–6 месяцев.
Инструменты для шлифовки выбирают с учетом площади обработки: для крупных деталей (капот, крыша) подходят шлифмашины с диаметром подошвы 125–150 мм, для мелких (двери, крылья) – 75–90 мм. Наждачную бумагу меняют каждые 10–15 минут работы, так как забитые абразивы снижают эффективность на 40%. При мокром шлифовании воду заменяют каждые 2–3 минуты, чтобы избежать накопления частиц праймера, царапающих поверхность.
Финальный этап – обеспыливание сжатым воздухом (давление 4–6 бар) и протирка липкой салфеткой. Остатки пыли удаляют антистатической щеткой или специальным пылесосом с HEPA-фильтром. Перед нанесением базового слоя краски поверхность проверяют на отсутствие жировых пятен: капля воды должна растекаться равномерно, без образования капель. Нарушение этого условия приводит к отслоению краски в течение 1–2 лет.


