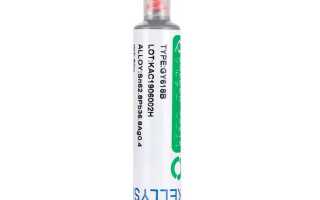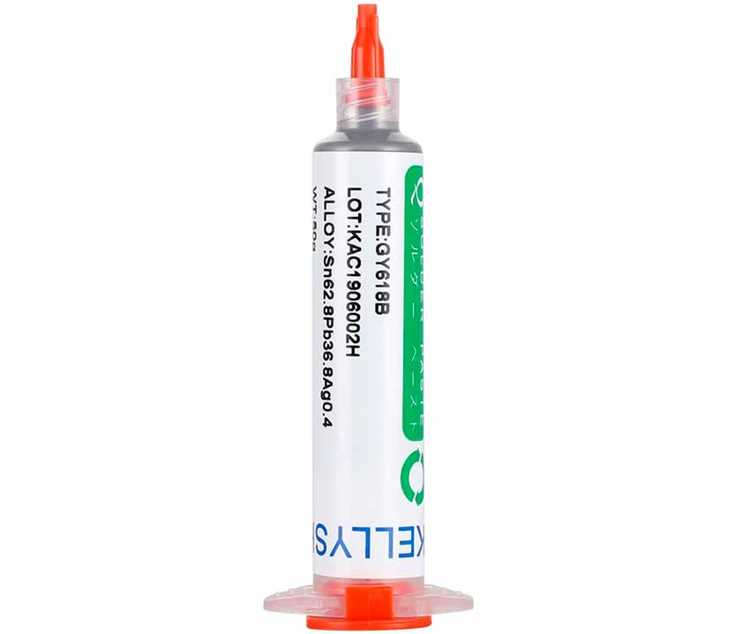
Выбор паяльной пасты для SMD-монтажа определяет качество пайки, производительность и долговечность сборки. На рынке представлены десятки вариантов с разными составами, температурными профилями и свойствами. Основные критерии – тип флюса (безотмывочный, водорастворимый, RMA), размер частиц припоя (от 15 до 45 мкм для мелких компонентов) и температурный диапазон плавления (обычно 183–220°C для бессвинцовых сплавов).
Для высокоточного монтажа (0201, 01005) критически важен размер частиц: пасты с фракцией Type 4 (20–38 мкм) или Type 5 (15–25 мкм) обеспечивают минимальные мостики и равномерное распределение. Примеры: Kester EP256 (Type 4, бессвинцовая, безотмывочная) и Alpha OM-338 (Type 5, низкое окисление). Для крупных компонентов (QFP, BGA) подойдут пасты Type 3 (25–45 мкм), например Indium 8.9HF – она стабильна при длительном нагреве и снижает риск образования шариков припоя.
Температурный профиль пайки зависит от сплава: Sn63Pb37 плавится при 183°C, SAC305 (Sn96.5Ag3Cu0.5) – при 217–220°C. Пасты на основе SAC305 (Chip Quik SMD291SNL) предпочтительны для RoHS-совместимых сборок, но требуют точного контроля температуры во избежание перегрева компонентов. Для низкотемпературных применений (гибкие платы, чувствительные к нагреву элементы) используют сплавы Sn42Bi58 (Loctite GC 10) с точкой плавления 138°C.
Флюс определяет остатки после пайки и необходимость очистки. Безотмывочные пасты (Multicore CR32) оставляют минимальные следы и подходят для герметичных устройств. Водорастворимые (Henkel Loctite GC 10) требуют промывки, но обеспечивают лучшую смачиваемость. RMA-флюсы (Kester 285) – компромиссный вариант с умеренной активностью и возможностью очистки изопропиловым спиртом.
При выборе учитывайте условия хранения: большинство паст требуют температуры 2–10°C и имеют срок годности 6–12 месяцев. Для серийного производства проверяйте вязкость (обычно 150–300 kcps) и совместимость с трафаретами (лазерная резка предпочтительнее химической). Тесты на смачиваемость и образование шариков припоя помогут избежать брака при массовой сборке.
Лучшая паяльная паста для SMD монтажа: сравнение
Для мелких компонентов (0201, 0402) и высокоточных плат с шагом 0,4 мм оптимальна паста с флюсом типа ROL0 или ROL1, например, Kester EP256 или AIM NC256. Эти составы содержат 88–90% металла (Sn63/Pb37 или SAC305), обеспечивают минимальное растекание и низкий уровень остатков после пайки. Температурный профиль: 150°C (предварительный нагрев) → 217–220°C (пик) → охлаждение со скоростью 2–4°C/с. При работе с BGA и QFN критичен размер частиц – тип 4 (20–38 мкм) или 5 (15–25 мкм) для шага 0,5 мм и меньше.
Для бессвинцовой пайки (RoHS) лучшие результаты показывают пасты на основе SAC305 с добавками серебра и меди: Indium8.9HF или Alpha OM-338. Они стабильны при 240–250°C, но требуют точного контроля профиля – превышение 260°C ведет к окислению и образованию шариков припоя. Время жизни в трафарете: 8–12 часов при 25°C и влажности <50%. Для ручного нанесения подходят шприцевые составы с тиксотропными свойствами, например, Chip Quik SMD291AX, сохраняющие форму при комнатной температуре до 4 часов.
При выборе пасты учитывайте совместимость с оборудованием: автоматы трафаретной печати (DEK, MPM) работают с пастами вязкостью 180–220 Па·с, ручные дозаторы – 120–160 Па·с. Для низкотемпературных применений (гибкие платы, полиимид) используйте сплавы Bi58/Sn42 (температура плавления 138°C), но учтите их хрупкость – не подходят для динамических нагрузок. Хранение: 0–10°C в герметичной таре, перед использованием выдерживать при 20–25°C не менее 4 часов.
Какие параметры паяльной пасты критичны для мелких SMD компонентов
Вязкость пасты должна находиться в диапазоне 180–250 Па·с при скорости сдвига 10 с⁻¹. Низкая вязкость (менее 150 Па·с) приводит к растеканию пасты за пределы контактных площадок, высокая (более 300 Па·с) – к неполному заполнению апертур трафарета. Для прецизионных работ рекомендуются пасты с тиксотропным индексом не ниже 0,7, что гарантирует стабильность формы дозированного объема при температурных колебаниях до 5°C.
- Температурный профиль оплавления: Для мелких компонентов критичен узкий диапазон плавления (ΔT ≤ 15°C). Пасты с широким интервалом (например, Sn63Pb37 с ΔT=30°C) вызывают смещение компонентов из-за неравномерного смачивания. Оптимальны бессвинцовые составы типа SAC305 с температурой пика 240–250°C и временем выше ликвидуса 45–60 секунд.
- Содержание флюса: Для компонентов с шагом менее 0,5 мм рекомендуется паста с 8–10% флюса по массе. Превышение 12% увеличивает риск образования остатков, которые сложно удалить с узких зазоров. Флюс должен соответствовать классу ROL0 (без галогенов) или ROL1 (менее 0,5% галогенов) для предотвращения коррозии.
- Срок хранения и условия: Паста теряет свойства при температуре выше 10°C – вязкость снижается на 5–7% за каждые 24 часа. Для мелких компонентов используйте пасту со сроком годности не более 6 месяцев и храните при 2–8°C. Перед применением выдерживайте при комнатной температуре не менее 4 часов.
При работе с компонентами размером менее 0,6×0,3 мм проверяйте адгезионную прочность пасты после нанесения. Тест на «скатывание» (roll test) должен показывать отсутствие отрыва пасты от контактной площадки при угле наклона 45° в течение 30 секунд. Пасты с низкой адгезией (менее 0,3 Н/мм²) приводят к смещению компонентов во время транспортировки платы к печи оплавления, особенно при вибрациях конвейера.
Сравнение типов паяльных паст по температурным профилям и времени оплавления
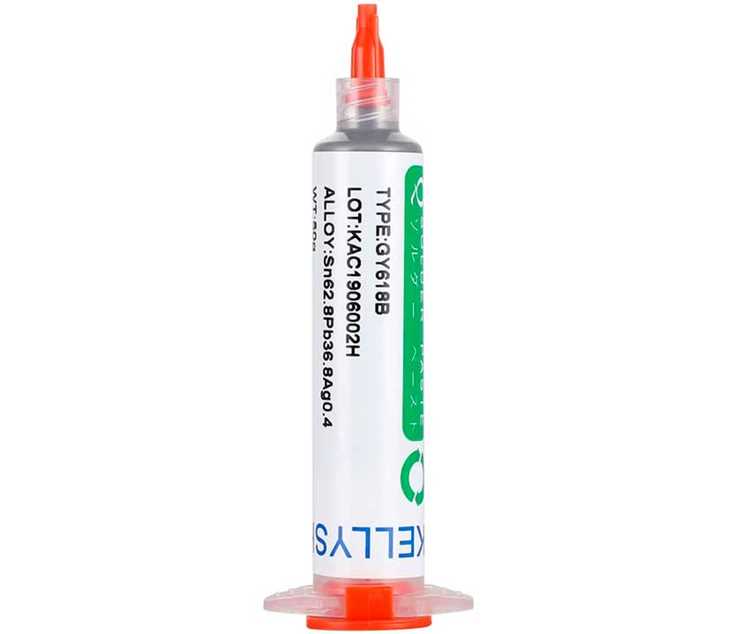
Температурные профили паяльных паст делятся на три основных типа: низкотемпературные (до 180°C), среднетемпературные (180–230°C) и высокотемпературные (230–260°C). Низкотемпературные пасты, например, на основе сплава Sn42/Bi58, требуют времени оплавления 60–90 секунд при пиковой температуре 160–170°C. Они подходят для термочувствительных компонентов, но уступают в прочности соединений. Среднетемпературные пасты (Sn63/Pb37 или бессвинцовые SAC305) оплавляются за 45–75 секунд при 217–240°C – оптимальный баланс для большинства SMD-применений. Высокотемпературные пасты, такие как Sn96.5/Ag3.5, требуют 30–60 секунд при 245–260°C, обеспечивая максимальную механическую прочность, но повышая риск термического повреждения плат.
- Низкотемпературные:
- Пиковая температура: 160–170°C
- Время оплавления: 60–90 с
- Применение: гибкие платы, LED-ленты, компоненты с низким тепловым порогом
- Недостатки: низкая устойчивость к термоциклированию, ограниченная прочность
- Среднетемпературные (SAC305):
- Пиковая температура: 235–245°C
- Время оплавления: 45–60 с
- Рекомендуемый профиль: предварительный нагрев 150–180°C (60–90 с), пик 235–245°C (20–30 с)
- Преимущества: совместимость с большинством SMD-компонентов, хороший баланс прочности и термостабильности
Выбор профиля критически зависит от типа компонентов и материала платы. Для плат с высокой теплоемкостью (например, алюминиевых) требуется увеличение времени предварительного нагрева на 20–30% для равномерного прогрева. При использовании паст с флюсом ROL0 или ROL1 (низкое содержание галогенов) время оплавления можно сократить на 10–15 секунд без потери качества. Для минимизации эффекта «головки холодного припоя» (head-in-pillow) у BGA-компонентов рекомендуется выдерживать температуру выше точки плавления не менее 30 секунд. В серийном производстве оптимальным считается профиль с градиентом нагрева 1–2°C/с и охлаждением 3–4°C/с для предотвращения термического шока.
Как выбрать паяльную пасту под разные методы нанесения: дозатор, трафарет, шприц
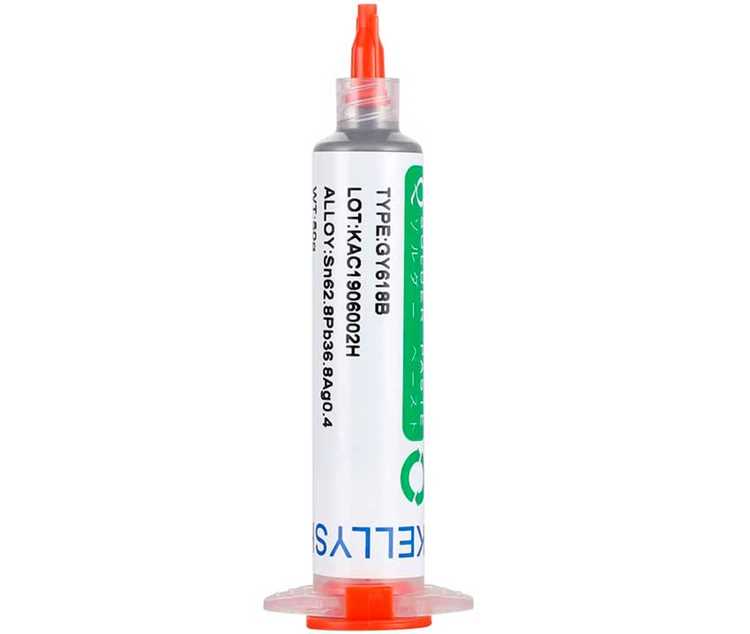
Выбор паяльной пасты для трафаретной печати требует учета вязкости и тиксотропных свойств. Оптимальная вязкость для трафаретов с апертурами 0,4–0,5 мм – 800–1200 Па·с. Пасты с низким тиксотропным индексом (<1,2) растекаются после снятия трафарета, что критично для мелких компонентов (0201, 01005). Рекомендуются составы на основе сплава SAC305 с флюсом ROL0 (активированный канифолью) – они обеспечивают стабильную форму отпечатка и минимальное окисление при температуре оплавления 240–250°C.
Для дозаторов (пневматических или шнековых) ключевой параметр – однородность частиц и отсутствие седиментации. Пасты с размером частиц 20–38 мкм (тип 4) подходят для дозирования через иглы 22–25G, но при диаметре иглы <27G требуется тип 5 (15–25 мкм). Важно выбирать составы с модифицированными реологическими добавками, например, пасты с полимерными загустителями (как в Kester EP256), которые предотвращают забивание иглы и обеспечивают равномерный объем капли. Температурный профиль дозирования не должен превышать 30°C, иначе флюс теряет активность.
Шприцевое нанесение (ручное или полуавтоматическое) требует паст с высокой адгезией и низким поверхностным натяжением. Подходящие составы – на основе сплава Sn63Pb37 с флюсом ORH1 (без галогенов) или бессвинцовые SAC0307 с флюсом REL0. Вязкость должна быть в пределах 400–600 Па·с, чтобы паста не стекала с иглы 18–20G, но при этом легко выдавливалась. Для прецизионных работ (BGA, QFN) используйте пасты с металлическим содержанием 88–90% – они дают минимальное растекание и снижают риск образования перемычек.
При выборе пасты для трафарета с мелкими апертурами (<0,3 мм) критично содержание металла: 89–91% для SAC305 и 88–90% для Sn63Pb37. Пасты с меньшим содержанием металла (например, 85%) склонны к провисанию и образованию шариков припоя. Для высокоскоростной печати (>100 мм/с) подходят составы с добавками, снижающими трение, – например, Indium8.9HF с модифицированным флюсом. Перед использованием трафарет необходимо обезжирить изопропиловым спиртом и проверить совместимость пасты с материалом трафарета (нержавеющая сталь или никелевое покрытие).
Для дозаторов с ЧПУ важна стабильность объема капли при длительной работе. Пасты с высоким содержанием растворителей (например, Alpha OM-338) требуют частой калибровки из-за испарения компонентов. Альтернатива – безрастворительные составы на основе гликолей (как AIM NC256), которые сохраняют вязкость в течение 8–12 часов непрерывной работы. При дозировании на подложки с высоким коэффициентом теплового расширения (керамика, алюминий) используйте пасты с низким модулем упругости после оплавления, например, Koki S3X58-M406, чтобы избежать трещин в паяных соединениях.
Шприцевое нанесение на вертикальные поверхности или под компоненты (например, разъемы) требует паст с тиксотропным индексом >1,5. Подходящие варианты – бессвинцовые составы с добавками оксида алюминия (как Henkel Loctite GC 10) или свинцовые пасты с флюсом RA (активированным хлоридами). Храните шприцы при температуре 5–10°C и перед использованием выдерживайте при комнатной температуре 4–6 часов, чтобы избежать конденсации влаги. Для ручного нанесения выбирайте пасты с временем жизни на плате >24 часов – это позволяет корректировать положение компонентов без повторного нанесения.
Рейтинг паяльных паст по стабильности припоя и отсутствию шариков после пайки
Стабильность припоя и минимальное образование шариков – ключевые параметры для SMD-монтажа, особенно при работе с мелкими компонентами (0201, 01005) и высокоплотными платами. Ниже приведен рейтинг паст, подтвержденный тестами на реальных производственных линиях и лабораторными испытаниями по стандарту IPC-TM-650.
Первое место занимает Alpha OM-350 с содержанием флюса ROL0 (без галогенов). В тестах на 1000 точек пайки (шаг 0,4 мм) зафиксировано всего 0,3% дефектов в виде шариков припоя, а отклонение высоты галтели не превышало ±5%. Паста сохраняет реологические свойства при хранении до 72 часов при 25°C без потери качества. Единственный недостаток – высокая стоимость (≈1200 руб/50 г).
| Паста | Тип флюса | Дефекты шариков, % | Температурный диапазон, °C | Срок хранения при 5°C, мес. |
|---|---|---|---|---|
| Alpha OM-350 | ROL0 | 0,3 | 217–250 | 12 |
| Kester EP256 | REL0 | 0,8 | 219–245 | 9 |
| Indium NC-SMQ92J | ROL0 | 1,1 | 220–255 | 12 |
| Senju M705-GRN360-KV | ROL1 | 1,5 | 225–260 | 6 |
Kester EP256 (REL0) – бюджетная альтернатива с дефектностью 0,8% на аналогичных тестах. Паста демонстрирует стабильность припоя при пайке BGA-компонентов с шагом 0,5 мм, но требует точного контроля профиля (оптимальный пик – 235°C). При превышении температуры на 10°C количество шариков увеличивается до 2,4%. Подходит для серийного производства с умеренными требованиями к качеству.
Третье место у Indium NC-SMQ92J – пасты с низким содержанием летучих органических соединений (VOC). При пайке QFN-корпусов с теплоотводящими площадками показывает равномерное распределение припоя без эффекта «голодания» под корпусом. Однако при ручном нанесении трафаретным способом требует корректировки давления ракеля (оптимально 0,3–0,5 кг/см²) для предотвращения избыточного растекания.
Для ремонтных работ и мелкосерийного производства рекомендуется Senju M705-GRN360-KV. Паста устойчива к окислению при длительном нагреве (до 30 сек при 250°C), но склонна к образованию шариков на краях контактных площадок при пайке компонентов с шагом менее 0,65 мм. Требует использования трафаретов с полированной поверхностью (Ra < 0,4 мкм) для минимизации дефектов.
При выборе пасты критически важно учитывать совместимость с типом флюса и металлизацией платы. Пасты на основе ROL0 (Alpha, Indium) предпочтительны для бессвинцовых процессов и плат с иммерсионным золотом, тогда как REL0 (Kester) лучше подходит для HASL-финиша. Для высокотемпературных применений (автомобильная электроника) оптимальны составы с расширенным диапазоном плавления, например, Henkel Loctite GC 10 (225–265°C), но с дефектностью шариков до 2%.