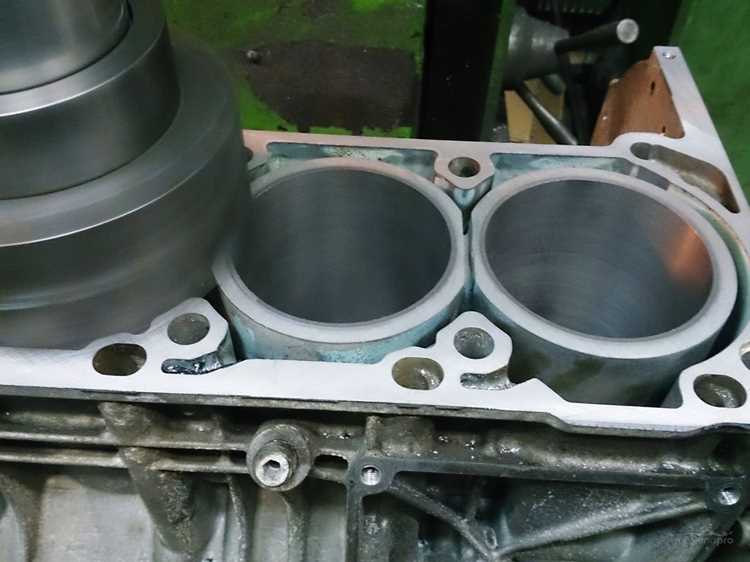
Выбор между гильзовкой и расточкой блока цилиндров – это не вопрос предпочтений, а техническая необходимость, зависящая от состояния двигателя, его конструкции и бюджета ремонта. Оба метода восстанавливают геометрию цилиндров, но работают по-разному и подходят для разных сценариев. Расточка – это механическая обработка внутренней поверхности цилиндра до ремонтного размера, после чего устанавливаются поршни увеличенного диаметра. Гильзовка же предполагает установку новых втулок (гильз) в блок, что позволяет вернуться к номинальному размеру или даже восстановить сильно изношенные цилиндры.
Расточка возможна только при условии, что толщина стенок цилиндра позволяет снять необходимый слой металла без риска деформации или потери прочности. Для большинства современных двигателей допустимый припуск на расточку составляет 0,2–0,5 мм за один проход, а общий предел – до 1,0–1,5 мм в зависимости от модели. Например, у двигателей ВАЗ классической серии (2101–2107) максимальный ремонтный размер – +0,8 мм, у ZMZ-406 – +0,5 мм, а у дизелей Cummins ISF 2.8 – всего +0,2 мм. Превышение этих значений ведет к ослаблению блока и риску его разрушения под нагрузкой.
Гильзовка применяется, когда расточка невозможна из-за критического износа или повреждений стенок цилиндра. Она позволяет восстановить номинальный размер и продлить ресурс блока на 150–200 тыс. км при правильном подборе материалов. Для чугунных блоков используют гильзы из легированного чугуна с твердостью HRC 45–55, для алюминиевых – биметаллические гильзы с антифрикционным покрытием. Стоимость гильзовки одного цилиндра в среднем на 30–50% выше расточки, но она оправдана, если блок имеет трещины, глубокие задиры или уже прошел все возможные ремонтные размеры.
Ключевой фактор при выборе – состояние посадочных поверхностей блока. Если при расточке обнаруживается овальность или конусность свыше 0,05 мм, гильзовка становится единственным вариантом. Также она необходима при повреждениях водяной рубашки или когда требуется восстановить геометрию после перегрева. В случае с алюминиевыми блоками (например, у двигателей Toyota 1ZZ-FE или BMW N52) гильзовка часто оказывается дешевле замены блока целиком, так как стоимость нового агрегата может превышать 150–200 тыс. рублей.
Решение принимается после дефектовки с использованием нутромера и микрометра. Если износ цилиндра не превышает 0,15 мм и нет механических повреждений, расточка – оптимальный выбор. При износе свыше 0,3 мм, наличии задиров или трещин гильзовка становится безальтернативным вариантом. В любом случае, после ремонта обязательна хонинговка поверхности с шероховатостью Ra 0,2–0,4 мкм для обеспечения правильной приработки поршневых колец.
Гильзовка или расточка двигателя: что выбрать
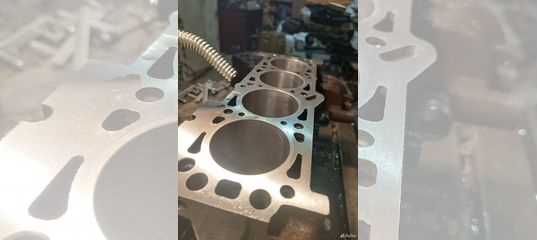
Выбор между гильзовкой и расточкой зависит от состояния блока цилиндров, материала его изготовления и бюджета ремонта. Расточка подходит для чугунных блоков с достаточным запасом толщины стенок – обычно допускается 2–3 расточки с шагом 0,25–0,5 мм. Для алюминиевых блоков расточка ограничена из-за тонких стенок и риска деформации. Гильзовка применяется, когда расточка невозможна: при глубоких задирах, трещинах или превышении допустимого размера.
Стоимость гильзовки выше из-за сложности процесса: требуется прессовое оборудование, термообработка и подгонка гильз. Расточка дешевле, но не всегда возможна. Например, для двигателей ВАЗ классики допустимый ремонтный размер – +1,0 мм, для современных моторов (например, Toyota 1ZZ-FE) – только +0,5 мм. Превышение этих значений ведет к ослаблению блока и риску прогара поршней.
- Расточка: подходит для чугунных блоков с запасом толщины стенок; требует точной центровки станка; сохраняет оригинальную геометрию цилиндров.
- Гильзовка: обязательна для алюминиевых блоков с повреждениями; позволяет восстановить цилиндры до номинального размера; увеличивает ресурс блока на 50–70% по сравнению с расточкой.
Технология гильзовки включает установку сухих или мокрых гильз. Сухие гильзы запрессовываются в предварительно расточенный блок, мокрые – контактируют с охлаждающей жидкостью. Для чугунных блоков чаще используют сухие гильзы из легированного чугуна (например, нирезист), для алюминиевых – мокрые из алюминиевого сплава с покрытием (например, Nikasil). Мокрые гильзы лучше отводят тепло, но сложнее в установке.
При выборе метода учитывайте ресурс двигателя после ремонта. Расточка до предельного размера сокращает срок службы блока на 20–30% из-за уменьшения толщины стенок. Гильзовка, напротив, восстанавливает прочность цилиндров, но требует квалифицированного исполнения. Ошибки при запрессовке гильз приводят к их смещению, перегреву и заклиниванию поршней.
Примеры практического применения:
- Двигатель ЗМЗ-406 (чугунный блок): допускается расточка до +1,0 мм; при больших повреждениях – гильзовка сухими гильзами.
- Двигатель Honda D16 (алюминиевый блок): расточка невозможна; гильзовка мокрыми гильзами с покрытием из карбида кремния.
- Двигатель BMW M54 (алюминиевый блок с Nikasil): при износе покрытия – гильзовка мокрыми гильзами или замена блока.
Решение принимайте после дефектовки блока и консультации с мотористом. Измерьте толщину стенок цилиндров ультразвуковым толщиномером: минимально допустимое значение для чугуна – 3,5 мм, для алюминия – 4,0 мм. Если блок соответствует параметрам, выбирайте расточку. В остальных случаях – гильзовку, несмотря на высокую стоимость.
Когда расточка блока цилиндров становится необходимой
Расточка блока цилиндров требуется при износе стенок свыше 0,15–0,20 мм от номинального размера, что подтверждается замером микрометром или нутромером. Критический износ определяется по эллипсности (более 0,05 мм) или конусности (свыше 0,03 мм на 100 мм длины цилиндра). Превышение этих значений ведет к падению компрессии на 10–15%, увеличению расхода масла до 0,5 л на 1000 км и появлению характерного сизого дыма из выхлопной трубы.
Второй случай – задиры или глубокие царапины на поверхности цилиндров, вызванные перегревом, попаданием абразивных частиц или масляным голоданием. Если глубина повреждений превышает 0,05 мм, хонинговка не устранит дефект, и потребуется расточка под ремонтный размер. Для чугунных блоков допустимо 2–3 расточки с шагом 0,5 мм, для алюминиевых с гильзами – не более одной, так как толщина стенок ограничена.
Расточка неизбежна после пробоя прокладки ГБЦ, если охлаждающая жидкость попала в цилиндры и вызвала коррозию. Химическое воздействие разрушает микроструктуру металла, делая поверхность пористой. В таких случаях даже после шлифовки герметичность не восстанавливается, и требуется механическая обработка до устранения всех очагов коррозии.
При капитальном ремонте двигателя расточка проводится, если планируется установка поршней увеличенного диаметра. Стандартные ремонтные размеры для большинства бензиновых моторов: +0,25 мм, +0,5 мм, +0,75 мм, +1,0 мм. Для дизельных двигателей шаг может составлять 0,5 мм из-за более высоких нагрузок. Выбор размера зависит от остаточной толщины стенок и наличия ремонтных поршней на рынке.
Необходимость расточки подтверждается только после дефектовки блока на координатно-расточном станке. Визуальный осмотр или субъективные ощущения не дают точной картины. Если зазоры между поршнем и цилиндром превышают 0,12–0,15 мм (для бензиновых) или 0,18–0,22 мм (для дизельных), расточка – единственный способ восстановить рабочие параметры без замены блока.
Какие повреждения устраняет гильзовка двигателя
Гильзовка восстанавливает цилиндры с глубокими задирами, превышающими 0,2 мм, и эллипсностью свыше 0,15 мм – дефектами, при которых расточка невозможна из-за недостаточной толщины стенок блока. Метод эффективен при коррозионных повреждениях гильз, трещинах в посадочных поясах и износе канавок под уплотнительные кольца, где требуется замена материала, а не механическая обработка. Для алюминиевых блоков с nikasil-покрытием гильзовка – единственный способ ремонта при разрушении слоя никеля и кремния, так как восстановить его химическим путем невозможно.
Процедура устраняет последствия перегрева: деформацию посадочных мест гильз, микротрещины в рубашке охлаждения и нарушение геометрии цилиндров из-за термических напряжений. Применяется при кавитационном износе, характерном для дизельных двигателей с мокрыми гильзами, где эрозия достигает 0,3–0,5 мм в глубину. Гильзовка позволяет сохранить заводские тепловые зазоры и восстановить компрессию до номинальных значений без изменения степени сжатия, что критично для турбированных и высокофорсированных агрегатов.
Сравнение стоимости гильзовки и расточки для разных типов моторов

Стоимость гильзовки и расточки зависит от материала блока цилиндров, конструкции двигателя и доступности запчастей. Для чугунных блоков (например, ВАЗ, ЗМЗ, дизели Cummins) расточка обходится в 3–8 тыс. рублей за цилиндр, включая хонингование. Гильзовка здесь дороже: 10–20 тыс. рублей за цилиндр из-за необходимости выпрессовки старой гильзы, установки новой и последующей обработки. Алюминиевые блоки с чугунными гильзами (Toyota 1ZZ-FE, Honda D-series) требуют замены гильз целиком – стоимость 15–30 тыс. рублей за цилиндр, тогда как расточка невозможна без предварительной гильзовки.
- Бензиновые моторы с алюминиевыми блоками без гильз (BMW N52, Mercedes M272): расточка под ремонтный размер – 12–25 тыс. рублей за цилиндр, но ограничена 1–2 размерами. Гильзовка (сухая или мокрая) – 25–50 тыс. рублей за цилиндр, но восстанавливает ресурс до заводского.
- Дизельные двигатели (VAG 2.0 TDI, Ford 2.2 TDCi): расточка под ремонтный поршень – 8–15 тыс. рублей, гильзовка – 20–40 тыс. рублей. Для моторов с износом свыше 0,2 мм гильзовка экономически оправдана, так как расточка сокращает ресурс блока.
- Рядные моторы с мокрыми гильзами (КамАЗ, ЯМЗ): замена гильзы – 5–12 тыс. рублей, расточка не применяется из-за конструктивных особенностей.
Выбор метода определяется не только ценой, но и остаточной толщиной стенок цилиндра, наличием трещин и целесообразностью восстановления. Для коммерческого транспорта гильзовка предпочтительнее, для легковых автомобилей – расточка при некритическом износе.
Какой метод ремонта продлевает ресурс двигателя дольше
Выбор между гильзовкой и расточкой зависит от состояния блока цилиндров, материала его изготовления и условий эксплуатации. Гильзовка предпочтительна для алюминиевых блоков, где износ стенок цилиндров превышает допустимые нормы (обычно 0,2–0,3 мм для большинства двигателей). В таких случаях установка чугунных или стальных гильз восстанавливает геометрию и обеспечивает ресурс до 150–200 тыс. км при соблюдении регламента обслуживания. Расточка же эффективна для чугунных блоков, где толщина стенок позволяет снять слой металла без потери прочности – допустимый предел расточки обычно составляет 0,5–1,0 мм в зависимости от модели.
Сравнительные испытания показывают, что гильзованные двигатели демонстрируют меньший износ в экстремальных режимах (высокие нагрузки, перегрев). Это связано с тем, что гильзы изготавливаются из материалов с лучшими антифрикционными свойствами, чем базовый сплав блока. Например, чугунные гильзы с присадками хрома или никеля снижают коэффициент трения на 15–20% по сравнению с расточенными цилиндрами. Однако гильзовка требует точной центровки и запрессовки, иначе возможны деформации, ведущие к ускоренному износу поршневых колец.
| Параметр | Гильзовка | Расточка |
|---|---|---|
| Максимальный ресурс после ремонта (тыс. км) | 150–250 | 100–180 |
| Стоимость ремонта (относительно нового блока, %) | 40–60 | 20–40 |
| Допустимый износ стенок цилиндров | Любой (при условии установки гильз) | До 1,0 мм (зависит от толщины стенок) |
| Совместимость с материалами блока | Алюминий, чугун | Преимущественно чугун |
Расточка выигрывает в скорости и стоимости работ, но её ресурс ограничен остаточной толщиной стенок цилиндров. После каждой расточки блок теряет жёсткость, что увеличивает риск деформаций при термических нагрузках. Например, для двигателей ВАЗ-21083 допускается не более двух расточек с шагом 0,5 мм, после чего требуется гильзовка или замена блока. Гильзовка же позволяет проводить ремонт многократно, так как гильзы можно заменить, не затрагивая базовую конструкцию.
Ключевым фактором долговечности является не только метод ремонта, но и качество используемых материалов и соблюдение технологий. При гильзовке критически важно использовать гильзы с правильным тепловым зазором (0,05–0,1 мм для чугуна) и обеспечивать их надёжную фиксацию в блоке. Для расточки – точное соблюдение размеров и шероховатости поверхности (Ra 0,32–0,63 мкм). Независимо от метода, после ремонта необходимо использовать качественное масло с присадками, снижающими износ, и регулярно контролировать компрессию в цилиндрах.
Ограничения и риски при выборе расточки вместо гильзовки
Расточка блока цилиндров допустима только при наличии достаточного запаса толщины стенок. Для большинства серийных двигателей предельное увеличение диаметра составляет 0,5–1,0 мм от номинала. Например, у двигателя ВАЗ-21083 (1,5 л) максимальный размер расточки – 82,4 мм, после чего требуется гильзовка. Превышение этого значения приводит к критическому истончению стенок, снижению жесткости блока и риску образования трещин под нагрузкой. Проверка толщины стенок проводится ультразвуковым толщиномером с точностью до 0,01 мм.
Термические и механические напряжения после расточки возрастают непропорционально увеличению диаметра. При расширении цилиндра на 0,5 мм площадь контакта поршня со стенкой увеличивается на ~6%, что повышает тепловую нагрузку на ~12–15% из-за ухудшения теплоотвода. В высокофорсированных двигателях (например, турбированных) это может спровоцировать локальный перегрев и задиры уже через 10–15 тыс. км. Для минимизации риска рекомендуется использовать поршни с анодированным покрытием или керамическим напылением.
Расточка исключает возможность возврата к стандартным размерам без гильзовки. Если после расточки выявляются дефекты (например, микротрещины в перемычках между цилиндрами), блок подлежит замене или сложной ремонтной операции с установкой ремонтных гильз. Стоимость такой процедуры на 30–50% выше первоначальной гильзовки. Кроме того, расточенные цилиндры требуют более частой замены поршневых колец – ресурс снижается на 20–25% из-за ускоренного износа хонингованной поверхности.
Не все блоки поддаются качественной расточке. Чугунные блоки с неоднородной структурой (например, с включениями графита) склонны к выкрашиванию при обработке, что приводит к образованию микропор. Алюминиевые блоки с никосиловым покрытием (как у BMW M50/M52) растачивать нельзя – слой никеля и кремния толщиной 0,1–0,3 мм не восстанавливается, а его удаление снижает износостойкость в 3–4 раза. В таких случаях гильзовка – единственный вариант.