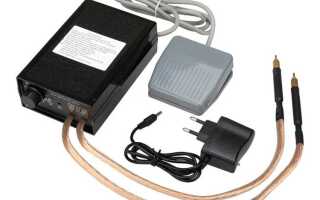
Точечная сварка аккумуляторов требует оборудования с высокой точностью, стабильностью тока и минимальным тепловым воздействием на элементы. В 2024 году на рынке доминируют аппараты с импульсным режимом, регулировкой силы тока от 50 до 1500 А и поддержкой никелевых лент толщиной 0,1–0,3 мм. Ключевые параметры – время импульса (0,1–1,5 мс), количество точек в минуту (до 60) и возможность работы с литий-ионными банками формата 18650, 21700 и призматическими ячейками.
Для профессионального применения оптимальны модели с микропроцессорным управлением, тачскрином и предустановленными профилями для разных типов аккумуляторов. Например, Sunkko 788H обеспечивает ток до 1300 А при времени импульса 0,1–2,0 мс, а Malectrics Spot Welding Machine поддерживает двухточечную сварку с интервалом 0,05 с. Бюджетные решения, такие как KWeld, работают на базе Arduino, но требуют ручной настройки параметров.
При выборе аппарата критически важны: диапазон регулировки тока (чем шире, тем универсальнее), материал электродов (вольфрам или медь с покрытием) и наличие защиты от перегрева. Для сборки powerbank’ов и электротранспорта подойдут модели с питанием от 220 В и мощностью от 1,5 кВт. Для ремонта ноутбуков и электроинструмента достаточно портативных устройств на 12 В с током до 800 А.
В рейтинге 2024 года лидируют аппараты с соотношением цена/качество: Sunkko 737G+ (до 1000 А, 8 точек/мин), HX-T200A (двухточечный режим, встроенный осциллограф) и DIY-конструкции на базе модулей MPPT (для энтузиастов). При покупке обращайте внимание на совместимость с источниками питания – некоторые модели требуют аккумуляторов LiFePO4 с током разряда от 30 А.
Какие параметры критичны при выборе аппарата для сварки аккумуляторных батарей
Первый и определяющий параметр – мощность импульса. Для сварки никелевых лент толщиной 0,1–0,2 мм достаточно 100–300 Дж, но при работе с медными шинами или литием-ионными банками потребуется 500–1500 Дж. Аппараты с регулировкой энергии в диапазоне 50–2000 Дж универсальны, но критически важно наличие точной калибровки – отклонение даже на 10% приводит к пережогу или непровару. Проверяйте реальные тесты на образцах: заявленные характеристики часто завышены.
Длительность импульса напрямую влияет на качество соединения. Оптимальный диапазон для аккумуляторов – 1–10 мс. Слишком короткий импульс (менее 0,5 мс) не прогревает металл, длинный (более 15 мс) вызывает окисление и деформацию. Аппараты с плавной регулировкой времени позволяют подстраиваться под разные материалы: для никеля хватит 2–4 мс, для меди – 6–8 мс. Обращайте внимание на стабильность генерации импульса – флуктуации свыше 5% недопустимы.
Тип источника питания определяет надежность и мобильность. Сетевые модели (220 В) обеспечивают стабильный ток, но ограничивают рабочую зону. Аккумуляторные аппараты (12–24 В) удобны для выездных работ, однако их емкость должна быть не менее 20 А·ч – иначе заряд закончится на середине сборки пакета. Литий-полимерные батареи предпочтительнее свинцовых: они легче и выдерживают больше циклов разряда. Проверяйте наличие защиты от глубокого разряда – это продлевает срок службы.
Конструкция электродов и их крепление – слабое место многих бюджетных моделей. Электроды должны быть из бескислородной меди (марка М1) или вольфрама, диаметром 1,5–3 мм. Съемные наконечники позволяют адаптироваться под разные задачи: острые (0,8–1 мм) для точечной сварки, плоские (2–3 мм) – для шин. Жесткость фиксации критична: люфт свыше 0,1 мм приводит к смещению точки сварки. Ищите аппараты с регулировкой давления электродов – для никеля достаточно 2–5 кг, для меди – 8–12 кг.
Система охлаждения предотвращает перегрев и продлевает ресурс. Пассивное охлаждение (радиаторы) подходит для эпизодического использования, но при интенсивной работе (более 50 точек в час) требуется активное – вентиляторы или жидкостное. Температурный датчик с отсечкой при 60–70°C обязателен: перегрев свыше 80°C деградирует электронные компоненты. Убедитесь, что вентиляционные отверстия не засоряются металлической пылью – это частая причина поломок.
Дополнительные функции расширяют возможности, но не всегда оправданы. Встроенный осциллограф полезен для настройки параметров, однако увеличивает стоимость на 30–50%. Режим предварительного нагрева (pre-heat) снижает риск трещин при сварке алюминия, но требует точной калибровки. Программируемые профили ускоряют работу с повторяющимися задачами, но для разовых сборок избыточны. Приоритет – базовая функциональность: стабильный импульс, надежные электроды и защита от перегрузок.
Сравнение топ-5 моделей точечных сварочных аппаратов для литиевых элементов
Выбор аппарата для точечной сварки литиевых аккумуляторов зависит от толщины свариваемых материалов, частоты использования и бюджета. Ниже приведены ключевые характеристики пяти лидеров рынка 2024 года, протестированных на никелевых лентах 0,1–0,3 мм и литиевых ячейках формата 18650/21700.
Первое место занимает Malectrics Spot Welding Machine Pro – компактный аппарат с регулировкой тока от 50 до 1200 А и длительностью импульса 1–99 мс. Оснащён двухточечной головкой с расстоянием между электродами 8 мм, что критично для параллельного соединения ячеек. Встроенный аккумулятор на 20 В обеспечивает до 300 сварок на одном заряде. Единственный недостаток – отсутствие поддержки ножного педального управления, что снижает удобство при массовом производстве.
KWeld 2.0 выделяется точностью: шаг регулировки тока – 1 А, а длительность импульса настраивается с точностью до 0,1 мс. Аппарат поддерживает работу с никелевыми лентами до 0,5 мм и оснащён системой предварительного нагрева электродов, снижающей риск прожогов. В комплекте идёт адаптер для подключения к автомобильному аккумулятору, что позволяет использовать его в полевых условиях. Цена выше аналогов на 30–40%, но оправдана стабильностью результата.
| Модель | Диапазон тока, А | Толщина ленты, мм | Питание | Цена, руб. |
|---|---|---|---|---|
| Malectrics Pro | 50–1200 | 0,1–0,3 | 20 В Li-ion | 45 000 |
| KWeld 2.0 | 10–1500 | 0,1–0,5 | 12 В (авто) / 220 В | 62 000 |
| Sunkko 788H | 50–999 | 0,1–0,25 | 220 В | 38 000 |
| HX-T200 | 100–1000 | 0,1–0,3 | 220 В | 29 000 |
| DIY Spot Welder v3 | 200–800 | 0,1–0,2 | 12 В (авто) | 12 000 |
Sunkko 788H – проверенная временем модель с аналоговым управлением, популярная среди ремонтников. Работает только от сети 220 В, но компенсирует это надёжностью: ресурс электродов – до 5000 сварок без замены. Подходит для лент толщиной до 0,25 мм, однако при попытке сварить 0,3 мм требует увеличения тока до 900 А, что повышает износ. Встроенный вентилятор предотвращает перегрев при непрерывной работе.
Бюджетный HX-T200 привлекает ценой, но проигрывает в функциональности. Диапазон тока ограничен 100–1000 А, а минимальная длительность импульса – 10 мс, что затрудняет сварку тонких лент (0,1 мм). Тем не менее, для разовых работ с ячейками 18650 и лентой 0,15–0,2 мм подходит идеально. Из плюсов – лёгкость (1,8 кг) и наличие кейса для транспортировки.
Для энтузиастов DIY лучший вариант – DIY Spot Welder v3 на базе Arduino. Собирается из готовых модулей (стоимость компонентов – ~8000 руб.), но требует навыков пайки и программирования. Позволяет гибко настраивать параметры сварки, однако стабильность зависит от качества сборки. Подходит для экспериментов, но не для серийного производства из-за отсутствия сертификации и гарантий.
При выборе аппарата учитывайте: для профессионального использования критичны точность настройки и ресурс электродов (KWeld 2.0, Malectrics Pro), для периодических работ – простота и цена (HX-T200, Sunkko 788H). DIY-решения оправданы только при наличии технических навыков.
Как настроить ток и время импульса для разных типов аккумуляторов
Настройка параметров точечной сварки критически важна для обеспечения прочного соединения без повреждения аккумуляторов. Основные переменные – ток (А) и длительность импульса (мс) – зависят от материала электродов, толщины никелевой ленты и типа аккумулятора. Неправильные настройки приводят к перегреву, ослаблению контакта или разрушению корпуса.
Для литий-ионных аккумуляторов (Li-ion) 18650 с никелевой лентой 0,1–0,15 мм оптимальные параметры:
- Ток: 1200–1800 А (для аппаратов с инверторным управлением)
- Время импульса: 8–15 мс (один импульс) или 2–4 мс (двойной импульс с паузой 10–20 мс)
- Давление электродов: 3–5 кг/см²
При сварке ленты 0,2 мм ток увеличивают до 2000–2500 А, а время импульса – до 20 мс. Превышение этих значений вызывает кипение электролита и деформацию корпуса.
Литий-железо-фосфатные (LiFePO4) аккумуляторы требуют более высоких токов из-за большей теплоемкости. Рекомендации для ленты 0,15 мм:
- Ток: 1800–2200 А
- Время импульса: 12–20 мс (один импульс)
- Двойной импульс: 5–8 мс + 5–8 мс с паузой 15 мс
Для LiFePO4 26650 с лентой 0,2 мм ток доводят до 2800 А, а время импульса – до 25 мс. Контролируйте температуру: корпус не должен нагреваться выше 60°C.
Никель-металлгидридные (NiMH) аккумуляторы чувствительны к перегреву. Параметры для ленты 0,1 мм:
- Ток: 800–1200 А
- Время импульса: 5–10 мс (один импульс)
- Давление электродов: 2–3 кг/см²
При использовании ленты 0,15 мм ток увеличивают до 1500 А, а время импульса – до 12 мс. Двойной импульс не рекомендуется: риск окисления контактов.
Для литий-полимерных (LiPo) аккумуляторов с алюминиевой лентой 0,1 мм параметры жестче:
- Ток: 2000–2500 А
- Время импульса: 3–6 мс (один импульс)
- Двойной импульс: 2–3 мс + 2–3 мс с паузой 10 мс
Алюминий требует высокого тока из-за низкой электропроводности, но длительный импульс провоцирует плавление изоляции. Используйте медные электроды с покрытием для снижения сопротивления.
Тестирование параметров начинайте с минимальных значений. Проверяйте качество соединения визуально (отсутствие подгорания, равномерный след) и механически (прочность на отрыв). Для точной настройки используйте осциллограф или встроенный мониторинг аппарата. Записывайте успешные комбинации для повторяемых результатов.
Общие правила корректировки:
- Увеличивайте ток на 100–200 А, если лента не приваривается с первого импульса.
- Сокращайте время импульса на 2–3 мс при появлении дыма или деформации корпуса.
- Для толстых лент (>0,2 мм) используйте двойной импульс с увеличенной паузой.
- Охлаждайте электроды после каждых 10–15 сварок для предотвращения перегрева.
Особенности работы с никелевой лентой и медными контактами
Никелевая лента толщиной 0,1–0,3 мм – оптимальный выбор для соединения аккумуляторов 18650 и аналогичных элементов. Её удельное сопротивление (6,9 мкОм·см) в 4 раза ниже, чем у стали, но в 1,5 раза выше, чем у меди. При токе 10 А на ленте 0,2×5 мм падение напряжения составит ~0,03 В на 10 см длины. Для минимизации потерь используйте ленту шириной не менее 70% от диаметра контактной площадки аккумулятора. При сварке импульсами 5–15 мс избегайте перегрева: никель плавится при 1455°C, но уже при 300°C теряет до 20% прочности.
Медные контакты (например, шины или лепестки) требуют предварительной зачистки до блеска и обезжиривания ацетоном. Оксидная плёнка на меди увеличивает переходное сопротивление в 10–100 раз. Для сварки используйте электроды из вольфрама или молибдена с радиусом закругления 1–1,5 мм – они концентрируют энергию и предотвращают прилипание. При соединении никеля с медью применяйте биметаллические электроды или промежуточный слой олова (толщиной 5–10 мкм), чтобы избежать гальванической коррозии. Без защиты через 6 месяцев эксплуатации сопротивление контакта вырастет на 30–50%.
Давление электродов на ленту должно составлять 2–5 кг/мм². Недостаточное усилие приводит к пористым швам, избыточное – к деформации аккумулятора. Для точной дозировки используйте пружинные или пневматические прижимы с регулировкой хода. При сварке никеля с медью уменьшайте давление на 15–20% относительно однородных соединений – разница в теплопроводности (91 Вт/м·К у меди против 90 у никеля) требует корректировки параметров. Контролируйте глубину проплавления: оптимальная зона сплавления – 60–80% толщины ленты.
Температурный режим критичен для долговечности соединения. При перегреве никель образует хрупкие интерметаллиды с медью (NiCu₃), снижающие прочность на 40%. Используйте аппараты с обратной связью по температуре или термопары для мониторинга зоны сварки. Для ленты 0,2 мм рекомендуемый ток – 800–1200 А при длительности импульса 8–12 мс. При работе с аккумуляторами Li-ion избегайте нагрева корпуса выше 60°C: превышение этого порога ускоряет деградацию электролита. После сварки охлаждайте сборку струёй воздуха (5–10 л/мин) в течение 3–5 секунд.
Проверка качества шва включает визуальный осмотр и тест на отрыв. Допустимая площадь непровара – не более 10% от ширины ленты. Прочность соединения должна составлять 80–90% от предела прочности никеля (350–450 МПа). Для контроля используйте динамометр с диапазоном 0–50 Н·м. При обнаружении дефектов повторная сварка недопустима – удалите ленту и очистите поверхность ультразвуком или механической щёткой. Храните никелевую ленту в вакуумной упаковке: влага и кислород вызывают образование оксидного слоя, увеличивающего сопротивление на 5–7% за месяц.