Шатуны ВАЗ 2108 изготавливаются из стали 40Х или 45Г2, имеют массу около 650–700 грамм в стоковом исполнении. Облегчение позволяет снизить инерционные нагрузки на коленвал до 15–20%, что критически важно для форсированных двигателей с оборотами выше 6500 об/мин. Однако неправильная обработка приводит к потере прочности и разрушению детали под нагрузкой.
Оптимальный вес облегчённого шатуна для 8-клапанного мотора 21083 – 520–550 грамм. Дальнейшее снижение массы требует замены материала на алюминиевые сплавы или титан, что увеличивает стоимость работ в 5–7 раз. При самостоятельной доработке стальных шатунов фрезеруют боковые поверхности, снимая металл с нерабочих зон – рёбер жёсткости и внутренних полостей.
Для точной обработки используют координатно-расточной станок или фрезерный с ЧПУ. Ручная шлифовка болгаркой допустима только для предварительной черновой обработки – окончательную доводку проводят на станке с точностью до 0,05 мм. Контроль массы выполняют на электронных весах с погрешностью не более 0,1 грамма.
После облегчения обязательна балансировка шатунов в сборе с поршнями и пальцами. Допустимый дисбаланс – не более 2 грамм на комплект. Для проверки используют специальные стенды или самодельные приспособления с призмами и контрольными грузиками. Игнорирование этого этапа приводит к вибрациям и ускоренному износу подшипников коленвала.
Перед установкой облегчённые шатуны подвергают магнитному контролю на наличие трещин. Даже микродефекты в зоне перехода от стержня к нижней головке становятся очагами разрушения при высоких нагрузках. Для дополнительной прочности применяют дробеструйную обработку или полировку поверхностей.
Какие инструменты и материалы понадобятся для работы

Для облегчения шатунов ВАЗ 2108 потребуется набор специализированных инструментов, без которых невозможно выполнить работу точно и безопасно. Основной акцент делается на прецизионное снятие металла, поэтому ключевую роль играют приспособления для фиксации, измерения и обработки деталей.
Минимальный перечень обязательных инструментов:
- Токарный станок с ЧПУ или универсальный токарно-винторезный станок (например, 16К20) с точностью обработки не ниже 0,01 мм.
- Цанговый патрон или четырехкулачковый самоцентрирующий патрон для надежной фиксации шатуна без деформации.
- Резцы из твердого сплава (ВК8, Т15К6) с углом заточки 60–75° для черновой и чистовой обработки.
- Микрометр с диапазоном измерений 50–75 мм и ценой деления 0,01 мм для контроля толщины стенок.
- Штангенциркуль с глубиномером (0–150 мм, точность 0,02 мм) для проверки геометрии.
- Индикатор часового типа с магнитной стойкой (цена деления 0,01 мм) для контроля биения.
- Набор сверл из быстрорежущей стали (диаметры 3–10 мм) для предварительной обработки отверстий.
- Тиски слесарные с мягкими губками (медными или алюминиевыми) для фиксации шатуна при ручной доводке.
Дополнительные приспособления, которые упростят процесс:
- Прибор для динамической балансировки шатунов (например, ПБС-1) – обязателен, если планируется облегчение более чем на 10% от исходной массы.
- Абразивные круги из электрокорунда (зернистость 40–60) для шлифовки кромок после токарной обработки.
- Паста ГОИ или алмазная паста (зернистость 5–10 мкм) для полировки поверхностей и снижения риска усталостных трещин.
- Магнитный дефектоскоп (например, МД-42К) для проверки шатунов на скрытые дефекты после облегчения.
- Керосин и ультразвуковая ванна для очистки деталей от стружки и абразивных частиц.
Материалы, необходимые для защиты и доводки:
- Консервационная смазка (например, Литол-24 или ЦИАТИМ-201) для временной защиты обработанных поверхностей от коррозии.
- Антифрикционное покрытие (молибденовый спрей или графитовая смазка) для нанесения на трущиеся части после облегчения.
- Медная или алюминиевая фольга толщиной 0,1–0,2 мм для прокладок при сборке.
- Струбцины или зажимы для фиксации шатуна при сверлении отверстий под балансировочные грузы.
Расходные материалы, без которых не обойтись:
- Сверла ступенчатые (например, HSS-Co) для обработки отверстий под болты – минимум 2 комплекта на случай поломки.
- Наждачная бумага водостойкая (зернистость 120–600) для ручной доводки кромок.
- Салфетки безворсовые и технический спирт для обезжиривания поверхностей перед нанесением покрытий.
- Клей анаэробный (например, Loctite 243) для фиксации резьбовых соединений после сборки.
Особое внимание стоит уделить средствам индивидуальной защиты. При работе с металлорежущим оборудованием и абразивами обязательны:
- Защитные очки с боковыми экранами (например, 3M Virtua AP).
- Респиратор с фильтром класса FFP2 или выше для защиты от металлической пыли.
- Перчатки нитриловые или хлопчатобумажные с латексным покрытием – для работы с химикатами и острыми кромками.
- Наушники или беруши с уровнем шумоподавления не менее 25 дБ.
Если планируется облегчение шатунов методом фрезерования, потребуется фрезерный станок с вертикальной или горизонтальной компоновкой (например, 6Р12 или 6Т82). Для крепления шатуна используют специальные приспособления с призматическими опорами, исключающие вибрацию. Фрезы выбирают твердосплавные (например, концевые диаметром 6–12 мм) с покрытием TiAlN для увеличения ресурса.
Для контроля массы шатунов после облегчения необходимы электронные весы с точностью не ниже 0,1 г (например, CAS MWP-300). Допустимый разброс массы между шатунами в одном комплекте – не более 1 г. При превышении этого значения требуется дополнительная балансировка путем сверления отверстий в нижней головке шатуна или установки регулировочных шайб.
Не рекомендуется использовать для облегчения шатунов углошлифовальные машины («болгарки») или ручные напильники – высок риск нарушения геометрии и появления микротрещин. Также запрещается применять кислоты или щелочи для травления металла, так как это снижает прочность детали. Все работы должны проводиться в хорошо вентилируемом помещении с температурой не ниже +18°C для предотвращения температурных деформаций.
Как снять шатуны с двигателя ВАЗ 2108 без повреждений
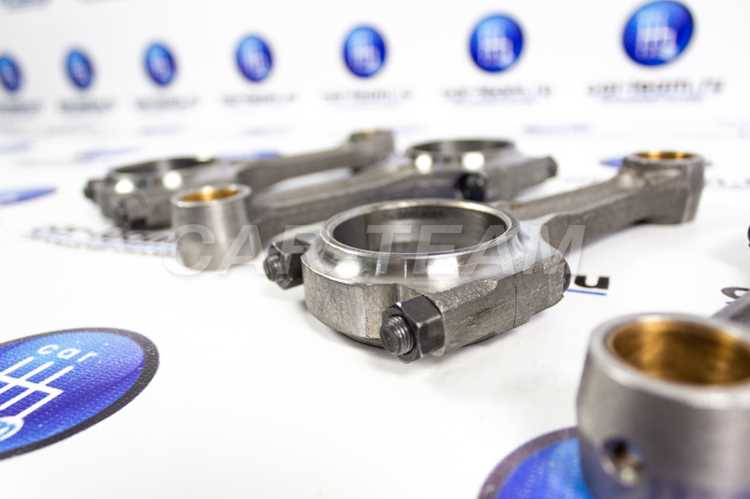
Перед началом работ слейте масло из двигателя и демонтируйте поддон картера. Отсоедините масляный насос, чтобы получить доступ к шатунным болтам. Используйте торцевую головку на 14 мм с удлинителем – стандартный размер для шатунных гаек ВАЗ 2108. Проверьте наличие меток на крышках шатунов: они должны совпадать с метками на самих шатунах, иначе сборка будет невозможна без дополнительной разметки.
Вращайте коленчатый вал за шкив до тех пор, пока поршень нужного цилиндра не окажется в нижней мертвой точке (НМТ). Это снизит нагрузку на шатунные болты и упростит демонтаж. Ослабьте гайки крепления крышки шатуна на 2–3 оборота, затем аккуратно снимите крышку. Если она не поддается, используйте резиновый молоток для легких ударов по торцу шатуна – металлический инструмент может повредить поверхность.
- Не используйте отвертку или зубило для поддевания крышки – это приведет к деформации посадочных мест.
- Проверьте состояние вкладышей: если они прикипели к шейке коленвала, аккуратно сдвиньте их пластиковым клином или деревянной палочкой.
- Извлекайте шатун вместе с поршнем строго вертикально, избегая перекосов – это предотвратит задиры на зеркале цилиндра.
После снятия шатуна сразу же установите крышку на место и затяните гайки от руки. Это защитит резьбу болтов от повреждений и предотвратит потерю деталей. Если планируется повторная установка тех же шатунов, промаркируйте их и крышки несмываемым маркером по номерам цилиндров. Храните снятые детали в чистом месте, исключив контакт с абразивными поверхностями.
Как определить участки шатуна для удаления металла
Первым этапом становится визуальный и тактильный анализ шатуна. Осмотрите поверхность на наличие заводских меток, литейных наплывов или неравномерностей геометрии. Особое внимание уделите внутренним поверхностям верхней и нижней головок – здесь часто скапливается избыточный металл, не влияющий на прочность. Проверьте радиусы переходов между стержнем и головками: участки с плавными изгибами допускают снятие до 0,5–0,8 мм без риска концентрации напряжений. Избегайте затрагивать зоны вблизи масляных каналов и болтовых отверстий – минимальное расстояние от них должно составлять 3–4 мм.
Для точного определения участков используйте микрометр и штангенциркуль с ценой деления 0,01 мм. Замерьте толщину стенок стержня в трёх сечениях: у верхней головки, в середине и у нижней головки. Сравните полученные значения с заводскими допусками (для ВАЗ 2108 толщина стенки стержня – 3,5±0,1 мм). Участки, где толщина превышает 3,7 мм, подлежат облегчению. Ниже приведена таблица допустимых значений после обработки:
| Участок шатуна | Минимальная толщина, мм | Максимальное снятие, мм |
|---|---|---|
| Стержень (середина) | 3,2 | 0,3 |
| Переход к верхней головке | 3,0 | 0,5 |
| Переход к нижней головке | 3,1 | 0,4 |
| Боковые поверхности стержня | 2,8 | 0,7 |
При работе с нижней головкой шатуна учитывайте расположение стопорных колец вкладышей. Удаление металла допускается только на внешних поверхностях крышки и тела шатуна, отступая не менее 5 мм от плоскости разъёма. Оптимальные зоны для облегчения – боковые выступы крышки, где можно снять до 1,5 мм без нарушения жёсткости. Избегайте симметричного снятия: асимметричная обработка (например, 1,2 мм с одной стороны и 0,8 мм с другой) сохраняет балансировку при меньшем риске деформации.
Для проверки равномерности распределения массы используйте балансировочные весы с точностью до 0,1 г. После предварительной обработки взвесьте шатун и сравните с эталонным значением (для ВАЗ 2108 – 620±5 г). Если масса превышает норму, удалите дополнительный металл с наименее нагруженных участков: внутренних поверхностей головок или нижней части стержня. При этом контролируйте динамический дисбаланс – разница в массе между верхней и нижней головками не должна превышать 2 г. Для этого закрепите шатун на оправке и проверьте биение индикатором часового типа (допуск – 0,03 мм).
Последний шаг – проверка на отсутствие внутренних напряжений. Нагрейте шатун до 150–180°C в течение 30 минут, затем охладите на воздухе. Повторно замерьте геометрию: отклонение от первоначальных размеров не должно превышать 0,02 мм. Если деформация обнаружена, откорректируйте обработку, сместив зоны снятия металла ближе к центру стержня. Завершите процесс полировкой обработанных поверхностей до шероховатости Ra 0,63 мкм – это снизит риск усталостных трещин и улучшит теплоотвод.
Способы обработки шатунов: фрезеровка или шлифовка

Фрезеровка шатунов ВАЗ 2108 – метод, требующий точного оборудования и навыков. Используют фрезерный станок с ЧПУ или координатно-расточной для снятия металла с боковых поверхностей стержня и крышки. Оптимальная глубина съёма – 0,3–0,5 мм за проход, чтобы избежать перегрева и деформации. После обработки проверяют параллельность плоскостей с точностью до 0,02 мм: отклонения свыше этого значения приведут к неравномерному износу вкладышей и снижению ресурса коленвала.
Шлифовка – более щадящий способ, подходящий для локальной корректировки геометрии. Применяют ленточно-шлифовальные станки с абразивной лентой зернистостью 80–120 для черновой обработки и 240–320 для чистовой. Преимущество метода – минимальный нагрев детали, но скорость съёма металла ниже, чем при фрезеровке. Ключевой момент: шлифовать только те участки, где есть следы износа или неровности, иначе нарушится балансировка шатуна.
При выборе способа учитывают исходное состояние детали. Если шатуны имеют глубокие задиры или неравномерный износ свыше 0,2 мм, фрезеровка эффективнее: она удаляет дефекты за один проход. Для шатунов с минимальными отклонениями (до 0,1 мм) достаточно шлифовки – она сохраняет структуру металла и не требует последующей термообработки. В обоих случаях после обработки обязательна проверка на магнитном дефектоскопе: трещины, даже микроскопические, недопустимы.
Инструмент для контроля – микрометр и индикатор часового типа. После фрезеровки или шлифовки измеряют толщину стержня в трёх точках: у верхней и нижней головок, а также в середине. Разница не должна превышать 0,01 мм. Если шатун стал тоньше 19,8 мм (номинал – 20 мм), его использовать нельзя: снижается жёсткость, возрастает риск разрушения под нагрузкой. Для восстановления геометрии допускается наплавка с последующей механической обработкой, но это оправдано только для дорогих кованых шатунов.
Финальный этап – полировка. Используют войлочные круги с пастой ГОИ или алмазной суспензией для достижения шероховатости Ra 0,63–1,25 мкм. Это снижает трение в парах скольжения и предотвращает образование задиров. После полировки шатуны промывают в ультразвуковой ванне с керосином, сушат и покрывают консервационным маслом. Хранить обработанные детали следует в вертикальном положении, чтобы избежать деформации под собственным весом.
Как проверить балансировку шатунов после облегчения
После облегчения шатунов на ВАЗ 2108 критически важно проверить их балансировку, так как даже незначительный дисбаланс в 1–2 грамма может вызвать вибрации на высоких оборотах и ускоренный износ подшипников коленвала. Для проверки потребуется специальный стенд или самодельное приспособление с призмами и электронными весами с точностью до 0,1 грамма. Шатуны устанавливаются на призмы через отверстие под поршневой палец, а масса проверяется в двух положениях: верхней и нижней головкой вниз.
Допустимая разница в массе между шатунами одного комплекта не должна превышать 0,5 грамма. Если разброс больше, необходимо корректировать массу, снимая металл с нижней части стержня шатуна или с бобышек верхней головки. Для этого используют фрезерный станок или бормашину с абразивными насадками. Удаление металла проводится равномерно, с постоянным контролем массы на весах.
Проверка балансировки включает не только статическую, но и динамическую составляющую. Для этого шатун закрепляют на оправке с маховиком и раскручивают до 1500–2000 об/мин. Вибрации фиксируются с помощью датчика или лазерного указателя. Если амплитуда колебаний превышает 0,2 мм, требуется дополнительная балансировка. В гаражных условиях динамическую проверку можно заменить тестом на «качание»: шатун подвешивают на проволоке за верхнюю головку и слегка раскачивают – при дисбалансе он будет отклоняться в одну сторону.
Особое внимание уделяют центровке отверстий под палец и вкладыши. После облегчения шатуна проверяют параллельность осей верхней и нижней головок с помощью индикатора часового типа. Допуск на непараллельность – не более 0,03 мм на длине 100 мм. Если отклонение больше, шатун подлежит правке на прессе с последующей повторной проверкой.
Для точной балансировки комплекта шатунов используют метод подбора по массе. Сначала взвешивают все шатуны, затем подгоняют их под самый легкий экземпляр, снимая металл с более тяжелых. После этого проверяют разницу в массе верхних и нижних головок отдельно – она не должна превышать 0,3 грамма. Если разброс больше, корректируют массу только одной из головок, избегая нарушения геометрии.
Финальный этап – проверка на отсутствие внутренних напряжений. Шатуны нагревают до 150–180°C и охлаждают на воздухе. Если после термообработки масса или геометрия изменились, это указывает на скрытые дефекты материала или неравномерное снятие металла. Такие шатуны использовать нельзя – они могут разрушиться под нагрузкой.
Особенности установки облегчённых шатунов на коленвал
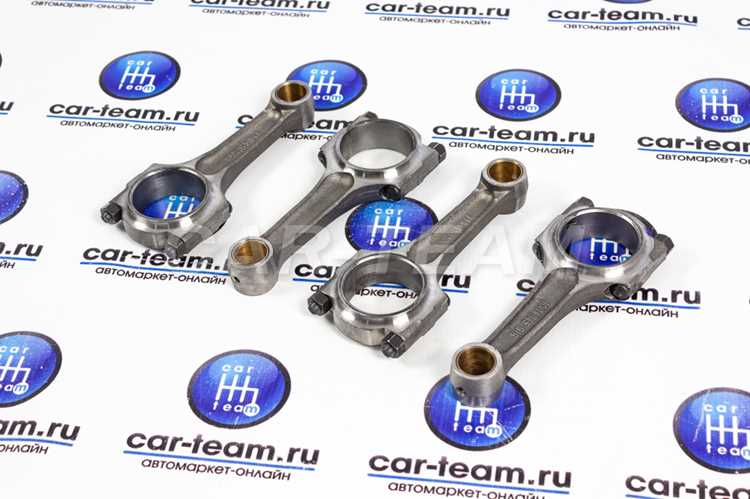
Перед монтажом облегчённых шатунов проверьте соответствие геометрических параметров заводским допускам. Для ВАЗ 2108 критически важны: межцентровое расстояние (194,0±0,05 мм), диаметр нижней головки (47,8±0,01 мм) и толщина стержня (не менее 18,5 мм после фрезеровки). Отклонения свыше 0,02 мм в посадочных размерах приведут к неравномерному износу вкладышей и задирам на шейках коленвала. Используйте микрометр с ценой деления 0,01 мм для контроля.
Установка требует обязательной балансировки коленчато-шатунного механизма. Облегчённые шатуны, даже из одной партии, могут отличаться по массе до 3–5 г. Допустимый дисбаланс для ВАЗ 2108 – не более 2 г на шатун. Уравновешивание проводите на специальном стенде, удаляя материал с противовесов шатунов или используя компенсирующие грузики на болтах крышек. Ниже приведены эталонные значения массы для стандартных и облегчённых шатунов:
| Тип шатуна | Масса, г (с крышкой) | Допуск, г |
|---|---|---|
| Стандартный (2108) | 680–690 | ±3 |
| Облегчённый (фрезерованный) | 580–600 | ±2 |
| Титановый (после обработки) | 450–470 | ±1,5 |
Затяжка шатунных болтов проводится динамометрическим ключом в два этапа: предварительный момент 30–35 Н·м, затем доворот на 60–65° (или до 68–72 Н·м). Используйте только новые болты – повторное применение недопустимо из-за риска пластической деформации. После затяжки проверьте осевой зазор между шатуном и щекой коленвала: допустимое значение 0,1–0,25 мм. Превышение приведёт к контакту металла и ускоренному износу.
При сборке смажьте вкладыши и шейки коленвала моторным маслом с вязкостью не ниже 10W-40. Избегайте использования консистентных смазок – они не обеспечивают необходимого давления в масляном клине. Проверьте радиальный зазор между шатунной шейкой и вкладышем: для облегчённых шатунов оптимальное значение 0,025–0,045 мм. Зазор контролируйте пластигажем или щупом, при необходимости подберите вкладыши ремонтного размера.