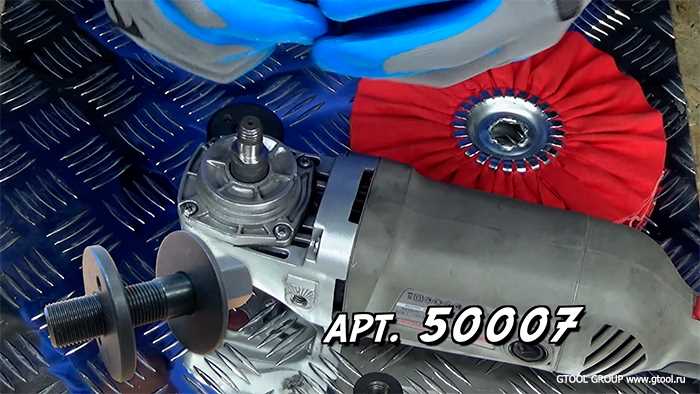
Стандартная угловая шлифовальная машина (болгарка) с мощностью от 800 до 1200 Вт и частотой вращения 6000–11000 об/мин – идеальная основа для самодельной полировальной машинки. Главное преимущество такой переделки – возможность использовать уже имеющийся инструмент без покупки специализированного оборудования. Для работы потребуется адаптер под полировальные круги с резьбой M14 (стандартный посадочный диаметр болгарок) и набор насадок: войлочные, поролоновые или шерстяные диски диаметром 125–180 мм.
Ключевой момент – снижение оборотов. Полировка требует скорости в пределах 1500–3000 об/мин, иначе высокие обороты болгарки приведут к перегреву поверхности и порче материала. Регулировку можно реализовать тремя способами: установкой механического редуктора (например, от старой дрели), использованием электронного регулятора оборотов (ШИМ-контроллер на 12–24 В) или подключением через ЛАТР (лабораторный автотрансформатор). Наиболее практичный вариант – ШИМ-регулятор с диапазоном 0–100% мощности, который позволит точно настраивать скорость под разные задачи.
Для крепления полировальных кругов используйте адаптер с резьбовым соединением M14 и фланцем диаметром 50–70 мм. Важно обеспечить надежную фиксацию диска: затягивайте гайку с усилием 15–20 Н·м, используя ключ, чтобы избежать самопроизвольного раскручивания. При работе с мягкими насадками (войлок, поролон) применяйте промежуточную пластиковую шайбу толщиной 2–3 мм – она предотвратит деформацию диска и равномерно распределит нагрузку.
Безопасность при переделке – критически важный аспект. Убедитесь, что защитный кожух болгарки остается на месте: он защищает от разлетающихся частиц и случайного касания вращающегося диска. При полировке используйте средства индивидуальной защиты: очки с боковой защитой (класс ANSI Z87.1), респиратор (класс FFP2) и перчатки из плотной ткани. Избегайте работы с алюминиевыми и магниевыми сплавами без вытяжной вентиляции – образующаяся пыль взрывоопасна.
Для полировки металла, пластика или лакокрасочных покрытий выбирайте соответствующие пасты: абразивные (зернистость 800–2000) для удаления царапин, финишные (оксид алюминия, алмазная паста) для зеркального блеска. Наносите пасту тонким слоем на поверхность или непосредственно на диск. Работайте секторами по 30–50 см², перемещая машинку без сильного нажима – избыточное давление приводит к неравномерной полировке и перегреву. После обработки удаляйте остатки пасты микрофиброй или салфеткой из безворсовой ткани.
Выбор болгарки и оценка её пригодности для полировки
Для переделки подойдут болгарки с регулировкой оборотов (от 1500 до 3000 об/мин) и мощностью не менее 800 Вт. Модели с электронной стабилизацией оборотов (например, Makita GA5030, Bosch GWS 8-125) предпочтительнее – они сохраняют заданную скорость под нагрузкой, что критично для равномерной полировки. Избегайте инструментов с фиксированными оборотами выше 6000 об/мин: высокие скорости приводят к перегреву поверхности и порче полировальных кругов.
Оцените эргономику: компактные модели (вес до 2 кг) удобнее для длительной работы, но менее устойчивы к вибрации. Проверьте наличие:
- мягкого пуска – снижает рывок при старте, продлевает срок службы подшипников;
- блокировки шпинделя – упрощает смену насадок;
- защиты от перегрузки – предотвращает перегрев при интенсивной полировке.
Болгарки с металлическим редуктором (например, DeWALT DWE4050) выдерживают большие нагрузки, чем пластиковые аналоги.
Диаметр посадочного отверстия шпинделя должен соответствовать стандартным полировальным насадкам (обычно M14). Если у болгарки нестандартный размер (например, M10 у некоторых моделей Metabo), потребуются переходники, что усложнит процесс. Перед покупкой проверьте совместимость с кругами: диаметр 115–125 мм оптимален для большинства задач, а 150 мм – для профессиональной полировки крупных поверхностей.
Необходимые материалы и инструменты для переделки
Для переделки болгарки в полировальную машинку потребуется адаптер под насадки с резьбой M14. Стандартные болгарки имеют шпиндель с резьбой M14×1,5 или M14×2,0 – уточните параметры своей модели. Адаптер должен быть изготовлен из стали не ниже марки Ст45 или аналога с термообработкой, чтобы выдерживать нагрузки при полировке.
Полировальные круги выбирайте в зависимости от материала: для металла – войлочные или фетровые диаметром 100–150 мм, для пластика – поролоновые с зернистостью от P400 до P3000. Круги крепятся на липучке или через фланец, поэтому заранее проверьте совместимость с адаптером. Для финишной обработки понадобятся круги из микрофибры или овчины.
Регулятор оборотов – обязательный элемент, если болгарка не имеет встроенной функции. Подойдет ШИМ-регулятор на 220 В с диапазоном 500–3000 об/мин и мощностью не менее 2 кВт. Монтируется в разрыв сетевого провода или в отдельный корпус с розеткой. Альтернатива – покупка болгарки с регулировкой оборотов изначально.
Для защиты от пыли и абразивных частиц установите кожух с возможностью подключения пылесоса. Подойдет стандартный защитный кожух болгарки, доработанный под диаметр полировальных кругов, или самодельный из листовой стали толщиной 1–1,5 мм. В кожухе проделайте отверстие для шланга пылесоса диаметром 32–38 мм.
Крепежные элементы: болты М6–М8 с потайной головкой для фиксации адаптера, гроверные шайбы и контргайки. Для сборки регулятора оборотов – клеммники на 10 А, термоусадочная трубка и изолента. Если планируете монтировать рукоятку для удобства, подготовьте алюминиевый профиль 20×20 мм или пластиковый держатель от старой дрели.
Инструменты: штангенциркуль для замеров шпинделя, набор метчиков М14 для нарезки резьбы при необходимости, дрель с насадками для сверления отверстий в кожухе. Для обработки металлических деталей – напильник, наждачная бумага зернистостью P80–P120 и угловая шлифмашинка с отрезным кругом. Паяльник на 60 Вт для сборки регулятора.
Расходные материалы: смазка для резьбы (например, Литол-24), силиконовый герметик для герметизации соединений, абразивная паста ГОИ или аналоги для полировки. Для проверки сборки – тестовая заготовка из металла или пластика с площадью не менее 200×200 мм.
Изготовление или подбор подходящего полировального круга
Для полировки металла выбирайте круги из войлока плотностью 0,3–0,5 г/см³ или фетра толщиной 20–30 мм – они обеспечивают равномерное распределение пасты и минимизируют вибрацию на высоких оборотах (до 3000 об/мин). При работе с пластиком или лакокрасочными покрытиями используйте поролоновые круги с ячейками 10–20 PPI (пор на дюйм): мелкие ячейки (20 PPI) подходят для финишной полировки, крупные (10 PPI) – для удаления царапин. Крепление круга к болгарке осуществляйте через переходник M14 на липучке или резьбовой адаптер, если диаметр посадочного отверстия не совпадает с валом инструмента.
Самодельный круг можно изготовить из плотной ткани (хлопок, шерсть) или синтетического фетра, вырезав заготовку диаметром 125–150 мм и закрепив её между двумя металлическими шайбами с помощью болта M14. Для повышения жёсткости пропитайте материал эпоксидной смолой или клеем ПВА, а затем просушите под прессом. При полировке алюминия или нержавеющей стали используйте круги с абразивной пастой на основе оксида алюминия (зернистость 800–2000), для меди и латуни – пасты с оксидом хрома или диатомитом.
Способы крепления полировального диска к болгарке
Основной метод крепления – использование штатной резьбовой шпиндельной гайки болгарки. Для этого подойдут диски с посадочным отверстием 22,2 мм (стандарт для большинства УШМ). Перед установкой проверьте совпадение диаметра отверстия диска и вала, а также направление резьбы: левая для болгарок с вращением против часовой стрелки, правая – для остальных. Затягивайте гайку ключом, прилагаемым к инструменту, с усилием 15–20 Н·м, чтобы избежать самопроизвольного откручивания.
Для дисков с нестандартным посадочным отверстием (например, 16 мм или 32 мм) применяют переходные фланцы. Они бывают двух типов: резьбовые (навинчиваются на вал) и зажимные (фиксируются штатной гайкой). При выборе фланца учитывайте максимальную скорость вращения диска – она не должна превышать допустимую для материала фланца (обычно 10 000–12 000 об/мин для стали). Пример: фланец с внешней резьбой М14 подойдет для дисков с отверстием 32 мм при использовании адаптера.
| Тип диска | Посадочный диаметр, мм | Способ крепления | Особенности |
|---|---|---|---|
| Войлочный | 22,2 | Штатная гайка | Требует подложки из картона для равномерного распределения нагрузки |
| Поролоновый | 16 | Переходной фланец | Используйте фланец с резиновой прокладкой для компенсации вибраций |
| Шерстяной | 32 | Адаптер + фланец | Проверяйте биение диска после установки – допуск не более 0,5 мм |
Альтернативный вариант – крепление на липучке (Velcro). Для этого на вал болгарки устанавливают опорный диск с крючковой поверхностью, а полировальный диск (с петлевой стороной) просто прижимается к нему. Преимущество метода – быстрая смена дисков без инструментов. Однако максимальная скорость ограничена 6000 об/мин из-за риска отрыва диска. Подходит для финишной полировки, но не для грубой обработки.
При использовании самодельных дисков (например, из фетра или меха) применяют крепление через промежуточный диск с болтами. На штатный фланец болгарки устанавливают металлический диск толщиной 3–5 мм с отверстиями под болты М6. Полировальный диск прижимается к нему через ответную пластину и фиксируется болтами. Важно: отверстия в диске должны быть раззенкованы, чтобы головки болтов не выступали и не создавали дисбаланс.
Для дисков большого диаметра (свыше 180 мм) используйте удлиненные шпиндели или специальные адаптеры с увеличенной опорной поверхностью. Это снижает нагрузку на подшипники болгарки и предотвращает вибрации. Пример: адаптер с посадочным диаметром 22,2 мм и внешним диаметром 50 мм позволяет установить диск 230 мм без перекосов. Перед работой обязательно проверьте балансировку системы – даже незначительный дисбаланс при высоких оборотах приводит к разрушению подшипников.
Настройка скорости вращения для безопасной полировки
Большинство болгарок имеют фиксированную скорость вращения шпинделя в диапазоне 6000–12000 об/мин, что слишком высоко для полировки. Оптимальная скорость для большинства полировальных кругов – 1500–3000 об/мин. Превышение этих значений приводит к перегреву поверхности, разрушению полировальной пасты и риску повреждения материала. Для снижения оборотов используйте частотный преобразователь или механический редуктор с передаточным числом 1:2–1:4.
При работе с мягкими материалами (алюминий, пластик, лакокрасочные покрытия) скорость не должна превышать 2000 об/мин. Для твердых металлов (сталь, нержавейка) допустимо увеличение до 2500–3000 об/мин, но с обязательным использованием охлаждающей жидкости или частыми паузами. Полировальные круги из шерсти или поролона требуют более низких оборотов (1200–1800 об/мин), чем фетровые или войлочные (до 2500 об/мин).
Перед началом работы проверьте фактическую скорость вращения с помощью тахометра. Если болгарка не имеет регулировки, установите на шпиндель насадку с ограничителем оборотов – например, резиновый демпфер или подшипниковый узел с фрикционным тормозом. Альтернатива – использование полировальных машин с встроенным регулятором, но при переделке болгарки такие решения требуют доработки электрической схемы.
Для точной настройки скорости соберите простой ШИМ-регулятор на базе микросхемы NE555 или готового модуля на 10–20 А. Подключите его между выключателем болгарки и двигателем, предварительно рассчитав мощность: для инструмента на 800 Вт ток не должен превышать 4 А при 50% скважности. Избегайте дешевых регуляторов без обратной связи – они не обеспечивают стабильность оборотов под нагрузкой.
При полировке крупных поверхностей (кузов автомобиля, столешницы) начинайте с минимальной скорости (1000–1500 об/мин) и постепенно увеличивайте до рабочей, контролируя температуру поверхности. Если материал нагревается выше 50°C, снизьте обороты или сделайте перерыв. Для локальной полировки (например, кромок) допустимо кратковременное повышение скорости до 3500 об/мин, но с обязательным использованием мелкозернистой пасты и мягкого круга.
Не используйте полировальные круги диаметром более 125 мм на болгарках мощностью ниже 1000 Вт – это приводит к просадке оборотов и неравномерной обработке. Для кругов 150–180 мм требуется инструмент от 1200 Вт с регулировкой скорости. Перед установкой круга проверьте его балансировку: дисбаланс свыше 0,5 г на радиусе 50 мм вызывает вибрацию и ускоренный износ подшипников.
После настройки скорости проведите тест на ненужном образце материала. Нанесите полировальную пасту и обработайте поверхность в течение 30 секунд, затем оцените результат: при правильных оборотах паста равномерно распределяется, а поверхность не имеет прижогов или царапин. Если паста быстро высыхает или крутится неравномерно, скорректируйте скорость или замените круг на более мягкий.
Техника полировки различных поверхностей после переделки
Полировка металла требует последовательного применения абразивов разной зернистости. Начните с круга P800–P1000 для удаления царапин, затем перейдите на P1500–P2000. Для финишной обработки используйте войлочный круг с пастой ГОИ №2 или алмазной пастой 1–3 мкм. Скорость вращения болгарки установите на 1500–2500 об/мин – превышение приведёт к перегреву и потускнению поверхности. При работе с нержавеющей сталью избегайте длительного контакта с одним участком, чтобы не вызвать появление радужных пятен.
Деревянные поверхности полируют после шлифовки наждачной бумагой не грубее P400. Для начальной полировки подойдёт хлопчатобумажный круг с восковой пастой или смесью пчелиного воска и скипидара (1:3). Скорость вращения снизьте до 1000–1800 об/мин – высокая температура вызывает подгорание древесины. При обработке торцов волокон используйте круг меньшего диаметра, чтобы избежать задиров. Финишный слой наносите мягкой фланелевой насадкой без абразивов.
Пластик полируют с особой осторожностью из-за низкой термостойкости. Начните с круга P1500–P2000, затем перейдите на поролоновую насадку с полировальной пастой для пластика (например, 3M Perfect-It III). Температура поверхности не должна превышать 60°C – проверяйте рукой каждые 10 секунд. Для акриловых поверхностей используйте только специальные пасты без растворителей, иначе появятся микротрещины. Давление на инструмент минимальное – 0,5–1 кг.
Лакокрасочные покрытия автомобилей требуют трёхэтапной полировки. Первый этап – абразивный круг P2000–P3000 с пастой средней зернистости (например, Farecla G3) для удаления окисленного слоя. Второй – поролоновый круг средней жёсткости с финишной пастой (3M Finesse-It). Третий – мягкий круг с восковой или силиконовой пастой для придания блеска. Скорость вращения на каждом этапе снижайте: 2000, 1500 и 1000 об/мин соответственно. Полируйте крестообразными движениями, перекрывая предыдущий проход на 50%.
Камень (мрамор, гранит) полируют алмазными дисками с водяным охлаждением. Начните с сегментированного диска зернистостью 50 мкм, затем перейдите на 10 мкм и завершите полировку диском 3 мкм. Без воды поверхность перегреется и потеряет цвет. Для финального блеска используйте фетровый круг с оксидом алюминия. Скорость вращения – 800–1200 об/мин. При полировке кромок держите инструмент под углом 15–20° к поверхности, чтобы избежать сколов.
Стекло полируют только специальными пастами на основе оксида церия. Используйте резиновый или пробковый круг с зернистостью 1–3 мкм. Давление минимальное – 0,3–0,5 кг, скорость 800–1200 об/мин. Полируйте круговыми движениями, постоянно смачивая поверхность водой. Для удаления глубоких царапин предварительно обработайте стекло алмазной пастой 9 мкм на войлочном круге. Избегайте перегрева – стекло может треснуть.
Керамическая плитка требует деликатного подхода. Начните с круга P1000 для удаления глазури, затем используйте поролоновый круг с пастой для керамики (например, Mirka Polarshine). Скорость вращения – 1200–1500 об/мин. Полируйте только сухую поверхность – вода снижает эффективность абразива. Для рельефной плитки применяйте мягкую щётку с полировальной пастой, чтобы не повредить узор. Финишный блеск достигается фланелевым кругом без абразивов.
Композитные материалы (углепластик, стеклопластик) полируют после тщательной шлифовки наждачной бумагой P600–P800. Используйте поролоновый круг с пастой для композитов (например, Meguiar’s M105) при скорости 1000–1500 об/мин. Избегайте сильного нажима – волокна могут расслоиться. Для глянцевого покрытия нанесите слой полиуретанового лака и отполируйте его фетровым кругом с восковой пастой. При работе с углепластиком используйте респиратор – пыль токсична.