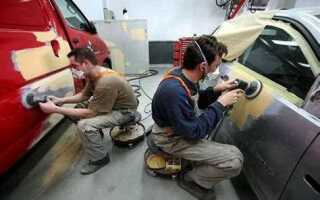
Ржавчина на кузове автомобиля – не просто косметический дефект, а угроза целостности металла. Для эффективного удаления коррозии критически важен правильный выбор абразива. Наждачная бумага с зернистостью P40–P80 подходит для грубой зачистки глубокой ржавчины, но оставляет заметные риски. Если ржавчина поверхностная или требуется подготовка под покраску, оптимальны P120–P180 – они удаляют окислы, не прорезая металл насквозь.
Для обработки труднодоступных мест (пороги, арки) используйте наждачку на тканевой основе – она не рвется при изгибах. Водостойкая бумага (P600–P800) пригодится для финишной шлифовки перед нанесением преобразователя ржавчины или грунта. Избегайте слишком мелкой зернистости (P1000+) на этапе удаления коррозии – она лишь полирует ржавчину, а не устраняет ее.
При работе с крупнозернистыми абразивами (P40–P60) контролируйте давление: чрезмерное усилие приводит к перегреву металла и деформации тонких кузовных панелей. Для механизированной обработки (шлифмашинкой) выбирайте лепестковые круги или диски с зерном P80–P120 – они равномерно распределяют нагрузку и снижают риск прожогов.
После зачистки обязательно обезжирьте поверхность и нанесите антикоррозийный состав. Наждачка – лишь первый шаг; без последующей защиты металл снова покроется ржавчиной в течение нескольких месяцев.
Какие зернистости наждачной бумаги подходят для разных стадий очистки ржавчины

Для грубой зачистки толстых слоёв ржавчины и отслаивающейся краски используйте наждачную бумагу с зернистостью P40–P80. Эти абразивы быстро удаляют окислы, но оставляют глубокие царапины, поэтому не подходят для финальной обработки. Работайте с ними только на начальной стадии, особенно если ржавчина проникла в металл на глубину более 0,5 мм. Для ускорения процесса применяйте шлифмашинку с лепестковым кругом или жёсткой тарелкой.
Средняя стадия очистки требует перехода на зернистость P120–P180. Эти номера сглаживают грубые следы от предыдущей обработки и удаляют остатки ржавчины в порах металла. На этом этапе важно контролировать равномерность шлифовки, чтобы не протереть металл до дыр. Для труднодоступных мест используйте шлифовальные губки или наждачку на поролоновой основе – они лучше повторяют контуры детали.
Финальная подготовка поверхности перед грунтовкой выполняется наждачкой P240–P320. Эти зернистости убирают мелкие риски, оставленные предыдущими абразивами, и создают шероховатость, необходимую для адгезии грунта. Если ржавчина была поверхностной (менее 0,1 мм), можно сразу начинать с P240, минуя грубые стадии. Для мокрого шлифования берите водостойкую бумагу – она дольше служит и не забивается частицами металла.
При работе с тонким металлом или в местах сварных швов используйте P400–P600. Эти зернистости минимизируют риск протереть материал насквозь, но требуют тщательного контроля за равномерностью обработки. После шлифовки обязательно обезжирьте поверхность и нанесите преобразователь ржавчины, если остались микроскопические очаги коррозии.
Как правильно подобрать наждачку для кузова с учетом глубины коррозии
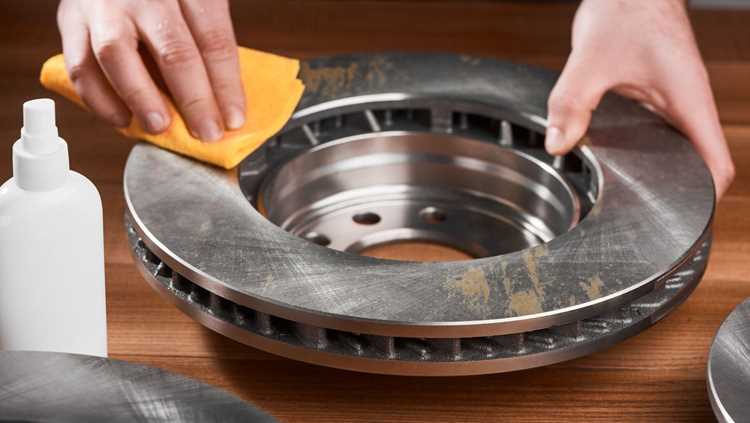
Глубина ржавчины определяет выбор зернистости наждачной бумаги. Для поверхностной коррозии (до 0,1 мм) подойдет абразив с зерном P120–P180. Если ржавчина проникла на 0,1–0,3 мм, используйте P80–P120. При глубокой коррозии (более 0,5 мм) начинайте с P40–P60, постепенно переходя к более мелким зернам. Не пропускайте этапы: грубая наждачка оставляет глубокие царапины, которые сложно зашлифовать.
- P40–P60 – удаление толстых слоев ржавчины, подготовка к шпатлевке.
- P80–P120 – обработка средней коррозии, выравнивание поверхности.
- P150–P180 – финальная шлифовка перед грунтовкой.
- P220–P320 – подготовка под покраску, устранение мелких дефектов.
Для локальной коррозии (например, на кромках дверей или арках) берите наждачку на тканевой основе – она гибче и не рвется при работе с неровностями. В труднодоступных местах используйте шлифовальные губки с зерном P120–P240. Влажная шлифовка (с водой) снижает забивание абразива, но после нее металл нужно сразу сушить, чтобы избежать новой ржавчины.
Не экономьте на качестве: дешевая наждачка быстро изнашивается и оставляет неравномерные риски. Оптимальный вариант – водостойкая бумага с оксидом алюминия или карбидом кремния. После обработки проверяйте поверхность пальцами: если чувствуете острые края или шероховатости, повторите шлифовку более мелким зерном.
Какие типы наждачной бумаги лучше использовать для сухой и влажной шлифовки

Для сухой шлифовки ржавчины на кузове автомобиля оптимальны наждачные бумаги с абразивом из оксида алюминия или карбида кремния. Оксид алюминия (маркировка «A» или «AO») подходит для грубой обработки – зернистость P40–P80 эффективно удаляет толстый слой ржавчины, но оставляет глубокие царапины. Карбид кремния («C» или «SC») более агрессивен, рекомендуется для точечной зачистки в труднодоступных местах, например, на сварных швах. Оба типа устойчивы к забиванию пылью, но требуют частой замены при интенсивной работе.
Влажная шлифовка предпочтительна для финишной обработки и подготовки поверхности под покраску. Здесь используют водостойкую наждачку на основе карбида кремния или гранатового абразива (маркировка «W» или «WP»). Зернистость P120–P400 подходит для удаления остатков ржавчины и выравнивания поверхности, P600–P1000 – для шлифовки перед грунтовкой. Вода снижает трение, предотвращает перегрев металла и уменьшает количество пыли, но требует просушки детали после обработки.
Для сухой шлифовки крупных участков ржавчины удобны шлифовальные листы на тканевой основе – они не рвутся при интенсивном нажиме и дольше сохраняют абразивные свойства. Влажная шлифовка эффективнее с бумажной основой: она лучше впитывает воду и не деформируется. При выборе обращайте внимание на плотность основы – слишком тонкая бумага быстро изнашивается, особенно при работе с P40–P80.
При комбинированной обработке (сухая + влажная) начинайте с грубой наждачки P40–P80 для удаления основного слоя ржавчины, затем переходите на P120–P220 для выравнивания. Влажную шлифовку проводите с P320–P400, чтобы устранить риски от предыдущих этапов. Избегайте резких переходов в зернистости – разница более чем в 100 единиц может привести к неравномерной поверхности и проблемам с адгезией грунта.
Для шлифовки краев ржавых участков или сложных профилей используйте наждачку в рулонах или на гибкой подложке. Влажная шлифовка мелких деталей (например, молдингов) удобна с абразивными губками зернистостью P600–P1000 – они повторяют контуры и не оставляют острых кромок. При работе с алюминиевыми деталями выбирайте специальные наждачки с антизасоряющимся покрытием, чтобы избежать окисления поверхности.
Как избежать повреждения металла при работе с крупнозернистой наждачкой

Крупнозернистая наждачка (P40–P80) эффективно удаляет ржавчину, но при неправильном использовании оставляет глубокие царапины, истончает металл или провоцирует новые очаги коррозии. Основная ошибка – чрезмерное давление: усилие свыше 2–3 кг на инструмент приводит к неравномерному съёму материала и перегреву поверхности. Работайте с нажимом, достаточным для снятия ржавчины, но не превышающим вес вашей руки.
Движения должны быть прямолинейными, без круговых или хаотичных траекторий. Круговые движения создают концентрические риски, которые сложнее зашлифовать на последующих этапах. Для плоских поверхностей используйте продольные проходы вдоль волокон металла, для изогнутых – повторяйте контуры детали с минимальным отклонением от естественной формы.
Температурный контроль критичен: нагрев металла выше 60°C ускоряет окисление и ослабляет структуру. Делайте паузы каждые 30–40 секунд непрерывной работы, особенно при использовании электроинструмента. Если поверхность горячая на ощупь, дайте ей остыть до комнатной температуры. Для ускорения охлаждения используйте сжатый воздух или влажную ветошь, но избегайте резких перепадов температур – это вызывает микротрещины.
Перед началом работы удалите рыхлую ржавчину металлической щёткой или скребком. Это сократит время воздействия абразива на 30–40% и снизит риск «продирания» металла. Обрабатывайте только участки с коррозией, не затрагивая чистый металл: крупное зерно оставляет борозды глубиной до 0,1 мм, которые потребуют дополнительной шлифовки мелкозернистыми кругами (P180 и выше).
Для электроинструмента выбирайте скорость вращения в диапазоне 4000–6000 об/мин. Превышение этих значений приводит к локальному перегреву и деформации тонкого металла. На болгарках используйте регуляторы оборотов, на орбитальных шлифмашинах – модели с функцией плавного пуска. При ручной обработке применяйте бруски с жёсткой основой, чтобы избежать неравномерного давления.
После удаления ржавчины сразу переходите к обработке более мелким зерном (P120–P180). Это удалит риски от крупного абразива и подготовит поверхность к грунтованию. Пропуск этого этапа приведёт к тому, что грунт не заполнит глубокие царапины, а краска ляжет неровно. Для контроля качества используйте боковое освещение: под углом 45° хорошо видны даже микроскопические дефекты.
На тонком металле (толщиной менее 0,8 мм) крупнозернистую наждачку применяйте только в крайних случаях. Альтернатива – химические преобразователи ржавчины на основе ортофосфорной кислоты, которые растворяют коррозию без механического воздействия. Если без абразива не обойтись, используйте зерно не грубее P120 и работайте вручную, контролируя толщину оставшегося металла штангенциркулем.
Защитите соседние участки малярным скотчем и плёнкой. Крупные частицы абразива, отлетающие при работе, могут поцарапать лакокрасочное покрытие на расстоянии до 50 см. Для дополнительной безопасности накройте детали автомобиля брезентом или плотной тканью. После обработки промойте поверхность уайт-спиритом или обезжиривателем, чтобы удалить металлическую пыль, которая ускоряет повторное появление ржавчины.
Какую наждачку выбрать для труднодоступных мест и сложных поверхностей
Для обработки узких зазоров, кромок дверей или внутренних поверхностей арок подойдут абразивные материалы с гибкой основой. Оптимальный выбор – наждачная бумага на тканевой или фибровой подложке с зернистостью P80–P120. Такие листы легко сгибаются, не рвутся при интенсивном трении и сохраняют абразивные свойства даже на неровных участках. Альтернатива – шлифовальные губки с зерном P100–P150: они повторяют контуры деталей и позволяют добраться до мест, куда не пролезет стандартный лист.
Для криволинейных поверхностей (например, порогов или колесных ниш) используйте абразивные круги на липучке диаметром 50–75 мм с зернистостью P60–P100. Крепление на шлифмашину или дрель с регулировкой оборотов (до 10 000 об/мин) обеспечит равномерное снятие ржавчины без перегрева металла. При работе с тонкими кромками (например, на стыках панелей) выбирайте лепестковые круги с зерном P80–P120 – они мягче воздействуют на металл и снижают риск прожогов.
- Труднодоступные полости (лонжероны, усилители кузова): абразивные шнуры или ленты с зернистостью P60–P100. Пропустите шнур через отверстие и протягивайте возвратно-поступательными движениями, контролируя нажим.
- Резьбовые соединения и мелкие детали: наждачные стержни (например, «Flex-i-file») с зерном P120–P180. Позволяют обработать внутренние поверхности гаек и болтов без демонтажа.
- Сложные профили (например, молдинги): самоклеящаяся наждачная бумага на поролоновой основе (зерно P150–P220). Легко приклеивается к резиновым или пластиковым насадкам, повторяя форму детали.
Как комбинировать наждачную бумагу с химическими средствами для удаления ржавчины
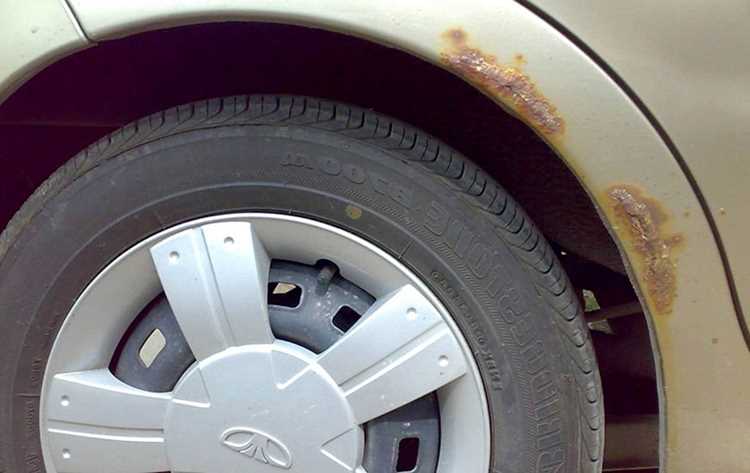
Эффективное удаление ржавчины требует последовательного применения механической и химической обработки. Наждачная бумага удаляет рыхлый слой коррозии, но оставляет микрочастицы, которые провоцируют повторное окисление. Химические средства – преобразователи ржавчины или кислотные составы – нейтрализуют остатки оксидов и создают защитный слой. Комбинирование этих методов сокращает время работы на 30–40% и снижает риск повреждения металла.
Начинайте с грубой наждачки зернистостью P40–P80 для удаления толстых слоёв ржавчины. Работайте круговыми движениями, избегая сильного нажима – это предотвратит образование глубоких царапин. После механической очистки поверхность должна быть матовой, без видимых очагов коррозии. Остатки пыли удалите сжатым воздухом или обезжиривателем, иначе химия не проникнет в микротрещины.
Выбор химического средства зависит от степени поражения. Для поверхностной ржавчины подойдут преобразователи на основе танинов (например, «Цинкарь») – они превращают оксиды в стабильные соединения. Глубокая коррозия требует кислотных составов (ортофосфорная кислота 15–30%), которые растворяют ржавчину за 10–15 минут. Наносите средство кистью или распылителем, соблюдая время выдержки по инструкции.
| Степень ржавчины | Зернистость наждачки | Химическое средство | Время выдержки |
|---|---|---|---|
| Лёгкая (до 50 мкм) | P120–P180 | Преобразователь ржавчины | 5–10 мин |
| Средняя (50–200 мкм) | P80–P120 | Ортофосфорная кислота 15% | 10–15 мин |
| Глубокая (свыше 200 мкм) | P40–P80 | Кислотный очиститель (30%) | 15–20 мин |
После химической обработки промойте поверхность водой или нейтрализующим раствором (сода 5% для кислот). Высушите металл феном или сжатым воздухом – влага ускоряет повторную коррозию. Если остались тёмные пятна, повторите шлифовку наждачкой P240–P320, затем нанесите грунт. Преобразователи ржавчины оставляют защитную плёнку, но для долговременной защиты требуется эпоксидный грунт.
При работе с кислотами используйте нитриловые перчатки и респиратор – пары раздражают дыхательные пути. Ортофосфорная кислота безопаснее соляной, но при попадании на кожу вызывает ожоги. Разбавляйте концентрированные составы дистиллированной водой: для 30% раствора смешивайте 1 часть кислоты с 2 частями воды. Храните химию в герметичных ёмкостях при температуре не выше +25°C.
Для ускорения процесса применяйте электроинструменты: эксцентриковую шлифмашину с насадками P80–P120 или металлическую щётку на дрели. Это сокращает время шлифовки в 2–3 раза, но требует контроля нажима – перегрев металла приводит к деформации. После механической обработки сразу наносите химию, иначе ржавчина начнёт образовываться уже через 2–3 часа.
На вертикальных поверхностях используйте гелевые преобразователи – они не стекают и равномерно покрывают металл. Для труднодоступных мест (пороги, арки) подойдут аэрозольные составы. После нанесения химии дайте поверхности высохнуть естественным путём – фен ускоряет испарение растворителя, но может вызвать неравномерное покрытие.
Завершающий этап – контроль качества. Проведите пальцем по обработанной поверхности: она должна быть гладкой, без шероховатостей. Если остались неровности, пройдитесь наждачкой P320–P400. Нанесите грунт в 2 слоя с межслойной сушкой 10–15 минут. Для максимальной защиты используйте цинконаполненный грунт – он обеспечивает катодную защиту и предотвращает коррозию даже при повреждении покрытия.