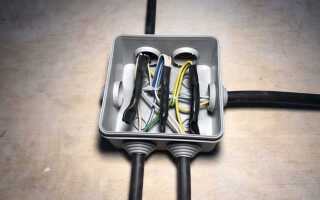
Пайка скрутки медных проводов в распределительной коробке – метод, обеспечивающий надежное электрическое соединение с минимальным переходным сопротивлением. При соблюдении технологии такое соединение выдерживает ток до 25 А при сечении провода 2,5 мм², сохраняя стабильность даже при длительных нагрузках. Основная задача – создать монолитный контакт, исключающий окисление и нагрев в месте стыка.
Для пайки используют припой ПОС-61 с температурой плавления 183–190 °C и флюс на основе канифоли или спиртоканифольный раствор. Активные флюсы (например, ЛТИ-120) применять не рекомендуется – они вызывают коррозию меди со временем. Паяльник мощностью 60–100 Вт прогревает скрутку за 3–5 секунд, но перегрев свыше 300 °C приводит к разрушению изоляции и снижению прочности соединения.
Перед пайкой скрутку зачищают до блеска, удаляя оксидную пленку, и плотно скручивают с шагом 5–7 витков на 1 см длины. Изоляция снимается на 15–20 мм для проводов сечением до 4 мм² и на 25–30 мм для больших сечений. После пайки соединение охлаждают естественным путем – принудительное охлаждение водой или воздухом вызывает микротрещины в припое.
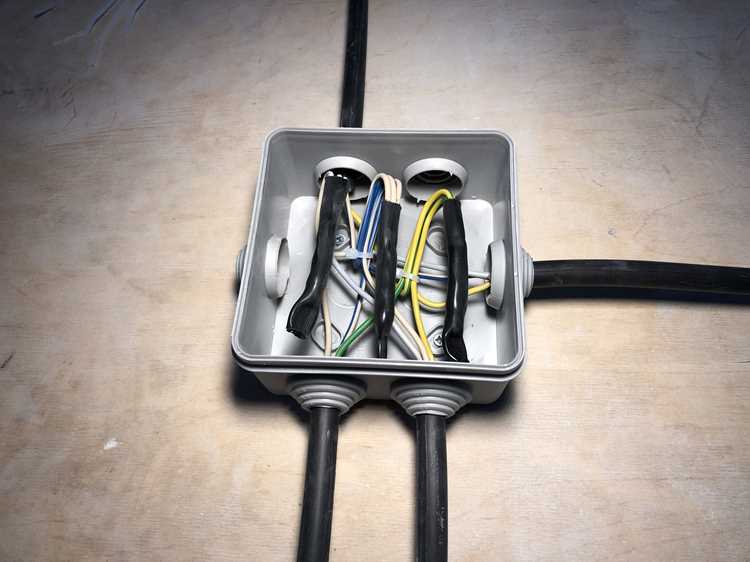
Готовую скрутку изолируют термоусадочной трубкой с коэффициентом усадки 2:1 или тремя слоями ПВХ-изоленты с нахлестом 50%. Термоусадка обеспечивает герметичность, но требует прогрева строительным феном при 120–150 °C. Изолента дешевле, но менее долговечна – со временем теряет адгезию, особенно при перепадах температур.
Какие инструменты и материалы понадобятся для пайки скрутки
Для пайки медных проводов в распределительной коробке потребуется паяльник мощностью 40–80 Вт с жалом диаметром 4–6 мм. Оптимальный выбор – паяльник с регулировкой температуры, чтобы избежать перегрева изоляции и обеспечить равномерное прогревание скрутки. Для работы в труднодоступных местах подойдет паяльник с тонким жалом или паяльная станция с терморегулятором, поддерживающим температуру в пределах 250–350 °C.
Основной расходный материал – припой ПОС-61 (61% олова, 39% свинца) или его бессвинцовые аналоги, например, Sn96.5Ag3Cu0.5. Припой должен быть в виде проволоки диаметром 1–2 мм с флюсовым сердечником, что упрощает процесс пайки и улучшает смачиваемость. Для очистки поверхности проводов перед пайкой используют канифоль или спирто-канифольный флюс, который наносят кисточкой или непосредственно из флакона с дозатором.
Для подготовки проводов необходимы бокорезы с острыми режущими кромками и стриппер для снятия изоляции без повреждения жил. Диаметр отверстий стриппера должен соответствовать сечению проводов (обычно 0,75–6 мм²). Дополнительно понадобятся плоскогубцы с узкими губками для формирования плотной скрутки и пинцет с антистатическим покрытием для удержания мелких деталей или припоя в процессе работы.
Защита изоляции после пайки выполняется термоусадочной трубкой с коэффициентом усадки 2:1 или 3:1, диаметром на 20–30% больше сечения скрутки. Для нагрева трубки используют термофен с регулировкой температуры в диапазоне 100–200 °C или газовую горелку с узким пламенем. Альтернатива – изолента ПВХ или ХБ, но термоусадка обеспечивает более надежную герметизацию.
Для контроля качества пайки пригодится мультиметр в режиме прозвонки или измерения сопротивления. Проверка на отсутствие короткого замыкания и надежность контакта проводится после остывания скрутки. В качестве вспомогательных средств используют подставку для паяльника с губкой для очистки жала, а также защитные очки и перчатки из термостойкого материала для безопасности при работе с расплавленным припоем.
Как подготовить провода и скрутку перед пайкой
Перед пайкой медных проводов в распределительной коробке очистите изоляцию на длину 30–50 мм. Для многожильных проводов используйте стриппер с регулировкой глубины резания, чтобы не повредить жилы. Одножильные провода зачищайте ножом, срезая изоляцию под углом 45° для равномерного снятия слоя без надрезов на металле. Остатки изоляции удалите мелкозернистой наждачной бумагой (P400–P600), чтобы убрать оксидную пленку и улучшить адгезию припоя.
Проверьте состояние жил: окисленные или потемневшие участки зачистите до блеска. Для этого используйте медную щетку или абразивную губку. Если провода покрыты лаком (например, эмалированные), удалите его термическим способом – нагрейте паяльником до появления дыма, затем протрите спиртом. Химические растворители (ацетон, смывка для лака) применять не рекомендуется: они оставляют пленку, ухудшающую пайку.
Скрутку формируйте плотным скручиванием жил по часовой стрелке с шагом 5–7 витков на каждые 10 мм длины. Для проводов сечением до 2,5 мм² достаточно 4–5 витков, для 4–6 мм² – 6–8 витков. Избегайте перекручивания: чрезмерное усилие приводит к обрыву тонких жил. Концы скрутки обрежьте кусачками, оставив 2–3 мм выступа для равномерного прогрева при пайке.
Обработайте скрутку флюсом. Для медных проводов используйте нейтральные флюсы на основе канифоли или спирто-канифольные растворы (например, ЛТИ-120). Агрессивные флюсы (кислотные) вызывают коррозию и требуют тщательной промывки после пайки. Нанесите флюс кисточкой или окуните скрутку в раствор на 2–3 секунды. Избыток флюса удалите сухой ветошью, чтобы избежать образования нагара при нагреве.

Для предварительного прогрева скрутки используйте паяльник мощностью 60–100 Вт. Температура жала должна составлять 300–350°C – при меньших значениях припой не растекается, при больших – выгорает флюс. Прогревайте скрутку 5–10 секунд, касаясь жалом середины соединения. Если припой не плавится при контакте с проводом, увеличьте время нагрева на 2–3 секунды или выберите паяльник с регулятором температуры.
| Сечение провода, мм² | Длина зачистки, мм | Количество витков скрутки | Температура пайки, °C |
|---|---|---|---|
| 0,75–1,5 | 30–40 | 4–5 | 300–320 |
| 2,5 | 40–50 | 5–6 | 320–340 |
| 4–6 | 50–60 | 6–8 | 340–360 |
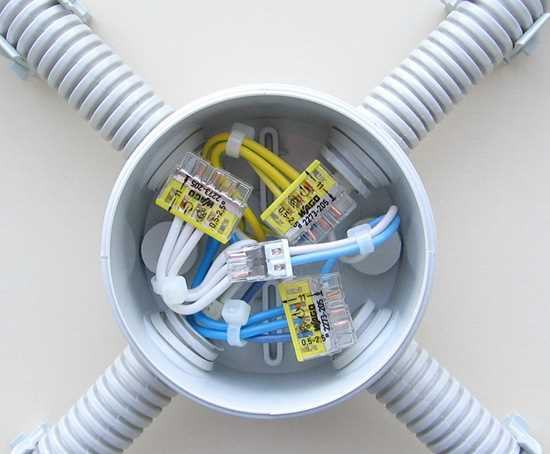
После подготовки скрутки зафиксируйте провода в коробке, чтобы исключить механические нагрузки во время пайки. Используйте пластиковые хомуты или изоленту для временной фиксации. Если провода расположены близко к стенкам коробки, защитите их асбестовой тканью или термостойким экраном, чтобы избежать повреждения пластика. Пайку проводите в хорошо проветриваемом помещении: пары флюса и припоя содержат токсичные компоненты.
Какой припой и флюс выбрать для медных проводов
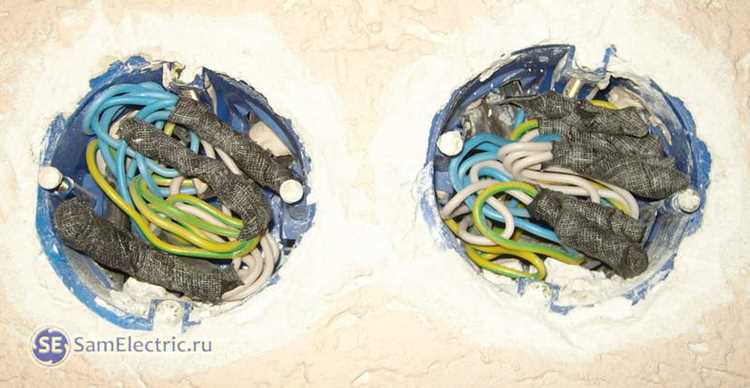
Для пайки медных проводов оптимален припой с содержанием олова не менее 60% – например, ПОС-61 (61% олова, 39% свинца) или бессвинцовые аналоги типа Sn96.5Ag3Cu0.5 (SAC305). Температура плавления ПОС-61 – 183–190°C, что обеспечивает быстрый нагрев без перегрева изоляции. Для тонких проводов (до 1,5 мм²) подойдет припой диаметром 1–1,5 мм, для более толстых – 2–2,5 мм. Бессвинцовые припои требуют температуры на 20–30°C выше, но безопаснее для окружающей среды.
Флюс выбирают в зависимости от состояния проводов: для чистых поверхностей – канифоль (твердая или спиртовой раствор), для окисленных – активные флюсы на основе хлорида цинка (например, ЛТИ-120). Канифоль не требует смывки, но при сильном окислении неэффективна. Активные флюсы удаляют оксидную пленку, но после пайки их остатки необходимо смыть спиртом или специальным очистителем, чтобы избежать коррозии. Для многожильных проводов удобнее использовать флюс-пасту – она не растекается и равномерно покрывает скрутку.
Пошаговая техника пайки скрутки в распределительной коробке

Разогрейте паяльник мощностью 60–100 Вт до температуры 300–350°C. Наконечник должен быть залужен тонким слоем припоя ПОС-61 или аналогичного с содержанием олова не менее 60%. Коснитесь жалом скрутки у основания, прогревая её 3–5 секунд, затем подайте припой к месту контакта – он должен растекаться сам, без принудительного втирания. Избегайте перегрева: медь при температуре выше 400°C теряет пластичность, а изоляция начинает плавиться.
Наносите припой порциями по 2–3 мм, равномерно распределяя его по всей длине скрутки. Для проводов сечением 2,5 мм² потребуется около 0,5 г припоя на 1 см соединения. Следите за образованием галтели – плавного перехода припоя от провода к скрутке. Если припой скатывается в шарики, увеличьте время прогрева или очистите поверхность от оксидной плёнки мелкозернистой наждачной бумагой (зерно 800–1000).
После пайки дайте соединению остыть естественным путём 15–20 секунд – принудительное охлаждение водой или сжатым воздухом приведёт к образованию микротрещин. Изолируйте скрутку термоусадочной трубкой с коэффициентом усадки 2:1 или тремя слоями ПВХ-изоленты с 50% нахлёстом. Трубку прогревайте строительным феном при 120–150°C, начиная с середины к краям, чтобы избежать образования воздушных пузырей.
Проверьте качество пайки визуально: поверхность должна быть гладкой, без пор и наплывов, а припой – равномерно покрывать все жилы. Для контроля механической прочности потяните провода в разные стороны с усилием 5–7 кг – соединение не должно деформироваться. При пайке в коробке с ограниченным пространством используйте паяльник с изогнутым жалом или зеркало для доступа к труднодоступным участкам.
Как проверить качество пайки и избежать ошибок
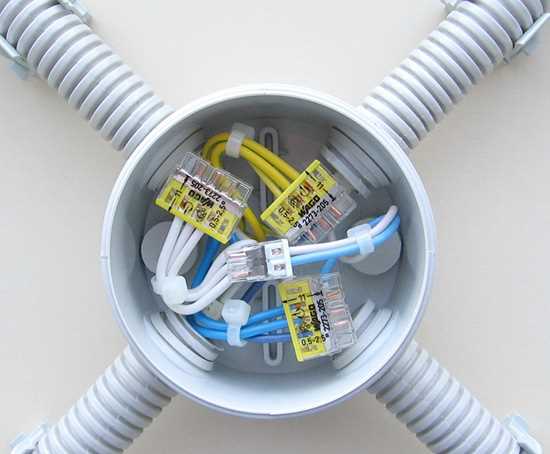
Проверьте механическую прочность соединения. Аккуратно потяните за провода в разные стороны: качественная пайка выдерживает усилие не менее 5–7 кг без деформации. Если провода смещаются или припой отслаивается – значит, скрутка была плохо прогрета или загрязнена. Для теста используйте динамометр с пределом измерения до 10 кг.
- Отсутствие «холодной пайки» – припой должен полностью обволакивать жилы, а не просто прилипать к поверхности. Проверьте, проник ли припой между проволоками скрутки: на срезе соединения не должно быть пустот или непропаянных участков.
- Цвет припоя: свинцово-оловянные сплавы (ПОС-61) после застывания имеют серебристый оттенок, бессвинцовые (Sn-Cu) – более темный, матовый. Изменение цвета на желтый или коричневый сигнализирует о перегреве.
- Отсутствие остатков флюса: после пайки удалите излишки спиртом или специальным растворителем. Оставшийся флюс (особенно активный) со временем вызывает коррозию.
Используйте мультиметр в режиме прозвонки для проверки электрической целостности. Сопротивление пайки не должно превышать 0,1 Ом на 1 см длины скрутки. Если показания выше – соединение ненадежно. Для точных измерений применяйте четырехпроводный метод (Кельвина), исключающий влияние сопротивления щупов.
Избегайте перегрева проводов. Оптимальная температура жала паяльника для меди – 300–350°C. Превышение 400°C приводит к окислению жил и разрушению изоляции. Используйте паяльник с регулировкой мощности или термостабилизацией. Время пайки одной скрутки не должно превышать 3–5 секунд.
Правильная подготовка поверхности – залог качественной пайки. Зачистите провода до блеска, удалив оксидную пленку. Для этого используйте наждачную бумагу с зернистостью 1000–1500 или специальные щетки. После зачистки сразу наносите флюс (канифоль, ЛТИ-120), чтобы предотвратить повторное окисление. Не применяйте кислотные флюсы для электромонтажа – они вызывают коррозию.
После пайки дайте соединению остыть естественным путем. Принудительное охлаждение (водой, воздухом) приводит к образованию микротрещин в припое. Проверьте изоляцию: термоусадочная трубка должна плотно облегать соединение без зазоров. Для дополнительной защиты используйте лак (например, цапонлак) или силиконовый герметик, если пайка эксплуатируется во влажной среде.
Способы изоляции спаянной скрутки и защита от окисления

После пайки скрутку необходимо изолировать, чтобы исключить короткое замыкание и защитить соединение от влаги, пыли и механических повреждений. Выбор метода зависит от условий эксплуатации: в сухих помещениях достаточно термоусадочной трубки, во влажных – комбинированных решений с герметиками.
Термоусадочная трубка (ТУТ) – оптимальный вариант для большинства случаев. Диаметр трубки подбирают на 20–30% больше сечения скрутки. Для пайки используют ТУТ с клеевым слоем (например, марки 3M FP-301 или HellermannTyton LSTK), который при нагреве плавится, заполняя микропустоты и обеспечивая герметичность. Нагрев производят строительным феном при температуре 120–150°C, начиная с середины трубки и двигаясь к краям.
- Толщина стенки ТУТ: 0,4–0,8 мм для проводов сечением до 6 мм², 1,0–1,2 мм – для 10–25 мм².
- Коэффициент усадки: 2:1 или 3:1 (например, трубка диаметром 12 мм усаживается до 4–6 мм).
- Температурный диапазон эксплуатации: от −55°C до +125°C для стандартных трубок, до +260°C – для термостойких (марки TE Connectivity RNF-100).
Изолента применяется как временное или дополнительное средство. Для пайки подходит только лента на основе ПВХ или силикона с высокой адгезией. Наматывают внахлест, захватывая 5–10 мм неизолированного провода с каждой стороны. Для влажных условий используют самослипающуюся ленту (например, 3M Scotch 23), которая вулканизируется при контакте с воздухом, образуя монолитный слой.
Герметики и компаунды защищают соединение от окисления в агрессивных средах. Двухкомпонентные эпоксидные составы (например, Permatex 84109) наносят тонким слоем на остывшую скрутку, после чего изолируют ТУТ или лентой. Для уличных условий подходят полиуретановые герметики (например, Soudal SoudaSeal 240 FC), устойчивые к УФ-излучению и перепадам температур.
Силиконовые колпачки (СИЗ) с внутренним уплотнителем – быстрый способ изоляции, но не обеспечивают полной герметичности. Подходят для сухих помещений и проводов сечением до 4 мм². Колпачок накручивают на скрутку до упора, проверяя плотность прилегания. Для пайки лучше использовать СИЗ с термостойкостью не ниже +150°C (например, Wago 221-415).
В распределительных коробках с высокой влажностью (ванные, подвалы) применяют комбинированную изоляцию: сначала наносят слой нейтрального силиконового герметика, затем надевают ТУТ с клеевым слоем и фиксируют хомутом. Для дополнительной защиты используют гофрированные трубки (например, DKC 16 мм), заполненные герметиком на основе полиуретана.
Окисление пайки предотвращают обработкой флюсом после лужения. Остатки активного флюса (например, ЛТИ-120) удаляют спиртом или ацетоном, затем наносят защитный состав: бескислотный флюс-пасту (например, Amtech RMA-223) или консервирующую смазку (например, Kontakt 60). Смазка создает барьерный слой, предотвращающий контакт меди с кислородом и влагой.
Для пайки в условиях вибрации (автомобильная проводка, промышленное оборудование) скрутку дополнительно фиксируют механически: обжимают гильзой или стягивают бандажом из медной проволоки. Изоляцию выполняют термоусадочной трубкой с внутренним клеевым слоем и армированием (например, TE Connectivity DR-25), устойчивой к истиранию и динамическим нагрузкам.