
Спайка медных проводов – процесс, требующий точности и соблюдения технологических параметров. Даже незначительные отклонения приводят к образованию холодных спаев, окислению контактов или механической ненадежности соединения. Основные дефекты проявляются в виде повышенного сопротивления (более 0,1 Ом на стык), хрупкости шва или коррозии в зоне пайки. Чаще всего проблемы возникают из-за неправильного выбора припоя, температурного режима или подготовки поверхности.
Недостаточный нагрев – одна из ключевых причин некачественной спайки. Медь обладает высокой теплопроводностью (390 Вт/(м·К)), поэтому требует равномерного прогрева до 250–350°C в зависимости от типа припоя. При использовании паяльника мощностью менее 60 Вт на проводах сечением свыше 1,5 мм² тепло рассеивается быстрее, чем успевает расплавиться припой. Результат – поверхностное смачивание без диффузии металлов, что снижает прочность соединения на 40–60%. Решение: применять паяльники с регулируемой температурой или термофены с точечным нагревом.
Окисление поверхности меди происходит мгновенно при контакте с воздухом. Оксидный слой толщиной всего 0,01 мкм увеличивает контактное сопротивление в 10–15 раз. Даже после механической зачистки провода окисляются за 5–10 минут. Для устранения проблемы используют флюсы на основе канифоли (для низкотемпературной пайки) или активные флюсы с хлоридом цинка (для высокотемпературных работ). После пайки остатки флюса необходимо удалять изопропиловым спиртом – их наличие ускоряет коррозию в 3–5 раз.
Неправильный выбор припоя приводит к образованию интерметаллических соединений, снижающих механическую прочность. Для медных проводов оптимальны припои ПОС-61 (температура плавления 183°C) или бессвинцовые сплавы Sn96,5Ag3Cu0,5 (217°C). Использование припоев с высоким содержанием свинца (ПОС-40) или олова (ПОС-90) увеличивает риск хрупкого разрушения шва при вибрационных нагрузках. Для многожильных проводов сечением более 2,5 мм² рекомендуется применять припои с добавками серебра (до 3%) – они повышают стойкость к термоциклированию на 25–30%.
Механические напряжения в зоне пайки возникают из-за неравномерного охлаждения или деформации проводов. При резком снижении температуры в шве образуются микротрещины, снижающие прочность на 15–20%. Для предотвращения дефекта используют предварительный подогрев проводов до 100–120°C и медленное охлаждение (не более 5°C/с). При пайке многожильных проводов обязательно применение термоусадочных трубок или бандажей – они компенсируют напряжения и предотвращают обрыв жил.
Как неправильная температура паяльника влияет на качество соединения
Температура паяльника ниже 250°C приводит к образованию холодной пайки: припой не расплавляется полностью, не смачивает поверхность меди и не проникает в зазоры между жилами. В результате соединение получается хрупким, с высоким электрическим сопротивлением (до 3–5 раз выше нормы) и склонным к окислению. При 200°C и ниже припой ПОС-61 не достигает жидкотекучести, а флюс (например, канифоль) не активируется, оставляя на поверхности оксидную пленку. Это особенно критично для многожильных проводов, где припой должен заполнить пространство между тонкими проволоками – при недостаточной температуре он образует лишь поверхностную корку, не обеспечивая механической прочности.
Перегрев паяльника выше 380°C вызывает:
- Окисление меди с образованием черного налета (CuO), который препятствует адгезии припоя. При 400°C скорость окисления увеличивается в 10 раз по сравнению с 300°C.
- Разложение флюса: канифоль при 350°C начинает обугливаться, теряя очищающие свойства, а активные флюсы (например, ЛТИ-120) выделяют токсичные пары и оставляют коррозионные остатки.
- Деградацию изоляции проводов: ПВХ плавится при 160–180°C, а фторопласт – при 260°C, что приводит к коротким замыканиям или утечкам тока.
- Изменение структуры припоя: при перегреве олово выгорает, оставляя хрупкий свинцовый каркас с пористой структурой.
Оптимальный диапазон для пайки медных проводов – 280–320°C. Для контроля используйте паяльник с терморегулятором или бесконтактный пирометр. При пайке тонких проводов (0,1–0,5 мм²) снижайте температуру на 20–30°C, для толстых (4 мм² и более) – увеличивайте на 10–15°C.
Почему окисление меди мешает надежной спайке и как его удалить
Окисление меди – естественный процесс, при котором на поверхности металла образуется слой оксидов (Cu₂O и CuO). Эти соединения имеют температуру плавления выше 1200°C, тогда как припой плавится при 180–250°C. Оксидная пленка не смачивается припоем, создавая барьер между проводом и расплавленным металлом. Даже микронный слой оксидов снижает адгезию на 70–90%, что приводит к холодным спаям, повышенному электрическому сопротивлению и механической хрупкости соединения.
Оксиды меди также ухудшают теплопроводность зоны пайки. В нормальных условиях медь отводит тепло от места соединения, предотвращая перегрев изоляции. Окисленный слой действует как теплоизолятор, вызывая локальный перегрев и деградацию припоя. Это особенно критично для тонких проводов (сечением менее 0,5 мм²), где тепловой баланс нарушается даже при кратковременном воздействии паяльника.
- Cu₂O (закись меди) – красноватый налет, образуется при температуре выше 200°C или длительном хранении на воздухе.
- CuO (окись меди) – черный слой, появляется при нагреве свыше 300°C или в условиях высокой влажности.
- Смешанные оксиды – комбинация Cu₂O и CuO, характерная для старых проводов с поврежденной изоляцией.
Удаление оксидов требует механического или химического воздействия. Абразивные методы (наждачная бумага, надфили) эффективны, но оставляют микроцарапины, ускоряющие повторное окисление. Химические растворители (ацетон, спирт) удаляют только поверхностные загрязнения, не затрагивая оксидный слой. Для полного очищения используют:
- Паяльную кислоту (раствор хлорида цинка) – растворяет оксиды при комнатной температуре, но требует тщательной промывки водой.
- Лимонную кислоту (5–10% раствор) – безопасный аналог, действует медленнее, но не оставляет токсичных остатков.
- Специализированные флюсы (например, Ф-38Н) – содержат активаторы, разрушающие оксиды при нагреве.
После очистки медь необходимо защитить от повторного окисления. Нанесение тонкого слоя флюса (канифоль, ЛТИ-120) создает барьер, предотвращающий контакт с кислородом. Для длительной защиты используют лужение – покрытие провода слоем припоя толщиной 0,1–0,2 мм. Луженая медь сохраняет паяемость до 6 месяцев при хранении в сухом помещении.
Температурный режим пайки критичен для предотвращения нового окисления. Оптимальная температура жала паяльника – 300–350°C. Превышение 400°C ускоряет образование CuO, а ниже 280°C припой не смачивает поверхность. Время контакта паяльника с проводом не должно превышать 3–5 секунд для проводов сечением до 1 мм² и 8–10 секунд для более толстых.
Контроль качества очистки проводят визуально и с помощью мультиметра. Чистая медь имеет розовато-золотистый оттенок без темных пятен. Сопротивление между очищенными проводами должно стремиться к нулю (менее 0,1 Ом). Если после пайки сопротивление соединения превышает 0,5 Ом, оксиды удалены не полностью – требуется повторная обработка.
Какие ошибки при зачистке проводов приводят к слабому контакту
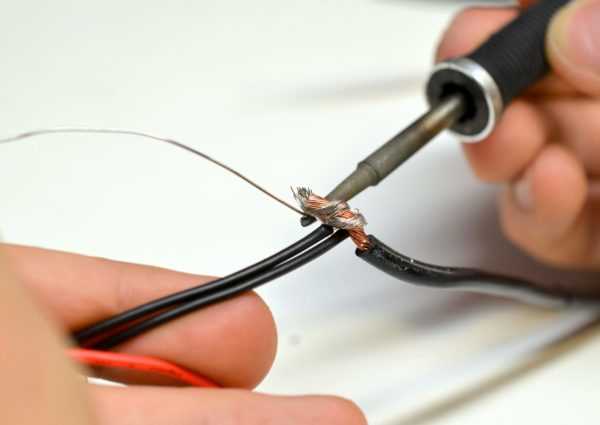
Недостаточная длина зачистки – распространённая ошибка, снижающая надёжность соединения. Для большинства клемм и гильз требуется оголять 8–12 мм провода, но часто ограничиваются 3–5 мм. Это уменьшает площадь контакта, увеличивает переходное сопротивление и приводит к нагреву. При пайке короткий участок не позволяет равномерно распределить припой, что ослабляет механическую прочность.
Повреждение жил при снятии изоляции – критическая ошибка, особенно для многопроволочных проводов. Использование ножа под прямым углом или чрезмерное усилие при работе стриппером приводит к надрезам и обрыву отдельных проволок. Даже 10% повреждённых жил снижают токопроводящую способность на 20–30%, а при вибрации или изгибах контакт разрушается полностью. Для диаметров менее 1,5 мм² рекомендуется применять стрипперы с регулировкой глубины.
Оставление оксидной плёнки на поверхности меди – причина высокого сопротивления спайки. Медь окисляется за 10–15 минут после зачистки, образуя слой толщиной 0,01–0,05 мкм, который увеличивает переходное сопротивление в 5–10 раз. Для удаления оксидов используют абразивные материалы (наждачная бумага с зернистостью P600–P1000) или химические средства (раствор лимонной кислоты 5–10%). После зачистки провод необходимо сразу же обработать флюсом или припаять.
Неправильный выбор инструмента для зачистки приводит к деформации проводов. Кусачки или плоскогубцы сминают жилы, уменьшая их сечение на 15–25%. Для однопроволочных проводов сечением до 2,5 мм² подходят стрипперы с V-образными ножами, для многопроволочных – с круглыми отверстиями. При работе с эмалированными проводами (ПЭТВ, ПЭВ) требуется термическая зачистка паяльником или специальные химические растворители.
Загрязнение зачищенного участка жиром, пылью или остатками изоляции ухудшает адгезию припоя. Даже тонкая плёнка масла увеличивает контактное сопротивление на 30–50%. После механической зачистки провод необходимо обезжирить спиртом или ацетоном, избегая прикосновений пальцами. Для проверки чистоты используют лупу с 10-кратным увеличением – поверхность должна быть однородной, без тёмных пятен или волокон.
Чрезмерная зачистка, приводящая к оголению избыточной длины провода, создаёт риск короткого замыкания и снижает механическую прочность соединения. При пайке в гильзах или клеммах выступающие жилы могут замкнуться на соседние контакты или корпус. Оптимальная длина оголённого участка должна соответствовать глубине посадочного места с запасом 1–2 мм для компенсации усадки припоя. Для точного контроля используют шаблоны или метки на инструменте.
Как выбрать флюс для пайки медных проводов и избежать остатков

Для пайки медных проводов подходят флюсы на основе канифоли, органических кислот или синтетических смол. Канифольные флюсы (например, ФКЭт или ФКТ) нейтральны, не вызывают коррозии и легко удаляются спиртом, но требуют предварительной зачистки проводов. Активированные флюсы (типа ЛТИ-120) содержат добавки, улучшающие смачиваемость, однако их остатки агрессивны – после пайки необходима тщательная промывка изопропиловым спиртом или специальными очистителями. Для тонких проводов (диаметром менее 0,5 мм) лучше использовать жидкие флюсы (например, Ф-64) – они равномерно покрывают поверхность и не оставляют избытка.
Избежать остатков флюса помогает дозированное нанесение: кистью, дозатором или тонким слоем с помощью паяльника. Для канифольных флюсов достаточно 1–2 капель на место пайки, для активных – минимального количества, достаточного для смачивания. После пайки остатки канифоли удаляют механически (щеткой или салфеткой) или спиртом, активные флюсы требуют промывки в течение 1–2 минут с последующей сушкой. Температура паяльника также влияет на остатки: при перегреве (свыше 350°C) флюс обугливается, образуя трудноудаляемые нагары.
Для автоматизированной пайки (например, в производстве) применяют безотмывочные флюсы (типа NC-559) – их остатки не проводят ток и не вызывают коррозии, но стоят дороже. В бытовых условиях оптимален выбор между канифолью и спирто-канифольным флюсом (СКФ): первый дешевле, второй удобнее в нанесении. При пайке многожильных проводов флюс наносят на каждую жилу отдельно, чтобы избежать непропаев.
Проверка качества флюса: после пайки поверхность должна быть блестящей, без темных пятен или липких остатков. Если флюс оставляет белый налет (особенно у активных составов), это признак неполного удаления – требуется повторная промывка. Для пайки в труднодоступных местах используют гелевые флюсы (например, Amtech RMA-223) – они не растекаются и легко удаляются после застывания.
Почему перегрев провода разрушает изоляцию и как этого не допустить
Изоляция медных проводов, выполненная из ПВХ, полиэтилена или резины, теряет свои свойства при превышении температурных порогов. Для стандартного ПВХ предел составляет +70°C, для сшитого полиэтилена – +90°C. При нагреве выше этих значений начинается термическая деградация: полимеры размягчаются, трескаются, выделяют хлористый водород (у ПВХ), что ускоряет коррозию меди. Через 1000 часов работы при +120°C ПВХ-изоляция теряет до 50% прочности.
Перегрев возникает из-за превышения допустимой токовой нагрузки, плохого контакта в местах соединений или недостаточного охлаждения. Например, провод сечением 1,5 мм² рассчитан на ток до 15 А, но при 20 А его температура за 30 минут поднимается до +100°C. В местах плохой спайки сопротивление растет, выделяя дополнительное тепло: при переходном сопротивлении 0,1 Ом на токе 10 А мощность потерь достигает 10 Вт, локально нагревая провод до +150°C.
Разрушение изоляции ускоряется под действием кислорода и УФ-излучения. При +80°C ПВХ начинает окисляться, образуя микротрещины, через которые проникает влага, вызывая короткие замыкания. Резина стареет в 2–3 раза быстрее при циклическом нагреве до +60°C, теряя эластичность. В условиях повышенной влажности (более 80%) срок службы изоляции сокращается на 40%.
Для предотвращения перегрева используют провода с запасом по сечению: на каждые 10 А тока – не менее 1 мм² меди. В распределительных коробках применяют гильзы или наконечники с опрессовкой, снижающие переходное сопротивление до 0,001 Ом. Термоусадочные трубки с клеевым слоем герметизируют соединения, исключая окисление. В местах с высокой нагрузкой устанавливают термодатчики с порогом срабатывания +60°C.
Охлаждение проводов обеспечивают за счет вентиляции каналов, избегая плотной укладки кабелей. В лотках расстояние между проводами должно быть не менее 1 диаметра. Для скрытой проводки в стенах используют гофрированные трубы с зазорами, предотвращающими теплоаккумуляцию. В промышленных установках применяют принудительное охлаждение: при токе свыше 100 А – обдув воздухом со скоростью 2 м/с.
Регулярная проверка состояния изоляции мегаомметром (не реже 1 раза в 2 года) выявляет ухудшение параметров до критических значений. Сопротивление изоляции должно быть не менее 0,5 МОм для сетей 220 В. При обнаружении нагрева свыше +50°C в рабочем режиме провод заменяют или разгружают. В местах соединений используют пасты с оксидом цинка, снижающие контактное сопротивление на 30–40%.
Какие инструменты нужны для качественной пайки и как их подготовить
Для пайки медных проводов требуется минимальный, но строго подобранный набор инструментов. Основные компоненты:
- Паяльник мощностью 40–80 Вт – оптимален для работы с проводами сечением до 4 мм². Для тонких проводов (0,5–1,5 мм²) достаточно 25–40 Вт. Важно: жало должно быть медным или с никелевым покрытием, чтобы избежать окисления.
- Припой ПОС-61 или ПОС-63 – содержит 61–63% олова, плавится при 183–190°C, обеспечивает прочное соединение. Диаметр прутка – 1–2 мм для точечной пайки.
- Флюс – бескислотный (канифоль, ЛТИ-120) или активный (паяльная кислота для сильно окисленных поверхностей). Канифоль подходит для чистых проводов, ЛТИ-120 – для загрязнённых.
- Подставка для паяльника – металлическая с губкой для очистки жала. Губку смачивают водой, чтобы удалять нагар без повреждения покрытия.
- Кусачки и стриппер – для зачистки изоляции на 10–15 мм. Лезвия стриппера должны соответствовать сечению провода (0,5–6 мм²), чтобы не надрезать жилы.
Подготовка инструментов начинается с жала паяльника. Новое жало зачищают мелкозернистой наждачной бумагой (P600–P1000), затем лудят: разогревают паяльник до 300–350°C, окунают жало в канифоль и наносят тонкий слой припоя. Если жало покрыто нагаром, его очищают губкой, а не напильником – это продлевает срок службы. Для паяльников с керамическим нагревателем лужение не требуется. Припой и флюс хранят в герметичных контейнерах, чтобы избежать окисления и загрязнения.
Дополнительные инструменты повышают качество пайки:
- Термофен – для предварительного прогрева толстых проводов (от 6 мм²) до 150–200°C, чтобы ускорить пайку и снизить риск перегрева изоляции.
- Третья рука – фиксирует провода под углом 45–60° для удобства пайки. Зажимы должны быть с силиконовыми накладками, чтобы не повредить изоляцию.
- Мультиметр – проверяет сопротивление спайки (должно быть близко к 0 Ом) и отсутствие короткого замыкания между жилами.
- Изопропиловый спирт (90%+) – удаляет остатки флюса после пайки, предотвращая коррозию. Наносится кистью или безворсовой салфеткой.
Перед работой проверяют исправность паяльника: при включении жало должно нагреваться до рабочей температуры за 1–2 минуты. Если нагрев медленный или неравномерный, требуется замена нагревательного элемента или регулировка термостата.


