Тосол – охлаждающая жидкость, разработанная в СССР для автомобилей ВАЗ в 1970-х годах. Основу составляет этиленгликоль (40–65%), который обеспечивает низкую температуру замерзания (до −40°C при концентрации 50%). Остальные компоненты – вода (35–50%), пакет присадок (3–5%) и краситель (менее 0,1%). Без присадок этиленгликоль вызывает коррозию металлов, поэтому в состав добавляют ингибиторы: нитриты, силикаты, фосфаты и бораты.
Производство тосола регламентируется ГОСТ 28084-89, но многие современные производители используют ТУ. Ключевые этапы: смешивание этиленгликоля с водой (дистиллированной или деминерализованной), добавление присадок и нагрев до 80–90°C для растворения компонентов. Затем смесь фильтруют, охлаждают и разливают. Важно: некачественный тосол может содержать метанол или глицерин, снижающие эффективность и разрушающие резиновые уплотнители.
Для проверки состава используйте ареометр: плотность тосола при 20°C должна быть 1,065–1,085 г/см³. Присадки со временем разлагаются, поэтому рекомендуется менять жидкость каждые 2–3 года или 40–60 тыс. км пробега. Избегайте смешивания тосола с антифризами на основе пропиленгликоля – это приводит к образованию осадка и потере защитных свойств.
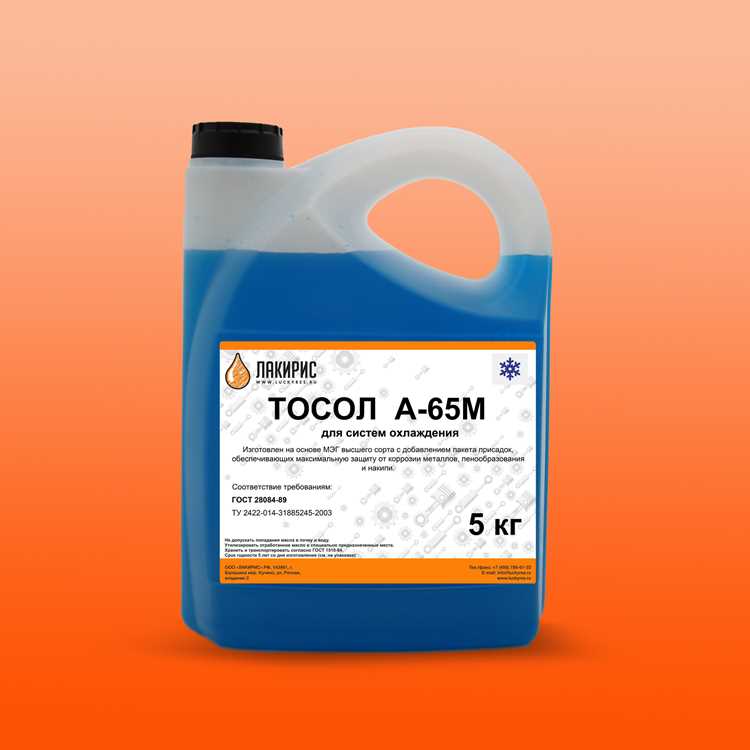
При выборе обращайте внимание на маркировку: Тосол А-40М (голубой) – для умеренного климата, Тосол А-65М (красный) – для северных регионов. Не используйте концентрат без разбавления: чистый этиленгликоль замерзает при −13°C. Для разведения применяйте только дистиллированную воду – примеси в водопроводной воде ускоряют коррозию.
Из чего состоит тосол: состав и производство
Тосол – охлаждающая жидкость на основе этиленгликоля, разработанная в СССР для автомобильных двигателей. Основной компонент (40–65%) – моноэтиленгликоль, обеспечивающий низкую температуру замерзания (до −65°C при концентрации 65%). Остальное – вода (35–50%), пакет присадок (3–5%) и краситель. Без присадок этиленгликоль вызывает коррозию металлов, поэтому их состав критичен для долговечности системы охлаждения.
Присадки делятся на три группы: антикоррозионные, антивспенивающие и стабилизаторы. В классическом тосоле используют неорганические ингибиторы – нитриты, бораты, фосфаты и силикаты. Нитриты (0,1–0,3%) защищают алюминий и чугун, но токсичны и разлагаются при нагреве выше 100°C. Силикаты (0,1–0,5%) образуют защитную пленку на металлах, но склонны к выпадению в осадок, забивая каналы радиатора.
Современные тосолы часто содержат гибридные присадки: органические кислоты (карбоксилаты) в сочетании с неорганическими. Карбоксилаты (0,5–1,5%) действуют точечно, не образуя пленки, что продлевает срок службы жидкости до 5 лет или 250 000 км. Пример состава гибридного тосола приведен в таблице:
| Компонент | Концентрация, % | Функция |
|---|---|---|
| Этиленгликоль | 50–55 | Основа, снижает температуру замерзания |
| Вода дистиллированная | 45–50 | Растворитель, теплоноситель |
| Карбоксилаты | 0,5–1,5 | Антикоррозионная защита |
| Силикаты | 0,1–0,3 | Защита алюминия |
| Бораты | 0,2–0,5 | Стабилизация pH |
| Антивспениватели | 0,01–0,05 | Предотвращение кавитации |
Производство тосола начинается с смешивания этиленгликоля с водой в строгом соотношении. Дистиллированная вода обязательна – примеси хлоридов и сульфатов ускоряют коррозию. Присадки вводят на этапе гомогенизации при температуре 60–80°C, чтобы обеспечить равномерное распределение. Готовую смесь фильтруют через мембраны с порами 5–10 мкм для удаления нерастворимых частиц.
Контроль качества включает проверку температуры замерзания (рефрактометром), pH (должен быть 7,5–11,0) и коррозионной активности (по ГОСТ 28084-89). Для теста на коррозию образцы металлов (алюминий, медь, латунь, чугун, сталь) выдерживают в тосоле при 88°C в течение 336 часов. Потеря массы не должна превышать 0,1 мг/см² для алюминия и 0,2 мг/см² для остальных металлов.
Хранение тосола требует герметичной тары из полиэтилена или стали с антикоррозионным покрытием. Срок годности – 3 года при температуре от −20°C до +30°C. При замерзании этиленгликоль не расширяется, как вода, но кристаллизация нарушает однородность состава. Размораживать тосол можно при комнатной температуре, после чего тщательно перемешать.
Замена тосола проводится каждые 2–3 года или при изменении цвета (помутнение, осадок), снижении pH ниже 7,0 или появлении запаха гари. Сливать жидкость нужно при холодном двигателе, чтобы избежать ожогов. Промывка системы дистиллированной водой обязательна – остатки старого тосола ускоряют деградацию нового. Для дизельных двигателей рекомендуется использовать тосол с повышенным содержанием карбоксилатов (1,5–2%), так как они более чувствительны к коррозии.
Основные компоненты тосола и их назначение

Тосол на 40–60% состоит из этиленгликоля – двухатомного спирта с температурой замерзания −12,9°C в чистом виде. Добавление воды снижает этот показатель до −70°C при концентрации этиленгликоля 65%, что обеспечивает работоспособность системы охлаждения в экстремальных условиях. Однако этиленгликоль агрессивен к металлам и резиновым уплотнителям, поэтому требует обязательного введения присадок.
Второй ключевой компонент – дистиллированная вода (35–50%), которая регулирует температуру кристаллизации и теплоемкость смеси. Оптимальное соотношение этиленгликоля и воды (50/50) дает температуру замерзания около −37°C. Превышение доли воды свыше 60% приводит к риску замерзания при −20°C, а недостаток – к ухудшению теплоотвода и повышенной вязкости.
Присадки занимают 3–5% состава и делятся на три группы: антикоррозионные (силикаты, бораты, нитриты), антивспенивающие (силиконовые соединения) и стабилизаторы кислотности (амины, фосфаты). Силикаты образуют защитную пленку на алюминиевых деталях, но склонны к выпадению в осадок при перегреве, сокращая срок службы тосола до 2–3 лет. Нитриты эффективны против кавитации, но токсичны и запрещены в современных антифризах стандарта G12+.
Для проверки качества тосола используйте ареометр: плотность рабочей смеси должна составлять 1,075–1,085 г/см³ при 20°C. Присадки на основе карбоксилатов (органические кислоты) продлевают ресурс до 5 лет, но несовместимы с традиционными силикатными составами – смешивание вызывает образование геля и закупорку каналов системы охлаждения.
Как гликоли и вода влияют на свойства охлаждающей жидкости

Смесь этиленгликоля (или пропиленгликоля) с водой в соотношении 50:50 формирует основу тосола, определяя его ключевые характеристики. Этиленгликоль снижает температуру замерзания раствора до −37°C (при концентрации 50%), а при 60% – до −55°C, но повышает вязкость на 30–40% при −20°C, что ухудшает циркуляцию в системе. Вода, несмотря на высокую теплоемкость (4,18 кДж/кг·К), при замерзании расширяется на 9%, создавая риск разрыва патрубков. Оптимальная пропорция минимизирует коррозию: этиленгликоль образует защитную пленку на металлах, но избыток воды (более 60%) ускоряет окисление алюминия и меди на 15–20%. Для регионов с экстремальными морозами рекомендуется 60% гликоля, в умеренном климате – 40–50%.
Пропиленгликоль, в отличие от этиленгликоля, нетоксичен и менее агрессивен к резиновым уплотнителям, но его теплоемкость на 10% ниже, что требует увеличения расхода жидкости на 5–7% для равной эффективности охлаждения. Вода в составе усиливает теплопроводность смеси на 25% по сравнению с чистым гликолем, но при нагреве выше 100°C начинает испаряться, повышая концентрацию гликоля и температуру кипения до 108–112°C (при 50% содержании). Для предотвращения кавитации в насосах и перегрева двигателя критически важно поддерживать pH смеси в диапазоне 7,5–11,0 – отклонение ниже 7,0 приводит к коррозии чугунных блоков, выше 11,0 – к разрушению алюминиевых деталей.
Добавки и присадки в тосоле: антикоррозийные и антивспенивающие вещества
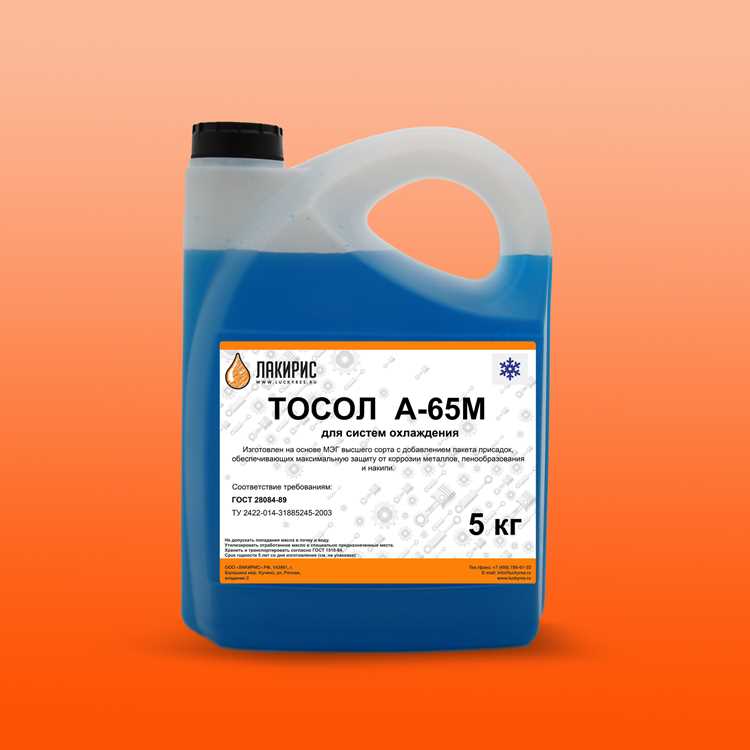
Основу антикоррозийных присадок в тосоле составляют неорганические соли и органические кислоты. Наиболее распространены силикаты натрия (до 5% состава), нитриты (0,1–0,5%) и бораты, образующие защитную пленку на металлических поверхностях. Для алюминиевых деталей эффективны карбоксилаты (например, 2-этилгексановая кислота) – они действуют избирательно, не снижая теплоотдачу. В современных G12+ и G13 добавляют гибридные присадки: комбинации силикатов с карбоксилатами (до 3%) для защиты чугуна и алюминия одновременно. Превышение концентрации силикатов свыше 6% приводит к образованию геля, забивающего каналы системы охлаждения.
Антивспенивающие добавки предотвращают образование пузырьков воздуха, ухудшающих теплообмен. В тосоле используют полисилоксаны (0,01–0,1%) или полиакрилаты – они снижают поверхностное натяжение жидкости, разрушая пену. Эффективность присадок проверяют по стандарту ASTM D1881: после 5 минут барботирования воздуха через образец объем пены не должен превышать 50 мл. При смешивании тосола с водой жесткостью выше 5 мг-экв/л антивспенивающие свойства ухудшаются на 30–40%, поэтому рекомендуется использовать дистиллированную воду.
- Силикаты: защищают чугун и сталь, но требуют замены каждые 2 года из-за выпадения в осадок.
- Карбоксилаты: работают до 5 лет, но неэффективны для припоев и меди.
- Нитриты: дешевы, но токсичны и запрещены в некоторых странах (например, в Японии).
- Полисилоксаны: стабильны при температурах до 150°C, но теряют свойства при контакте с маслами.
Для дизельных двигателей с высокой тепловой нагрузкой оптимальны тосолы с повышенным содержанием боратов (до 2%) – они дополнительно защищают от кавитации. В системах с медными радиаторами избегайте составов с аминами: они образуют агрессивные соединения, разрушающие медь за 1–2 года.
Технологический процесс производства тосола на заводе
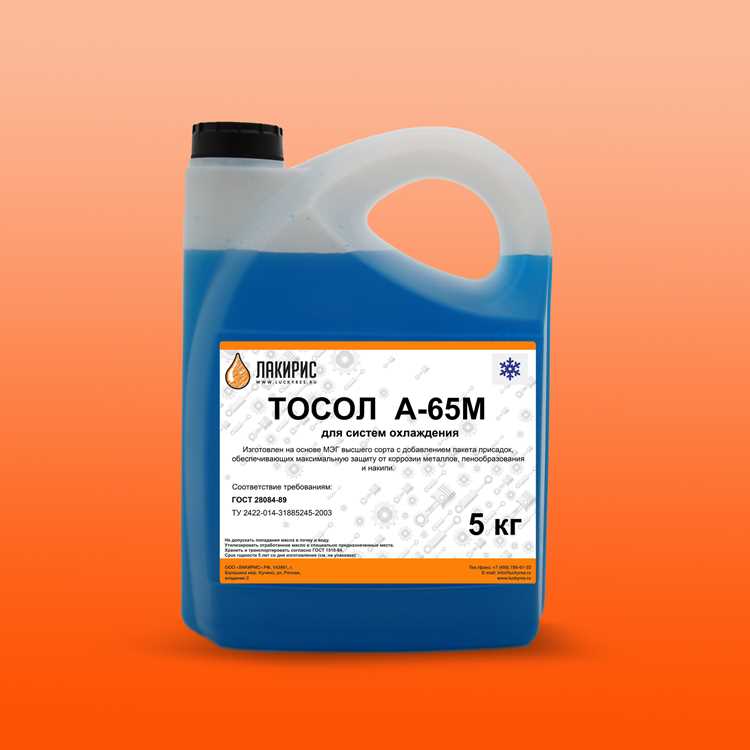
Производство тосола начинается с подготовки основного сырья: этиленгликоля (60–65% состава) и дистиллированной воды (35–40%). Этиленгликоль поступает на завод в цистернах с температурой не выше +30°C, так как при перегреве он окисляется, образуя кислоты, снижающие качество продукта. Вода проходит многоступенчатую очистку – обратный осмос и деионизацию – для удаления солей жесткости и ионов металлов, которые провоцируют коррозию в системе охлаждения. Допустимое содержание хлоридов в воде не должно превышать 5 мг/л, а электропроводность – 2 мкСм/см.
Смешивание компонентов происходит в реакторах из нержавеющей стали AISI 316 с мешалками турбинного типа, обеспечивающими гомогенизацию при скорости 120–150 об/мин. Температура в реакторе поддерживается на уровне +40…+50°C: при более низких значениях этиленгликоль кристаллизуется, при высоких – ускоряется гидролиз. В смесь добавляют пакет присадок: ингибиторы коррозии (бензотриазол, нитрит натрия), антивспениватели (силиконовые эмульсии) и красители (например, кислотный синий 9). Дозировка присадок строго регламентирована: превышение концентрации нитрита натрия свыше 0,1% приводит к образованию абразивных отложений в двигателе.
После смешивания раствор фильтруют через керамические мембраны с размером пор 0,2 мкм для удаления механических примесей и нерастворившихся частиц. Контроль качества на этом этапе включает проверку плотности (1,065–1,085 г/см³ при +20°C), pH (7,5–9,0) и температуры замерзания (не выше −40°C). При отклонениях корректируют соотношение этиленгликоля и воды или добавляют буферные агенты (например, бораты) для стабилизации pH. Несоответствие параметров на этом этапе делает продукт непригодным для эксплуатации в условиях Крайнего Севера.
Готовый тосол разливают в тару на автоматических линиях с производительностью до 6000 бутылок в час. Для предотвращения окисления кислородом воздуха перед укупоркой в емкости подают азот чистотой 99,99%. Герметичность упаковки проверяют методом вакуумного тестирования: допустимая утечка не более 0,5% объема за 24 часа. Хранение тосола осуществляют в складских помещениях с температурой +5…+25°C и влажностью не выше 70%, так как при конденсации влаги на поверхности тары возможно разбавление продукта и снижение его морозостойкости.
На финальном этапе каждую партию тестируют на соответствие ГОСТ 28084-89: определяют коррозионную активность по методу ASTM D1384 (потеря массы металлических образцов не более 0,1 мг/см² за 336 часов), вспениваемость (объем пены не более 150 мл через 5 секунд после перемешивания) и совместимость с резиновыми уплотнениями (изменение массы образцов не более 10%). Партии, не прошедшие контроль, отправляют на переработку с добавлением свежих присадок или утилизацию через нейтрализацию щелочами.