Сломанный болт в коленвале – проблема, требующая точного подхода. Чаще всего это происходит с крепежными элементами шатунных крышек (M10–M14) или болтами маховика (M12–M18), где предел прочности на разрыв превышает 1000 Н·м. Причинами могут быть перегрев при затяжке, коррозия или усталостное разрушение металла. Первоочередная задача – оценить глубину залегания обломка и состояние резьбы: если болт выступает на 2–3 мм, шансы на извлечение без демонтажа коленвала выше.
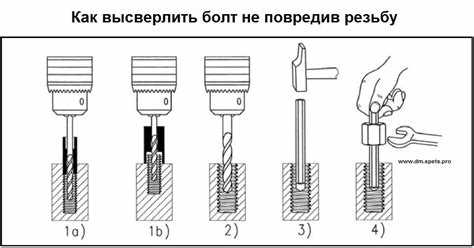
Для извлечения используют три основных метода: экстракторы, сверление с левой резьбой и электроэрозионную обработку. Экстракторы с обратной резьбой (размер от #1 до #5) эффективны при диаметре обломка до 12 мм, но требуют предварительного засверливания на 60–70% толщины болта. При сверлении важно выдерживать соосность: отклонение более 0,5 мм приводит к повреждению резьбы в коленвале. Для точного позиционирования используют кондукторы или координатно-расточные станки.
Если обломок находится глубоко (более 15 мм), применяют электроэрозию. Метод позволяет удалить металл с точностью до 0,01 мм, не повреждая соседние поверхности. Однако оборудование доступно не всем: стоимость установки начинается от 500 000 рублей, а время обработки одного болта – 1–3 часа. Альтернатива – фрезерование паза под отвертку: глубина паза должна составлять 30–40% диаметра болта, ширина – 1,5–2 мм. Для этого используют твердосплавные фрезы с покрытием TiAlN.
После извлечения проверяют резьбу в коленвале. Если повреждения незначительны (до 2 ниток), используют метчики с передним углом 10–15° для восстановления профиля. При сильном износе резьбу нарезают на следующий размер (например, M12×1,75 заменяют на M14×2) или устанавливают резьбовую вставку Heli-Coil. Затяжку нового болта проводят с моментом, указанным в спецификации двигателя (например, для болтов маховика ВАЗ-2110 – 60,8–87,4 Н·м), используя динамометрический ключ с погрешностью не более 3%.
Как определить тип облома болта в коленвале перед началом работ
Первым шагом осмотрите место облома через лупу с 10-кратным увеличением или эндоскоп. Обратите внимание на структуру излома: ровный срез под 90° к оси болта указывает на усталостное разрушение из-за вибраций, характерное для высоконагруженных соединений. Неровный, волокнистый излом с признаками пластической деформации свидетельствует о перетяжке или ударных нагрузках. Замерьте диаметр оставшейся части болта штангенциркулем – отклонение более 0,1 мм от номинала говорит о коррозионном износе или термическом воздействии.
Проверьте наличие резьбы в отверстии коленвала с помощью калиброванного метчика или резьбового щупа. Если первые 2-3 витка резьбы повреждены, а остальные сохранены – болт сломался при затяжке из-за превышения момента (для коленвалов типичны значения 120-180 Н·м). Полное отсутствие резьбы в глубине отверстия указывает на срез болта в процессе эксплуатации, что требует анализа причин: несоосность, недостаточная затяжка или усталостное разрушение.
Оцените положение облома относительно поверхности коленвала. Если болт выступает на 3-5 мм, это упрощает захват экстрактором или сварку гайки. При обломе заподлицо или ниже уровня поверхности потребуется фрезерование посадочного места под специальную оснастку. Глубину залегания измерьте глубиномером – для коленвалов из стали 42CrMo4 предельная глубина сверления без риска повреждения вала составляет 12-15 мм.
Проанализируйте материал болта по маркировке или спектральным анализатором. Болты из легированных сталей (например, 10.9 или 12.9) ломаются с характерным хрупким изломом, в то время как углеродистые стали (класс 8.8) деформируются пластически. При термической обработке болта (закалка + отпуск) излом приобретает матовый оттенок; отсутствие термообработки проявляется в блестящей поверхности среза. Эти данные критичны для выбора способа извлечения: хрупкие болты легче высверлить, пластичные – выкрутить экстрактором.
Изучите состояние окружающего металла коленвала. Темные пятна вокруг облома – признак локального перегрева, что требует проверки системы смазки. Коррозионные очаги указывают на электрохимическую пару «болт-вал», особенно если использовались разнородные металлы (например, стальной болт в алюминиевом коленвале). В таких случаях перед извлечением необходимо нейтрализовать коррозию преобразователем ржавчины, иначе экстрактор или сверло будут проскальзывать.
Зафиксируйте тип облома в техническом отчете с фотографиями (масштаб 1:1) и эскизом. Укажите: глубину залегания, угол излома, состояние резьбы, материал болта и вала, наличие вторичных повреждений. Эти данные позволят выбрать оптимальный инструмент: для болтов диаметром до M10 – экстракторы спирального типа, для M12-M16 – комбинированные сверла с левой резьбой, для обломов ниже 5 мм – электроэрозионное извлечение. Без точной классификации риск повреждения коленвала при демонтаже возрастает на 40%.
Инструменты и приспособления для извлечения сломанного болта без повреждения резьбы
Для извлечения обломка болта из коленвала критически важно сохранить целостность резьбы в отверстии. Стандартные методы вроде высверливания или использования ударных инструментов часто приводят к порче посадочного места. Ниже перечислены специализированные приспособления, минимизирующие риски.
Основной инструмент – экстрактор болтов. Различают два типа: спиральные и клиновидные. Спиральные (левосторонние) вкручиваются в предварительно засверленное отверстие в обломке, создавая обратный момент затяжки. Клиновидные работают по принципу распора: их забивают в отверстие, после чего выворачивают вместе с обломком. Для коленвала предпочтительны экстракторы из закалённой стали HSS или кобальта, выдерживающие высокие нагрузки.
- Набор экстракторов с обратной резьбой (размеры от M6 до M14) – обязателен для болтов разного диаметра. Пример: наборы от IRWIN или Neiko с шестигранными хвостовиками для удобного захвата ключом.
- Сверла ступенчатые – позволяют точно засверлить обломок без смещения. Диаметр сверла должен составлять 60–70% от диаметра болта (например, для M10 – 6–7 мм).
- Кондуктор для сверления – фиксирует сверло строго по центру обломка, исключая увод. Модели с магнитным основанием (например, Strong Hand Tools) удерживают кондуктор на месте даже при вибрации.
Для облегчения процесса используют термический метод. Нагрев обломка газовой горелкой (до 200–300°C) расширяет металл, снижая усилие при выворачивании. Важно: нагревать только болт, избегая перегрева коленвала. После нагрева применяют экстрактор или ударную отвёртку с обратным ходом. Альтернатива – охлаждение обломка жидким азотом (температура −196°C), но этот способ требует специальной подготовки.
Если обломок выступает над поверхностью, эффективны зажимные приспособления:
- Тиски с мягкими губками (медные или алюминиевые) – захватывают обломок без деформации. Пример: тиски Wilton с регулируемым усилием зажима.
- Съёмник с обратным молотком – подходит для обломков с небольшим выступом. Ударная часть создаёт вибрацию, ослабляющую сцепление с резьбой.
- Пневматический гайковёрт с обратным ходом – применим, если обломок имеет шестигранную головку. Крутящий момент регулируется, чтобы избежать срыва резьбы.
При глубоком залегании обломка используют электроэрозионные станки. Метод EDM (электроискровая обработка) позволяет вырезать обломок без механического воздействия на резьбу. Процесс медленный (скорость съёма металла – 0,1–0,5 мм/мин), но гарантирует сохранность посадочного места. Станки типа Sodick AQ325L оснащены ЧПУ для точного позиционирования электрода.
Для финальной очистки резьбы применяют метчики с направляющей. Они центрируются по оставшейся части резьбы, удаляя заусенцы и восстанавливая профиль. Пример: метчики Yamawa с покрытием TiN, снижающим трение. Важно: использовать метчик только после полного удаления обломка, иначе возможен заклинивание.
Вспомогательные инструменты:
- Магнитный поддон – улавливает металлическую стружку при сверлении, предотвращая попадание в масляные каналы коленвала.
- Ультразвуковой очиститель – удаляет остатки смазки и стружки из резьбового отверстия перед установкой нового болта.
- Динамометрический ключ – для контроля момента затяжки при установке нового болта (например, для коленвала M12×1,25 момент составляет 80–100 Н·м).
При выборе инструмента учитывайте материал болта. Для высокопрочных болтов класса 10.9 или 12.9 (типичных для коленвалов) требуются экстракторы из быстрорежущей стали с твёрдостью не менее 60 HRC. Дешёвые аналоги из углеродистой стали при попытке выворачивания ломаются, усугубляя проблему.
Пошаговая инструкция по высверливанию сломанного болта из коленвала
- Наметьте центр облома керном. Удар должен быть точным, чтобы сверло не ушло в сторону. Для болтов диаметром до 10 мм используйте сверло 2–2,5 мм, для более крупных – 3–4 мм.
- Начните сверление на минимальных оборотах (300–500 об/мин), постепенно увеличивая до 800–1000 об/мин. Подавайте сверло без сильного нажима, каждые 5–7 секунд извлекайте его для удаления стружки и охлаждения. Смазывайте зону сверления каждые 10–15 секунд.
- После углубления на 3–5 мм замените сверло на следующее по диаметру. Повторяйте процесс, пока не останется тонкая стенка болта (0,5–1 мм). Следите за перпендикулярностью сверла – отклонение более 2° приведет к повреждению резьбы коленвала.
- Вставьте экстрактор в просверленное отверстие. Вращайте его против часовой стрелки с усилием, достаточным для захвата обломка. Если экстрактор прокручивается, увеличьте диаметр сверла на 0,5 мм и повторите попытку.
Если болт не поддается, используйте метод «ступенчатого высверливания»: просверлите отверстие диаметром на 1–1,5 мм меньше резьбы, затем нарежьте в нем левую резьбу метчиком М6–М8. Вверните болт с левой резьбой и выкрутите обломок. При повреждении резьбы коленвала восстановите ее метчиком или рассверлите под ремонтную вставку (например, Helicoil). После извлечения очистите канал от стружки и проверьте целостность резьбы.
Использование экстракторов для удаления остатков болта: выбор и техника применения
Экстракторы – специализированные инструменты для извлечения сломанных болтов, особенно эффективные при работе с коленвалом, где доступ ограничен, а материал болта часто закален. Выбор типа экстрактора зависит от диаметра остатка, глубины залегания и состояния резьбы. Наиболее распространены спиральные (левосторонние) и конические экстракторы. Первые подходят для болтов диаметром от 3 до 20 мм, вторые – для сильно затянутых или корродированных остатков, но требуют точного центрирования сверла.
Перед применением экстрактора необходимо просверлить направляющее отверстие в центре болта. Диаметр сверла должен составлять 60–70% от диаметра экстрактора (например, для экстрактора М8 используют сверло 4,5–5 мм). Глубина сверления – не менее 1,5 диаметра болта, чтобы экстрактор надежно зацепился. Для коленвала рекомендуется использовать сверла из кобальтового сплава (HSS-Co) или с титановым покрытием, так как стандартные быстро тупятся о закаленную сталь.
| Тип экстрактора | Диапазон диаметров (мм) | Особенности применения | Рекомендуемый момент затяжки (Н·м) |
|---|---|---|---|
| Спиральный (левосторонний) | 3–20 | Требует предварительного сверления; работает на выворачивание | 10–50 (зависит от размера) |
| Конический (винтовой) | 4–16 | Вкручивается в предварительно нарезанное отверстие; риск раскола болта | 15–80 (контролировать динамометрическим ключом) |
| Экстрактор с обратной резьбой | 5–25 | Используется с ударной отверткой; эффективен для глубоко засевших остатков | 20–120 (ударное воздействие) |
Техника применения включает фиксацию коленвала (например, через маховик или шкив), прогрев зоны сломанного болта до 150–200°C для снижения прочности металла и пошаговое увеличение усилия на экстракторе. При заклинивании инструмента запрещается использовать рычаги или молоток – это приводит к поломке экстрактора. Вместо этого применяют проникающую смазку (например, WD-40 Specialist) с выдержкой 10–15 минут и повторное нагревание. Для болтов коленвала диаметром свыше 12 мм рекомендуется комбинировать экстрактор с методом высверливания, удаляя остатки по частям.
Методы нагрева и охлаждения для облегчения извлечения заклинившего болта
Нагрев болта до 200–300°C расширяет металл, снижая силу трения между резьбой и коленвалом. Используйте пропановую горелку с узким соплом для точечного воздействия – избегайте перегрева соседних деталей, особенно подшипников. Для равномерного прогрева держите пламя на расстоянии 5–7 см от поверхности, перемещая его по спирали от головки болта к основанию. При работе с алюминиевыми блоками ограничьте температуру 150°C, чтобы не деформировать корпус.
Охлаждение болта жидким азотом (-196°C) вызывает резкое сжатие металла, нарушая сцепление резьбы. Погрузите болт в азот на 30–60 секунд или используйте специальный криогенный спрей, направляя струю непосредственно на головку. Метод эффективен для болтов диаметром до 12 мм – при больших размерах требуется повторное охлаждение. Защитите руки термостойкими перчатками и работайте в проветриваемом помещении, так как азот вытесняет кислород.
Комбинированный подход – нагрев коленвала с одновременным охлаждением болта – дает максимальный эффект. Прогрейте блок двигателя до 100–120°C промышленным феном или инфракрасной лампой, затем охладите болт сухим льдом (-78°C) или жидким азотом. Разница температур в 200–300°C создает механическое напряжение, разрушающее коррозионные связи. Применяйте метод только для стальных деталей – чугун и алюминий могут треснуть из-за термического шока.
Для локального нагрева без риска повреждения соседних элементов используйте индукционный нагреватель. Устройства мощностью 1–3 кВт прогревают болт за 10–20 секунд, концентрируя тепло в зоне резьбы. Температуру контролируйте пирометром – превышение 350°C для высокопрочных болтов (класс 10.9 и выше) снижает их прочность. После нагрева немедленно прикладывайте усилие выкручивания – эффект сохраняется 15–30 секунд.
При отсутствии спецоборудования используйте термоудар: нагрейте болт горелкой до вишневого свечения (≈700°C), затем резко охладите водой или сжатым воздухом. Метод подходит только для болтов из углеродистой стали – легированные сплавы теряют прочность. После процедуры сразу же пытайтесь выкрутить болт экстрактором или ударной отверткой, так как повторный нагрев снижает эффективность.
Ремонт резьбы в коленвале после удаления сломанного болта
После извлечения обломка болта резьба в коленвале часто оказывается поврежденной. Первоочередная задача – оценить степень деформации: используйте резьбовой калибр или эталонный болт того же размера (например, M10×1.25 для большинства легковых автомобилей). Если резьба сорвана частично, допустимо восстановление метчиком соответствующего шага. Для коленвалов из высокопрочных сталей (например, 42CrMo4) применяйте метчики с покрытием TiN или TiAlN – они снижают риск заклинивания и обеспечивают точность профиля. При полном разрушении резьбы рассверлите отверстие под ремонтную вставку (например, Helicoil или Time-Sert) с увеличенным диаметром: для M10 стандартный переход – на M12×1.25.
Технология восстановления зависит от материала коленвала и условий эксплуатации:
- Для чугунных коленвалов (например, ВАЗ-2108) используйте спиральные вставки из нержавеющей стали AISI 304 – они компенсируют хрупкость основного металла.
- В стальных коленвалах (Mercedes OM617) предпочтительны вставки с внутренней резьбой, закаленные до 58–62 HRC, и фиксацией на резьбовой клей Loctite 271.
- После установки вставки обязательно проверьте соосность резьбы с осью отверстия – отклонение более 0.1 мм приведет к неравномерной затяжке болта и усталостному разрушению.
- Затягивайте болт динамометрическим ключом с моментом, указанным в спецификации производителя (например, 80–90 Н·м для болтов коленвала BMW N57).
Применение неподходящих инструментов (например, метчиков без канавок для стружки) или игнорирование термообработки вставок сокращает ресурс восстановленной резьбы на 40–60%.