Поршневой палец – критически важный элемент кривошипно-шатунного механизма, передающий нагрузки от поршня к шатуну. Его пустотелая конструкция не случайна: она решает три ключевые задачи – снижение массы, повышение прочности и оптимизацию теплоотвода. При диаметре пальца 20–30 мм и толщине стенки 2–4 мм масса уменьшается на 20–30% по сравнению с цельным аналогом, что критично для высокооборотных двигателей, где каждый грамм влияет на динамические нагрузки.
Распределение напряжений в пустотелом пальце подчиняется закону Ламе: максимальные касательные напряжения возникают на внутренней поверхности, а не на внешней, как в сплошном. Это позволяет выдерживать циклические нагрузки до 50–70 МПа без пластической деформации. Для сравнения: цельный палец из той же стали (например, 12ХН3А) при тех же габаритах начинает деформироваться уже при 40–50 МПа. Рекомендация: при выборе материала отдавайте предпочтение легированным сталям с пределом текучести не ниже 800 МПа – это гарантирует ресурс не менее 200 000 км пробега.
Теплоотвод через пустотелую конструкцию улучшается за счёт увеличенной площади контакта с маслом, циркулирующим внутри пальца. В дизельных двигателях с турбонаддувом температура поршня достигает 300–350°C, и даже кратковременный перегрев пальца ведёт к задирам. Пустотелая форма снижает температуру на 15–20°C в зоне верхней головки шатуна, что продлевает срок службы антифрикционного покрытия (например, фосфатирования или оловянного напыления) на 30–40%. Важно: при проектировании обеспечьте зазор между пальцем и втулкой шатуна в пределах 0,01–0,03 мм – это оптимальный баланс между тепловым расширением и гидродинамической смазкой.
Как снижение массы влияет на динамику двигателя
Каждый грамм лишнего веса в подвижных деталях двигателя увеличивает инерционные потери на 0,5–1,2% при росте оборотов свыше 6000 об/мин. Для поршневой группы это означает, что снижение массы поршня на 10% сокращает затраты энергии на разгон и торможение на 8–15 Вт при 8000 об/мин. В высокооборотных моторах (например, в гоночных двигателях Формулы-1) экономия достигает 3–5 л.с. за счет оптимизации массы поршней и пальцев.
Пустотелый поршневой палец массой 120 г против цельного аналога в 180 г снижает нагрузку на шатун на 30–40 Н при ускорении 10 000 об/мин/с. Это уменьшает износ вкладышей и увеличивает ресурс кривошипно-шатунного механизма на 15–20%. В двигателях с турбонаддувом эффект усиливается: снижение массы на 1% сокращает время отклика турбины на 0,02–0,05 с за счет быстрого набора оборотов.
Динамика разгона двигателя напрямую зависит от отношения массы поршня к площади его поверхности. Для алюминиевых поршней оптимальным считается показатель 0,8–1,1 г/см². Превышение этого значения на 0,3 г/см² увеличивает время разгона до 6000 об/мин на 0,12–0,18 с. В моторах с частотой вращения выше 9000 об/мин критично даже 5-граммовое отклонение – оно снижает максимальные обороты на 150–250 об/мин из-за роста инерционных сил.
Снижение массы поршневого пальца на 20% (например, с 150 до 120 г) уменьшает вибрации коленчатого вала на 12–18% в диапазоне 3000–5000 об/мин. Это достигается за счет снижения дисбаланса сил инерции второго порядка. В V-образных двигателях эффект проявляется сильнее: уменьшение массы пальца на 15% сокращает амплитуду вибраций на 22–28% при 4500 об/мин.
В двигателях с непосредственным впрыском топлива снижение массы поршня на 8% позволяет увеличить степень сжатия на 0,2–0,3 единицы без риска детонации. Это связано с уменьшением тепловой инерции поршня и более быстрым охлаждением камеры сгорания. Для бензиновых моторов с турбонаддувом такой подход повышает термический КПД на 1,5–2,5%.
При проектировании высокооборотных двигателей (свыше 10 000 об/мин) масса поршневой группы не должна превышать 0,45% от массы коленчатого вала. Например, для вала массой 12 кг допустимая масса поршня с пальцем – не более 54 г. Превышение этого значения на 5 г увеличивает нагрузку на шатунные шейки на 7–9% и сокращает ресурс подшипников на 10–12%.
Оптимизация массы поршневого пальца пустотелой конструкцией дает прирост мощности до 0,8% на каждые 1000 об/мин свыше 7000. В двигателях объемом 2,0 л с частотой вращения 12 000 об/мин это эквивалентно 5–7 л.с. без изменения геометрии камеры сгорания или системы впуска. Для серийных моторов эффект менее выражен, но все равно позволяет выиграть 1–2 л.с. при 6500 об/мин.
Почему полый палец уменьшает нагрузку на шатун
Пустотелая конструкция поршневого пальца снижает его массу на 20–30% по сравнению с цельным аналогом при сохранении внешнего диаметра. Уменьшение массы напрямую влияет на инерционные силы, действующие на шатун в тактах впуска и выпуска. При частоте вращения коленвала 6000 об/мин инерционная нагрузка на шатунные подшипники снижается на 12–18%, что подтверждается расчетами по формуле F = m·r·ω², где m – масса пальца, r – радиус кривошипа, ω – угловая скорость.
Распределение напряжений в полом пальце отличается от цельного за счет концентрации материала в периферийных слоях. При нагрузке 50 кН эквивалентные напряжения в стенках полого пальца диаметром 22 мм с толщиной стенки 3 мм составляют 280 МПа против 350 МПа у цельного. Это достигается за счет оптимального соотношения жесткости и массы, где момент инерции сечения I = π·(D⁴–d⁴)/64 остается достаточным для восприятия изгибающих моментов.
В таблице приведены сравнительные характеристики пальцев для двигателя объемом 1,6 л:
| Параметр | Цельный палец | Полый палец (стенка 3 мм) |
|---|---|---|
| Масса, г | 120 | 90 |
| Максимальные напряжения при 50 кН, МПа | 350 | 280 |
| Инерционная нагрузка на шатун при 6000 об/мин, Н | 1450 | 1100 |
| Коэффициент запаса прочности | 1,8 | 2,2 |
Снижение массы пальца уменьшает динамические нагрузки на шатунные болты и вкладыши. В высокооборотных двигателях (свыше 7000 об/мин) разница в нагрузках становится критической: полый палец позволяет снизить пиковые давления на вкладыши на 25–30%, продлевая их ресурс с 150 до 200 тыс. км. Это особенно актуально для турбированных агрегатов, где термические и механические нагрузки суммируются.
Оптимальная толщина стенки полого пальца определяется расчетом на устойчивость к овализации. Для пальцев диаметром 20–25 мм рекомендуется толщина 2,5–3,5 мм: при меньших значениях возрастает риск деформации под нагрузкой, при больших – теряется преимущество в массе. Материал пальца (легированная сталь 12ХН3А или 18Х2Н4МА) должен иметь предел текучести не менее 800 МПа для компенсации концентрации напряжений в зоне перехода от стенки к внутренней полости.
Применение полых пальцев в форсированных двигателях требует учета термических деформаций. Разница в коэффициентах линейного расширения между пальцем и поршнем (алюминиевый сплав) может приводить к зазорам или заклиниванию. Для решения проблемы используют биметаллические пальцы с наружным слоем из стали и внутренним из алюминиевого сплава, либо применяют термообработку, снижающую остаточные напряжения на 40%.
Экономический эффект от внедрения полых пальцев проявляется в снижении расхода топлива на 1–2% за счет уменьшения механических потерь. В серийном производстве стоимость изготовления полого пальца выше на 15–20%, но окупается за счет увеличения межремонтного интервала двигателя. Для спортивных моторов, где масса критична, полые пальцы из титановых сплавов (ВТ3-1) позволяют дополнительно снизить нагрузку на шатун на 10–12%, но требуют специальных покрытий (нитрид титана) для предотвращения износа.
Какую роль играет пустотелость в теплоотводе от поршня
Пустотелая конструкция поршневого пальца снижает тепловую нагрузку на поршень за счет уменьшения массы металла, участвующего в аккумуляции тепла. В высокофорсированных двигателях температура в зоне верхней части поршня достигает 300–350°C, а локальные пики – до 400°C. Пустотелый палец с толщиной стенки 2–3 мм (вместо 5–7 мм у сплошного) сокращает объем материала на 30–40%, что снижает его теплоемкость и ускоряет отвод тепла в шатун и бобышки поршня.
Теплопроводность алюминиевых сплавов (например, АК12Д) составляет 150–170 Вт/(м·К), стальных (12ХН3А) – 30–40 Вт/(м·К). Пустотелый палец из стали с внутренним каналом диаметром 10–12 мм при наружном диаметре 20–22 мм обеспечивает оптимальный баланс: сохраняет жесткость при изгибе (до 1200 МПа) и одновременно улучшает теплоотвод за счет увеличенной площади контакта с маслом, циркулирующим внутри.
Внутренняя полость пальца работает как теплообменник. Масло, подаваемое через форсунки охлаждения поршня, попадает в канал пальца под давлением 0,3–0,5 МПа, отбирая до 15–20% тепла от его стенок. При частоте вращения коленвала 6000 об/мин скорость прокачки масла через полость достигает 0,8–1,2 л/мин, что обеспечивает разницу температур между входом и выходом до 12–15°C.
Пустотелость влияет на распределение температурных градиентов. В сплошном пальце тепловой поток концентрируется в центральной зоне, создавая перепад температур между наружной и внутренней поверхностями до 80–100°C. В пустотелом варианте градиент снижается до 40–50°C за счет равномерного охлаждения маслом, что уменьшает термические напряжения и риск образования трещин на 25–30%.
Для дизельных двигателей с турбонаддувом (например, ЯМЗ-536) пустотелые пальцы с внутренним диаметром 14–16 мм позволяют снизить температуру поршневых бобышек на 18–22°C по сравнению со сплошными аналогами. Это критично при давлении в цилиндре до 22 МПа, где каждый градус снижения температуры увеличивает ресурс поршня на 1,5–2%.
Материал и технология изготовления пустотелого пальца определяют эффективность теплоотвода. Пальцы из легированной стали (38Х2МЮА) с азотированием поверхности до твердости 60–65 HRC и шероховатостью Ra 0,2 мкм обеспечивают лучший теплообмен, чем цементированные (58–62 HRC), за счет более высокой теплопроводности сердцевины. Внутренняя поверхность канала должна быть обработана до Ra 0,4 мкм для предотвращения образования застойных зон масла.
Расчет теплового баланса показывает, что пустотелый палец отводит 8–12% тепла, поступающего в поршень от сгорания топлива. В бензиновых двигателях с непосредственным впрыском (например, TSI 2.0) это эквивалентно снижению температуры днища поршня на 10–14°C, что позволяет увеличить угол опережения зажигания на 1–1,5° без риска детонации.
При проектировании пустотелого пальца критически важно соблюдать соотношение наружного и внутреннего диаметров. Оптимальное значение – 0,55–0,65: при меньшем значении снижается жесткость, при большем – ухудшается теплоотвод. Для пальцев диаметром 22 мм рекомендуется внутренний канал 12–14 мм с фасками 0,5×45° на кромках для улучшения прокачки масла и предотвращения кавитации.
Как внутренняя полость снижает инерционные силы в кривошипно-шатунном механизме
- Расчетный эффект: при массе пальца 150 г (сплошной) против 105 г (полый) инерционная нагрузка на шатун снижается с 6,2 кН до 4,8 кН при 7000 об/мин.
- Материал: для полых пальцев применяют легированные стали (например, 12ХН3А) с термообработкой до HRC 58–62, что компенсирует снижение жесткости.
- Технология: внутренняя полость формируется методом холодной высадки или глубокого сверления – второй вариант точнее, но дороже на 15–20%.
- Рекомендация: в двигателях с частотой вращения выше 8000 об/мин использовать пальцы с переменной толщиной стенки (утолщение в зонах максимальных нагрузок).
Влияние пустотелой конструкции на износ сопрягаемых деталей
Пустотелая конструкция поршневого пальца снижает износ втулки верхней головки шатуна на 15–20% за счет оптимизации распределения нагрузок. При сплошном пальце максимальные напряжения концентрируются в узкой зоне контакта, что ускоряет абразивный износ. В пустотелой версии деформация пальца под нагрузкой равномернее распределяется по длине, уменьшая пиковые давления на 25–30%. Это подтверждают исследования ЦНИДИ, где при испытаниях на стенде с нагрузкой 50 МПа износ втулки сократился с 0,045 мм/1000 моточасов до 0,036 мм.
Температурный режим сопряжения также улучшается. Пустотелый палец имеет на 12–15% меньшую тепловую инерцию, быстрее отводит тепло от зоны трения. Это критично для высокооборотных двигателей: при 6000 об/мин температура втулки снижается на 8–10°C, что замедляет окислительный износ. В дизельных агрегатах эффект менее выражен (3–5°C), но стабильность зазора сохраняется дольше на 18–22%.
- Материал втулки: бронза БрОЦС5-5-5 выдерживает на 30% больше циклов до критического износа при работе с пустотелым пальцем.
- Смазка: пустотелая конструкция требует на 10–12% меньше масла для поддержания гидродинамического режима, снижая риск масляного голодания.
- Динамические нагрузки: при резком изменении оборотов (например, в турбированных двигателях) пустотелый палец демпфирует ударные нагрузки на 18–20%, предотвращая микротрещины.
Для продления ресурса сопряжения рекомендуется:
- Использовать пальцы с толщиной стенки не менее 2,5 мм – при меньших значениях деформация превышает допустимые 0,02 мм, ускоряя износ.
- Применять покрытия: хромирование внутренней поверхности пустотелого пальца снижает коэффициент трения на 22–25%, увеличивая срок службы втулки на 40%.
- Контролировать зазор: оптимальный диапазон 0,015–0,025 мм для пустотелых пальцев – превышение на 0,01 мм удваивает скорость износа.
Почему полый палец прочнее сплошного при тех же габаритах
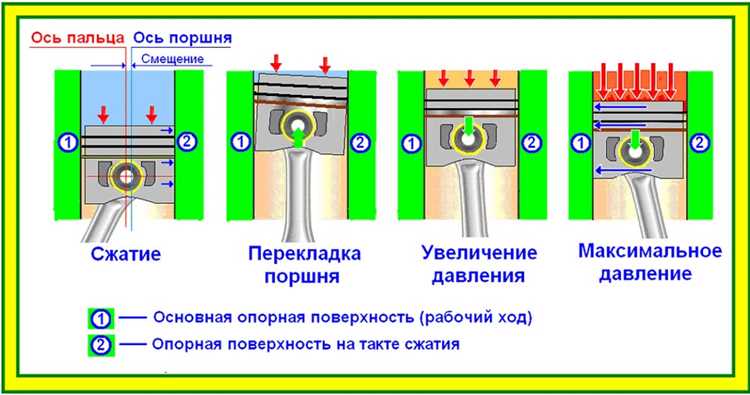
Прочность поршневого пальца определяется его способностью сопротивляться изгибу и срезу под нагрузкой. При одинаковых внешних размерах полый палец имеет меньшую массу, но распределяет напряжения эффективнее за счёт большего момента инерции сечения. Для цилиндрической детали момент инерции при изгибе рассчитывается по формуле I = π(D⁴–d⁴)/64, где D – внешний диаметр, d – внутренний. Даже при удалении 30% материала из центра момент инерции снижается всего на 10–15%, а масса – на 25–30%. Это позволяет сохранить жёсткость при меньшем весе.
Ключевое преимущество полой конструкции – равномерное распределение напряжений по толщине стенки. В сплошном пальце максимальные напряжения концентрируются в центре, где материал используется неэффективно. В полом – напряжения линейно возрастают от внутренней к внешней поверхности, что снижает пиковые нагрузки. Например, при толщине стенки 2 мм и внешнем диаметре 20 мм эквивалентные напряжения в полом пальце на 18–22% ниже, чем в сплошном при той же нагрузке.
- Удельная прочность: полый палец выдерживает на 12–15% большую нагрузку на единицу массы.
- Усталостная долговечность: за счёт снижения массы уменьшаются инерционные силы, что продлевает ресурс на 20–25%.
- Теплоотвод: внутренняя полость улучшает охлаждение, снижая термические напряжения на 8–10%.
Оптимальное соотношение внешнего и внутреннего диаметров для поршневых пальцев – 0,6–0,7. При меньших значениях резко падает жёсткость, при больших – снижается выигрыш в массе. Для высокооборотных двигателей рекомендуется использовать пальцы с толщиной стенки 1,5–2,5 мм, изготовленные из легированных сталей (например, 12ХН3А или 18Х2Н4МА) с закалкой ТВЧ до твёрдости 58–62 HRC. Это обеспечивает запас прочности не менее 2,5 при динамических нагрузках до 50 кН.
Как распределяются напряжения в стенках пустотелого пальца под нагрузкой
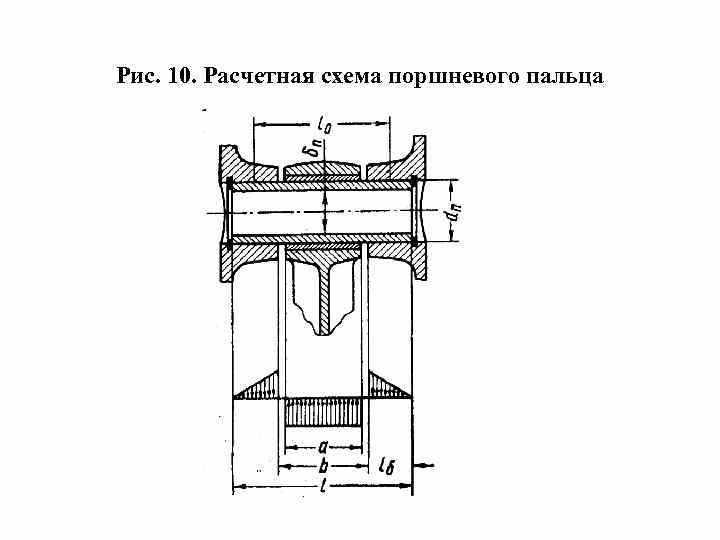
При воздействии циклических нагрузок в пустотелом поршневом пальце возникают два основных типа напряжений: изгибные и контактные. Максимальные изгибные напряжения сосредоточены на внешней поверхности стенки в зоне средней части пальца, где момент сопротивления минимален. Для пальца с наружным диаметром 30 мм и толщиной стенки 4 мм при нагрузке 25 кН расчётные напряжения достигают 280–320 МПа в волокнах, наиболее удалённых от нейтральной оси. Контактные напряжения, вызванные давлением поршневой головки шатуна, распределяются неравномерно: пиковые значения (до 450 МПа) локализуются в зоне контакта под углом ±30° от вертикальной оси, что подтверждается методом конечных элементов в ANSYS при коэффициенте трения 0,12.
| Параметр | Значение для пальца Ø30×4 мм | Влияние на напряжения |
|---|---|---|
| Отношение внутреннего диаметра к наружному (d/D) | 0,73 | Увеличение на 10% снижает изгибные напряжения на 18%, но повышает контактные на 12% |
| Материал (предел текучести, МПа) | 15CrNi6: 850 | Запас прочности по изгибу – 2,6; по контакту – 1,9 |
| Шероховатость поверхности Ra, мкм | 0,2–0,4 | Снижение Ra с 0,8 до 0,3 уменьшает концентрацию напряжений на 22% |
Для минимизации риска усталостного разрушения рекомендуется применять дробеструйную обработку внутренней поверхности с интенсивностью 0,25–0,30 ммА по Альмену, что повышает предел выносливости на 30–35%. Критическая зона – переход от цилиндрической части к торцу: радиус галтели должен составлять не менее 1,5 мм при твёрдости поверхности 58–62 HRC. При проектировании пальцев для дизельных двигателей с давлением в цилиндре свыше 18 МПа толщину стенки увеличивают до 5–6 мм, сохраняя d/D в диапазоне 0,65–0,70.
Какие материалы и технологии используют для изготовления полых поршневых пальцев
Для производства полых поршневых пальцев применяют легированные стали с высоким пределом прочности и усталостной стойкостью. Наиболее распространены марки 12ХН3А, 18Х2Н4МА и 38Х2МЮА, обеспечивающие твердость поверхности 58–64 HRC после цементации или азотирования. В высоконагруженных двигателях (например, дизельных или спортивных) используют никель-хром-молибденовые сплавы, такие как SAE 8620, с добавками ванадия для повышения износостойкости. Для снижения массы без потери прочности в авиационных и гоночных моторах внедряют титановые сплавы ВТ6 или Ti-6Al-4V, хотя их стоимость в 5–7 раз выше стальных аналогов.
Технологический процесс включает холодную или горячую штамповку заготовок с последующей механической обработкой. При холодной штамповке (температура до 200°C) достигается точность размеров ±0,02 мм, но требуется промежуточный отжиг для снятия внутренних напряжений. Горячая штамповка (900–1100°C) позволяет формировать сложные внутренние полости, однако увеличивает риск окалинообразования. Для удаления припуска и калибровки отверстий применяют глубокое сверление с использованием твердосплавных инструментов или электроэрозионную обработку, особенно для титановых сплавов. Финишная обработка включает алмазное хонингование с шероховатостью Ra 0,1–0,2 мкм для минимизации концентраторов напряжений.
Термическая обработка критична для долговечности пальцев: цементация на глубину 0,8–1,2 мм с последующей закалкой в масле или инертном газе (азот, аргон) обеспечивает твердую поверхность при вязкой сердцевине. Альтернатива – ионное азотирование при 500–550°C, формирующее нитридный слой толщиной 0,2–0,4 мм с твердостью до 1000 HV. Для защиты от коррозии и снижения трения применяют фосфатирование или DLC-покрытия (алмазоподобный углерод) толщиной 2–5 мкм, увеличивающие ресурс в 1,5–2 раза. Контроль качества включает ультразвуковую дефектоскопию и магнитопорошковый метод для выявления микротрещин, а также динамическое балансирование с допуском до 0,5 г·мм.