Паяльные станции с регулировкой температуры требуют точного контроля нагрева жала. Стандартные термопары типа K (хромель-алюмель) или датчики на основе термисторов NTC/PTC обеспечивают погрешность ±1–3°C в диапазоне 200–450°C. Для подключения термопары используйте экранированный кабель с сечением жил не менее 0,2 мм² – это снизит влияние электромагнитных помех от нагревательного элемента. При монтаже избегайте резких изгибов провода вблизи горячей зоны: минимальный радиус изгиба – 5 мм.
Схема подключения зависит от типа датчика. Для термопары K-типа потребуется операционный усилитель (например, AD8495) с коэффициентом усиления 247 мВ/°C и компенсацией холодного спая. Термисторы NTC (10 кОм при 25°C) подключаются через делитель напряжения с резистором 10 кОм и АЦП микроконтроллера (разрешение не менее 10 бит). При использовании STM32 или ATmega328 настройте опорное напряжение АЦП на 3,3 В для повышения точности.
Калибровка датчика проводится по двум точкам: комнатная температура (25°C) и температура плавления олова (232°C). Для проверки используйте эталонный термометр с погрешностью ≤0,5°C. Если показания термопары завышены на 10–15°C, проверьте полярность подключения: красный провод – хромель (+), синий – алюмель (–). При работе с термисторами учитывайте нелинейность характеристики: используйте таблицы Steinhart-Hart или аппроксимацию полиномом третьей степени.
Выбор подходящего датчика температуры для паяльной станции
Для паяльной станции критически важен датчик с диапазоном измерений от 50°C до 450°C, высокой точностью (±1–2°C) и быстрым откликом (≤1 с). Наиболее подходящие варианты:
- Термопары типа K (NiCr-Ni) – дешевы, работают до 1200°C, но требуют компенсации холодного спая и усилителя сигнала (например, MAX6675). Подходят для бюджетных решений.
- Термисторы NTC 10kΩ – нелинейны, но стабильны в диапазоне 0–300°C, просты в подключении к АЦП микроконтроллера. Требуют калибровки и линеаризации.
- Платиновые RTD (Pt100/Pt1000) – высокая точность (±0.1°C), линейность, но дороги и нуждаются в прецизионных схемах измерения (например, мост Уитстона).
При выборе учитывайте: материал жала (медь/керамика), тип нагревателя (нихром/керамический), наличие гальванической развязки и возможность замены датчика без перепайки схемы. Для любительских станций оптимальны термопары с модулем MAX6675 – баланс цены и точности. В промышленных решениях предпочтительны RTD с 4-проводной схемой подключения для минимизации погрешностей.
Необходимые инструменты и материалы для подключения
Для подключения термопары типа K или датчика DS18B20 к паяльной станции потребуется паяльник с регулировкой температуры в диапазоне 250–350°C. Оптимальная мощность – 40–60 Вт, чтобы обеспечить стабильное плавление припоя без перегрева контактов. Рекомендуется использовать паяльник с керамическим нагревателем, так как он быстрее реагирует на изменения температуры и точнее поддерживает заданные параметры.
Припой диаметром 0,5–0,8 мм с флюсовой сердцевиной (например, Sn60Pb40 или бессвинцовый SAC305) упростит монтаж. Для очистки контактов и удаления оксидов подойдет безотмывочный флюс на основе канифоли или гелевый флюс для SMD-компонентов. Избегайте активных флюсов на кислотной основе – они вызывают коррозию и ухудшают контакт со временем.
Мультиметр с функцией измерения сопротивления (до 200 Ом) и температуры (для проверки термопары) необходим для диагностики цепи. Щупы с тонкими игольчатыми наконечниками позволят тестировать мелкие контакты без риска короткого замыкания. Для датчиков с цифровым интерфейсом (например, DS18B20) потребуется логический анализатор или осциллограф с поддержкой 1-Wire для проверки сигналов.
Термоусадочная трубка диаметром 1,5–3 мм с коэффициентом усадки 2:1 защитит места пайки от влаги и механических повреждений. Для фиксации датчика на жале паяльника используйте термостойкий силиконовый герметик (рабочая температура до 300°C) или алюминиевую фольгу с термопастой для улучшения теплопередачи. Провода сечением 0,14–0,25 мм² с силиконовой изоляцией (выдерживают до 200°C) обеспечат гибкость и долговечность соединения.
Для подключения к микроконтроллеру (например, STM32 или Arduino) понадобятся резисторы: 4,7 кОм для подтяжки линии 1-Wire (DS18B20) или 10 кОм для компенсации холодного спая термопары. Разъемы типа JST-XH или винтовые клеммники с шагом 2,54 мм упростят подключение к плате управления. При работе с высокими температурами используйте термостойкие кабельные наконечники (например, из никеля) для предотвращения окисления контактов.
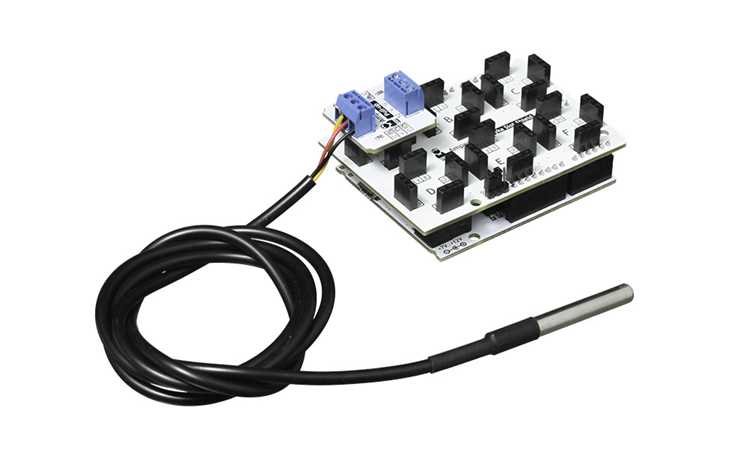
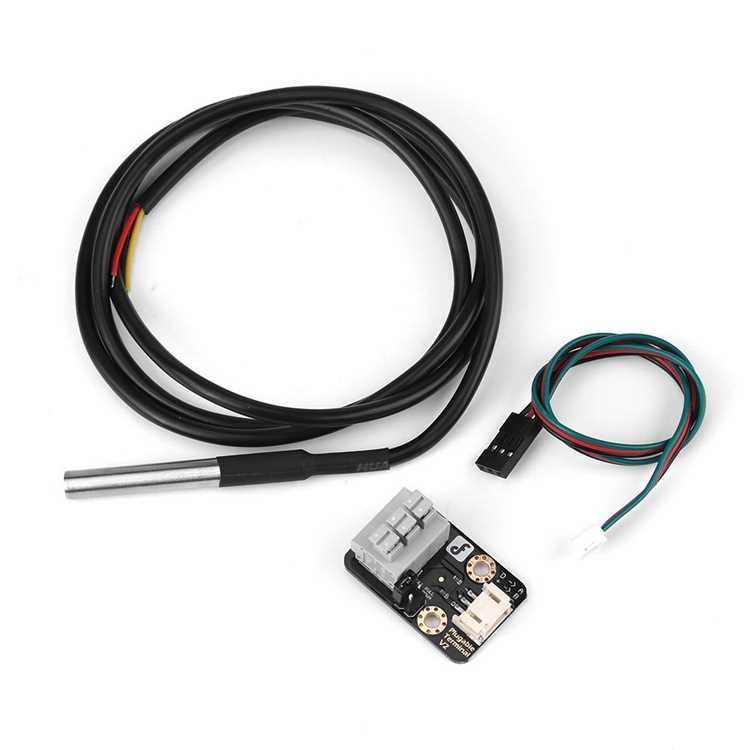
Схема подключения датчика к контроллеру паяльной станции
Настройка параметров температурного контроля в прошивке
Прошивка паяльной станции должна корректно интерпретировать сигналы с датчика температуры, будь то термопара типа K или термистор NTC 100K. В большинстве случаев требуется задать коэффициенты калибровки для компенсации нелинейности датчика. Например, для термопары K в диапазоне 0–400°C используйте полином 4-й степени с коэффициентами из стандарта NIST ITS-90: T = c0 + c1*V + c2*V² + c3*V³ + c4*V⁴, где V – напряжение в милливольтах. Для термистора примените уравнение Стейнхарта-Харта с предварительно измеренными константами A, B, C.
Настройте PID-регулятор с учетом тепловой инерции нагревательного элемента. Для керамических нагревателей мощностью 50–80 Вт оптимальные значения: Kp = 50–100, Ki = 0.5–2.0, Kd = 10–30. Начинайте с Kp = 70, Ki = 1.0, Kd = 20 и корректируйте по графику переходного процесса. Избегайте автонастройки PID в прошивках с низкой частотой опроса датчика (менее 10 Гц) – это приведет к перерегулированию.
- Установите пределы температур: минимальная – 150°C (ниже неэффективно для пайки), максимальная – 450°C (для большинства жал).
- Задайте гистерезис 2–5°C для предотвращения частых включений/выключений нагревателя.
- Включите защиту от перегрева: отключение при превышении заданной температуры на 50°C или при отсутствии сигнала с датчика более 2 секунд.
- Для цифровых датчиков (например, DS18B20) настройте разрешение 12 бит (точность 0.0625°C) и время преобразования 750 мс.
После внесения изменений в прошивку протестируйте работу станции с эталонным термометром. Сравните показания при 200°C, 300°C и 400°C – расхождение не должно превышать ±3°C. Если погрешность больше, скорректируйте коэффициенты калибровки или проверьте цепь компенсации холодного спая термопары. Для термисторов используйте метод трех точек: измерьте сопротивление при 0°C, 25°C и 100°C, затем пересчитайте константы A, B, C.
Проверка точности показаний датчика после установки

После монтажа термопары или термистора в паяльную станцию проведите калибровку с помощью эталонного термометра с погрешностью не более ±1°C. Подключите датчик к станции, включите нагрев до 250°C и зафиксируйте показания через 2–3 минуты после стабилизации температуры. Разница между эталоном и датчиком не должна превышать ±3°C для термопар типа K и ±2°C для термисторов NTC 100 кОм. При больших отклонениях откорректируйте смещение в настройках станции или замените датчик.
Для проверки линейности измерьте температуру в трех точках: 100°C, 200°C и 300°C. Запишите показания эталонного прибора и датчика, затем постройте график зависимости. Если отклонение растет пропорционально температуре, скорректируйте коэффициент усиления в прошивке станции. Для термопар используйте компенсацию холодного спая – убедитесь, что температура в точке подключения к плате измеряется отдельным датчиком с точностью ±0,5°C.
Повторите тестирование после 5 циклов нагрева-охлаждения. Если дрейф показаний превышает 1°C за 10 минут работы, проверьте качество пайки контактов датчика, целостность изоляции проводов и отсутствие наводок от нагревательного элемента. Для термисторов измерьте сопротивление при комнатной температуре – оно должно соответствовать номиналу ±5%. При несоответствии замените датчик или пересчитайте таблицу калибровки в микроконтроллере.
Устранение распространённых ошибок при подключении

Первая ошибка – неправильная полярность термопары. Датчики типа K (хромель-алюмель) требуют соблюдения последовательности: красный провод (+) к плюсовому входу контроллера, синий (или жёлтый) – к минусовому. При обратном подключении показания будут занижены на 20–50°C или вовсе отрицательны. Проверяйте маркировку на разъёме датчика: производители часто наносят символы «+» и «−» на корпус. Если маркировка стёрта, используйте мультиметр в режиме измерения сопротивления – при нагреве термопары сопротивление между проводами растёт, а не падает.
Вторая проблема – паразитные наводки от нагревательного элемента. Импульсные паяльники с ШИМ-регулировкой создают помехи до 100 мВ на проводах термопары, что искажает показания на 5–15°C. Решение: экранируйте кабель датчика медной оплёткой, заземлённой на корпус станции, и используйте витую пару с шагом скрутки не более 20 мм. Расстояние между проводами термопары и силовыми кабелями нагревателя должно быть не менее 5 см. Для фильтрации установите керамический конденсатор 0,1 мкФ между входами контроллера и землёй.
Третья ошибка – некачественная пайка или окисление контактов. Оловянно-свинцовый припой ПОС-61 при температуре выше 300°C образует интерметаллиды с медью, увеличивая сопротивление соединения на 0,5–2 Ом. Это приводит к задержке реакции датчика на 0,3–1 с. Используйте бессвинцовый припой SAC305 и флюс на основе канифоли без активных добавок. После пайки промойте контакты изопропиловым спиртом и нанесите тонкий слой силиконового герметика для защиты от окисления.
Четвёртая – неверный выбор типа термопары. Датчики J-типа (железо-константан) деградируют при температуре выше 400°C, а T-типа (медь-константан) – выше 350°C. Для паяльных станций с рабочей температурой 450°C используйте только термопары K или N (нихросил-нисил). Проверяйте соответствие типа датчика настройкам контроллера: ошибка в выборе типа приводит к погрешности до 100°C. Калибруйте датчик по эталонному термометру при 200°C и 350°C, внося поправки в прошивку контроллера.
Калибровка датчика для стабильной работы паяльной станции
Калибровка термопары или терморезистора в паяльной станции требует эталонного источника температуры с погрешностью не более ±1°C. Для этого используйте калибровочную ванну с силиконовым маслом (например, Dow Corning 200) или сухой блок (Fluke 9100S). Измерьте сопротивление датчика при 3–5 контрольных точках: 100°C, 200°C, 300°C и 400°C. Сравните полученные значения с таблицей номинальных характеристик для вашего датчика (например, для термопары K-типа при 300°C напряжение должно составлять 12,207 мВ).
Для программной коррекции отклонений используйте линейную интерполяцию между контрольными точками. В прошивке станции (например, в коде Arduino или STM32) реализуйте функцию калибровки с массивом поправочных коэффициентов. Пример для терморезистора NTC 100kΩ:
| Температура (°C) | Номинальное R (кОм) | Измеренное R (кОм) | Поправочный коэффициент |
|---|---|---|---|
| 100 | 6,80 | 6,95 | 0,978 |
| 200 | 1,45 | 1,42 | 1,021 |
| 300 | 0,45 | 0,46 | 0,978 |
При пайке бессвинцовыми припоями (Sn96.5Ag3Cu0.5) критична точность ±2°C в диапазоне 240–260°C. Если датчик показывает систематическое отклонение, проверьте тепловой контакт с жалом: зазор более 0,2 мм между термопарой и медным сердечником жала увеличивает инерционность на 15–20%. Для фиксации используйте термопасту с теплопроводностью ≥8 Вт/(м·К) (например, Arctic MX-6) и затяните крепежный винт с усилием 0,3 Н·м.
Повторяйте калибровку каждые 50 часов работы станции или при замене жала. Храните данные калибровки в энергонезависимой памяти контроллера (EEPROM/Flash) с контрольной суммой CRC-8 для обнаружения сбоев. При превышении допустимого дрейфа (±0,5% от шкалы) замените датчик – ресурс термопар K-типа в условиях пайки составляет ~2000 циклов нагрева/охлаждения до 350°C.