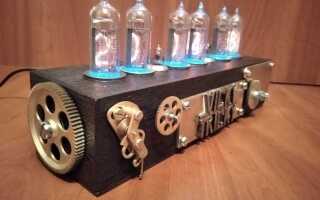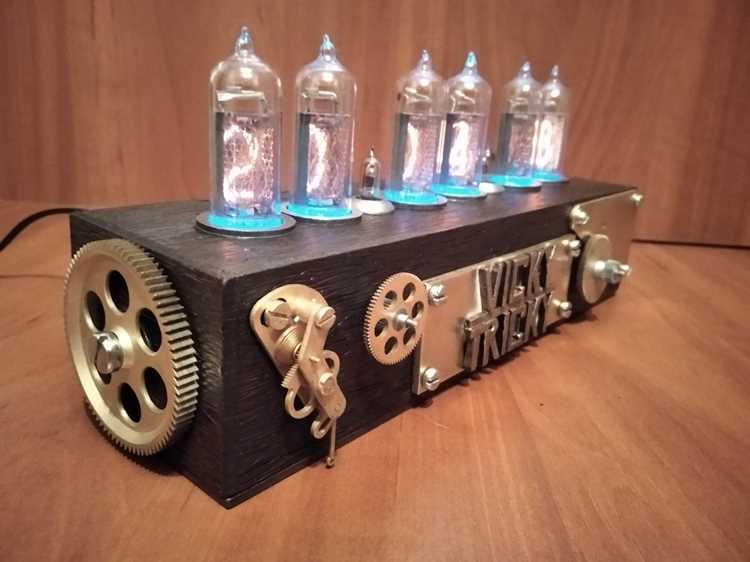
Корпус для электронных часов – не просто защитный элемент, а функциональная часть конструкции, влияющая на точность работы, долговечность и внешний вид устройства. При выборе материала учитывайте теплопроводность, электромагнитную совместимость и устойчивость к влаге. Оптимальные варианты: алюминий 6061 (толщина 1.5–2 мм) для радиаторов и экранов, АБС-пластик (толщина 3–4 мм) для бюджетных решений или фанера 6–8 мм с лазерной резкой для стильных деревянных корпусов.
Ключевые параметры при проектировании: зазоры для вентиляции (не менее 5 мм вокруг плат с высоким энергопотреблением), крепление дисплея (резьбовые втулки M2.5 или силиконовые прокладки для поглощения вибраций) и доступ к разъемам (вырезы под USB-C или клеммники с допуском +0.5 мм). Для часов на базе микроконтроллеров ESP32 или STM32 используйте экранированные отсеки – медная фольга толщиной 0.1 мм на внутренних стенках снизит помехи от Wi-Fi/Bluetooth на 30–40%.
Технологии изготовления зависят от объема и бюджета. Для единичных экземпляров подойдет 3D-печать (PETG с заполнением 20% для жесткости) или фрезеровка на ЧПУ (скорость подачи 1200 мм/мин для алюминия). При серийном производстве выгоднее листовая штамповка (минимальная партия – 50 шт.) или вакуумное формование пластика. Независимо от метода, проверяйте допуски: зазор между корпусом и платой должен составлять 0.2–0.3 мм, иначе возможны короткие замыкания при термическом расширении.
Финишная обработка определяет эксплуатационные свойства. Алюминиевые корпуса анодируйте (толщина слоя 10–15 мкм) для защиты от коррозии, пластиковые – покрывайте матовым лаком (например, Motip 4002) для устойчивости к царапинам. Деревянные детали пропитывайте маслом для дерева (Tung Oil) и полируйте до шероховатости Ra 0.8 мкм – это предотвратит набухание при влажности выше 60%. Для крепежа используйте винты M3 с потайной головкой и нейлоновые шайбы, чтобы избежать повреждения плат при затяжке.
Выбор материалов для изготовления корпуса с учетом дизайна и функциональности

Для корпусов электронных часов с минималистичным дизайном подойдет анодированный алюминий толщиной 1,5–2 мм – он легкий, устойчив к коррозии и позволяет фрезеровать точные пазы под кнопки и дисплей. Если требуется матовая текстура, используйте алюминий с пескоструйной обработкой или порошковым напылением в RAL 7040 (серый графит) для лучшей адгезии. Для винтовых соединений выбирайте нержавеющую сталь AISI 304 с шагом резьбы M2 или M2,5 – она не магнитится и выдерживает динамические нагрузки при частом нажатии на кнопки.
Дерево твердых пород (дуб, орех, ясень) толщиной 4–6 мм актуально для ретро-стиля, но требует защитного покрытия: полиуретановый лак сохраняет текстуру, а масло-восковые составы подчеркивают натуральность. Избегайте мягких пород (сосна, ель) – они деформируются при перепадах влажности и не держат резьбу. Для лазерной гравировки выбирайте шпон толщиной 0,6–0,8 мм, предварительно отшлифованный до зеркальной гладкости (Ra 0,2–0,4 мкм), чтобы избежать сколов при резке.
Пластик оправдан для бюджетных или серийных моделей: ABS с добавкой 15–20% стекловолокна (например, Terluran GP-35) выдерживает температуру до +85°C и не трескается при сверлении отверстий диаметром менее 3 мм. Поликарбонат (Makrolon 2405) прозрачен, ударопрочен и подходит для корпусов с подсветкой, но требует УФ-стабилизаторов, если часы будут эксплуатироваться на солнце. Для 3D-печати используйте PETG с заполнением 20–30% – он не дает усадки и совместим с большинством клеев для сборки.
Подготовка чертежей и шаблонов для резки деталей корпуса
Выберите материал и его толщину: акрил 3–5 мм для прозрачных элементов, фанера 4 мм для деревянных корпусов, алюминиевый лист 1.5–2 мм для металлических. Учтите, что толщина материала влияет на способ крепления: саморезы требуют минимальной толщины 3 мм, а пазовые соединения – не менее 4 мм. Для акрила предусмотрите фаски 45° под углом 1 мм, чтобы избежать сколов при резке.
Создайте чертежи в векторном редакторе: Inkscape (бесплатный) или CorelDRAW (платный). Экспортируйте файлы в формате DXF или SVG – они совместимы с большинством станков с ЧПУ. Размещайте детали на листе с зазором 5 мм между контурами, чтобы минимизировать отходы. Для лазерной резки добавьте технологические отверстия диаметром 2 мм в углах крупных деталей – это предотвратит перегрев материала.
Для ручной резки распечатайте шаблоны на бумаге плотностью 120 г/м² в масштабе 1:1. Приклейте их к материалу двусторонним скотчем, избегая складок – они искажают линии реза. Используйте лобзик с пилкой по металлу для акрила (зуб 14 TPI) или пилку по дереву (зуб 6 TPI) для фанеры. Скорость резки – 10–15 мм/с, чтобы не оплавить края.
Проверьте сопряжение деталей на макете из картона толщиной 1 мм. Вырежьте тестовые образцы и соберите корпус без клея – это выявит ошибки в размерах и углах. Особое внимание уделите посадочным местам для кнопок и разъемов: допуск ±0.2 мм обеспечит плотную посадку без люфта. Для винтовых соединений предусмотрите отверстия диаметром на 0.3 мм больше номинала винта (например, 3.3 мм для винта М3).
Если корпус предполагает гравировку (логотип, индикаторы), добавьте ее на этапе чертежа. Для лазерной гравировки используйте контуры толщиной 0.01 мм, заливку не применяйте – станок воспримет ее как область резки. Глубина гравировки на акриле – 0.3–0.5 мм, на алюминии – 0.1–0.2 мм. Перед финальной резкой протестируйте параметры гравировки на обрезках материала.
Сохраните исходные файлы в нескольких форматах: DXF для станков, PDF для печати шаблонов, SVG для редактирования. Добавьте в файл слой с примечаниями: материал, толщина, количество деталей, направление волокон (для дерева). Для серийного производства создайте раскладку на стандартном листе 600×400 мм – это сократит время резки и расход материала.
Инструменты и оборудование для обработки материалов корпуса
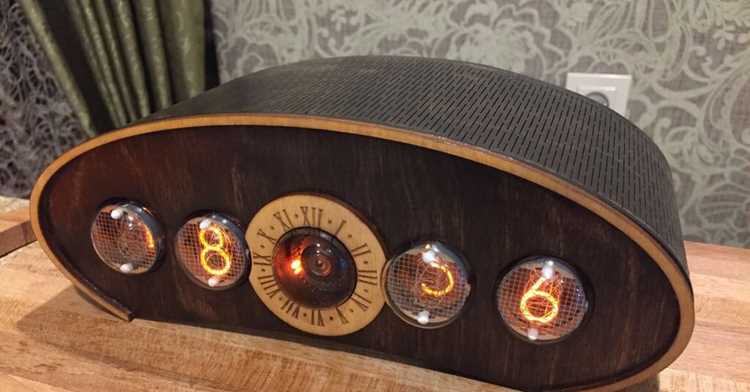
Для фрезеровки алюминиевых заготовок толщиной до 5 мм подойдет настольный фрезерный станок с ЧПУ, например, BobsCNC Evolution 4 с рабочей зоной 610×610 мм и шпинделем мощностью 600 Вт. При обработке акрила или поликарбоната используйте одно- или двухзаходные фрезы из твердого сплава с углом подъема спирали 20–30° и охлаждение сжатым воздухом (давление 4–6 бар) для предотвращения оплавления кромок. Для ручной доводки деталей из нержавеющей стали применяйте набор алмазных надфилей Grobet 2500 с зернистостью 120–400 мкм – они сохраняют остроту в 3–5 раз дольше стальных аналогов.
При лазерной резке корпусов из фанеры или МДФ толщиной 3–6 мм оптимален CO₂-лазер мощностью 40–60 Вт с рабочим столом не менее 300×200 мм, например, Glowforge Pro. Скорость резки для фанеры 3 мм – 15–20 мм/с при мощности 80% и частоте 500 Гц; для МДФ 6 мм – 8–12 мм/с при 90% мощности. Для финишной обработки кромок после лазерной резки используйте шлифовальную губку 3M Scotch-Brite 7447 (зерно P120–P220) – она удаляет обугленные участки без изменения геометрии детали.
Сборка основных элементов корпуса: крепление и фиксация деталей
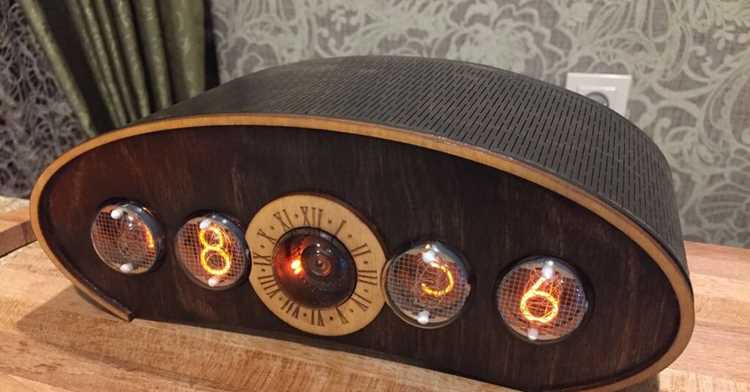
Для фиксации передней панели с дисплеем используйте алюминиевые стойки М3×10 мм с резьбой по всей длине. Просверлите отверстия диаметром 2,5 мм в углах панели, отступив 5 мм от края, чтобы избежать сколов акрила. Затягивайте винты динамометрической отверткой с усилием 0,3 Н·м – превышение приведет к деформации пластика или растрескиванию стекла. Если корпус из фанеры толщиной 3 мм, применяйте стойки с фланцем для равномерного распределения нагрузки.
Крепление платы управления зависит от материала корпуса:
- Дерево/фанера: используйте латунные втулки с внутренней резьбой М2,5, запрессованные в предварительно рассверленные отверстия (диаметр 4 мм). Шаг крепления – не более 60 мм, иначе возможен прогиб платы.
- Пластик (ABS/PETG): примените термоклеевые стойки или самонарезающие винты типа PT (диаметр 2,3 мм) с шагом 40 мм. Перед вкручиванием прогрейте пластик паяльным феном до 60°C для снижения риска трещин.
- Металл (алюминий): нарежьте резьбу М3 метчиком, предварительно смазав отверстия машинным маслом. Используйте пружинные шайбы для компенсации теплового расширения.
Для фиксации батарейного отсека вырежьте посадочное место с допуском +0,2 мм по ширине и глубине. Закрепите его двумя винтами М2×8 мм с потайной головкой, утопив их на 0,5 мм ниже поверхности. При использовании литиевых элементов 18650 установите изолирующую прокладку из силикона толщиной 1 мм между корпусом и контактами – это предотвратит короткое замыкание при вибрации. Проверьте зазор между отсеком и задней крышкой: он должен составлять не менее 1,5 мм для свободного извлечения батарей.
Установка электронной начинки и подгонка отверстий под дисплей и кнопки
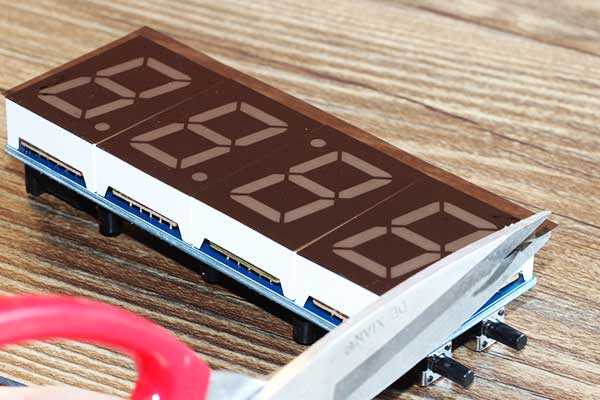
Перед монтажом платы замерьте габариты корпуса изнутри штангенциркулем с точностью до 0,1 мм. Оставьте зазор не менее 2 мм по периметру для компенсации теплового расширения и предотвращения коротких замыканий при вибрации. Если корпус металлический, используйте изолирующие стойки из фторопласта или нейлона высотой 5–7 мм – они выдерживают температуру до 200°C и не деформируются при затяжке винтов М2,5.
Для дисплея TM1637 или OLED 0,96″ вырежьте окно с припуском 0,3–0,5 мм на сторону. Используйте сверло диаметром 1 мм для стартовых отверстий, затем обработайте края надфилем с зернистостью 400, чтобы избежать заусенцев. При установке дисплея на клей B-7000 проверьте соосность с фронтальной панелью – смещение более 0,2 мм заметно ухудшает читаемость под углом. Кнопки тактовые 6×6 мм фиксируйте через отверстия диаметром 6,2 мм, предварительно рассверлив их до 6,5 мм с обратной стороны для свободного хода штока.
Провода питания и сигнальные кабели укладывайте в каналы шириной 3 мм, фрезерованные в стенках корпуса. Для экранирования используйте оплётку от коаксиального кабеля RG-174, заземлённую на общий провод платы. При пайке разъёмов JST-XH оставляйте запас длины 15–20 мм – это позволит переподключать модули без демонтажа платы. Перед окончательной сборкой проверьте отсутствие натяжения проводов при закрытой крышке.
Если дисплей или кнопки не встают вровень с панелью, используйте шайбы из полиимида толщиной 0,1–0,3 мм. Для регулировки глубины посадки кнопок подберите силиконовые прокладки диаметром 5 мм – они компенсируют неровности и предотвращают дребезг контактов. После установки всех элементов зафиксируйте плату винтами с потайной головкой, чтобы исключить выступы на лицевой стороне.
Отделка и защита корпуса: покраска, лакировка и нанесение покрытий
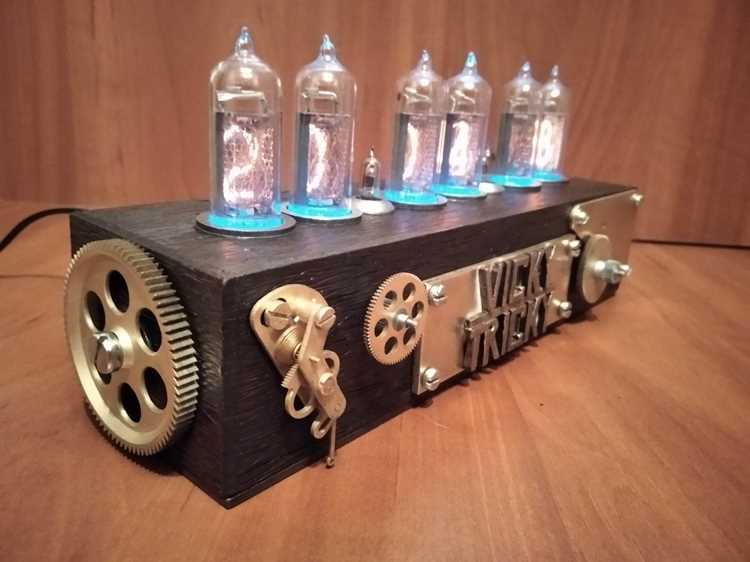
Выбор материала корпуса определяет технологию отделки. Для металлических деталей (алюминий, сталь) оптимальны порошковые краски или анодирование – они обеспечивают толщину покрытия 60–120 мкм и устойчивость к царапинам до 2H по карандашному тесту. Деревянные корпуса требуют предварительной шлифовки зерном 220–400 и пропитки порозаполнителем (например, эпоксидной смолой ЭД-20), чтобы избежать впитывания лака и последующего растрескивания. Пластиковые детали (ABS, поликарбонат) перед покраской обрабатывают изопропиловым спиртом и грунтом для пластика (Krylon Fusion или аналоги), иначе краска отслоится через 3–6 месяцев.
Подготовка поверхности – 70% успеха. Металл обезжиривают ацетоном или уайт-спиритом, затем наносят фосфатирующий грунт (например, ВЛ-02) для улучшения адгезии. Дерево шлифуют последовательно: 80 → 120 → 220 → 400, удаляя пыль сжатым воздухом или липкой салфеткой. Пластик зашкуривают наждачной бумагой с зерном 600–800 для создания микрорельефа, после чего промывают дистиллированной водой. Пропуск этапа подготовки сокращает срок службы покрытия на 40–60%.
- Краски:
- Акриловые (Tamiya, Vallejo) – быстросохнущие, водорастворимые, подходят для дерева и пластика. Сушка 2–4 часа при 20°C, полная полимеризация – 7 суток.
- Нитроцеллюлозные (НЦ-132) – для металла, сохнут за 15–30 минут, но токсичны и требуют вытяжки.
- Порошковые – наносятся электростатическим методом, полимеризуются при 180–200°C в течение 10–15 минут. Стойкость к УФ и химии – 5+ лет.
- Лаки:
- Полиуретановые (например, U-POL Raptor) – ударопрочные, выдерживают температуры от -40 до +120°C. Наносятся в 2–3 слоя с промежуточной сушкой 6 часов.
- Акриловые (Spar Varnish) – для дерева, защищают от влаги, но не от механических повреждений. Сушка между слоями – 2 часа.
- Эпоксидные (ЭП-730) – химически стойкие, используются для металла. Полная полимеризация – 24 часа при 25°C.
Техника нанесения влияет на равномерность и долговечность покрытия. Аэрограф (сопло 0.3–0.5 мм) дает гладкий слой без подтеков при давлении 1.5–2 бара и расстоянии 15–20 см. Кисть оставляет следы, если не использовать синтетические волокна (нейлон или полиэстер) и не разбавлять краску на 10–15% растворителем. Валик подходит только для больших плоских поверхностей – ворс должен быть не длиннее 4 мм. Температура в помещении – 18–25°C, влажность – не выше 60%, иначе на покрытии образуются кратеры или мутность.
Защита от внешних факторов зависит от условий эксплуатации. Для уличных часов выбирайте покрытия с УФ-фильтрами (например, лак HS Clear от Spies Hecker) – они предотвращают пожелтение на 90% дольше обычных. В помещениях с высокой влажностью (ванные, кухни) используйте эпоксидные или полиуретановые лаки с гидрофобными добавками. Металлические корпуса, контактирующие с кожей (например, браслеты), покрывайте биостойкими составами (лак БТ-577 с антисептиком). Толщина сухого слоя должна быть не менее 50 мкм для металла и 80 мкм для дерева.
Дефекты и их устранение:
- Подтеки – удаляются шлифовкой зерном 1000–1500 после полного высыхания, затем наносится новый слой.
- Шагрень – возникает при низкой температуре или высокой влажности. Исправляется полировкой пастой 3M 39030 с последующим нанесением тонкого слоя лака.
- Отслоение – признак плохой адгезии. Участок зачищается до основания, обезжиривается и перекрашивается с грунтовкой.
- Матовость – результат конденсации влаги на поверхности. Устраняется полировкой или нанесением дополнительного слоя глянцевого лака.
После финальной сушки (не менее 48 часов) корпус можно дополнительно защитить воском (например, Carnauba) или силиконовой смазкой для пластика – это снизит адгезию пыли и облегчит уход.
Тестирование герметичности и прочности готового корпуса перед эксплуатацией
Перед установкой электронной начинки корпус часов необходимо проверить на герметичность и механическую прочность. Даже микроскопические зазоры или слабые места в соединениях могут привести к попаданию влаги, пыли или окислению контактов. Начните с визуального осмотра: проверьте ровность швов, отсутствие трещин, сколов и деформаций. Особое внимание уделите местам крепления кнопок, разъемов и задней крышки – именно там чаще всего возникают утечки.
Для проверки герметичности используйте метод погружения в воду с добавлением моющего средства (1–2 капли на литр). Наполните емкость водой комнатной температуры, погрузите корпус на 30–60 секунд и наблюдайте за появлением пузырьков. Если они образуются в одном месте – устраните дефект пайкой, герметиком или заменой прокладки. Для корпусов из металла или пластика с высокой плотностью допустимо использовать вакуумный тест: поместите корпус в вакуумную камеру при давлении 0,5 атм на 5 минут. Отсутствие деформаций и сохранение формы подтвердит герметичность.
Прочность корпуса проверяется статической и динамической нагрузкой. Для статического теста закрепите корпус в тисках или струбцине, приложите усилие 5–10 кг к наиболее уязвимым точкам (например, к углам или центру крышки) и замерьте деформацию штангенциркулем. Допустимое отклонение – не более 0,2 мм для металлических корпусов и 0,5 мм для пластиковых. Динамическое тестирование включает падение корпуса с высоты 1 метра на твердую поверхность (бетон, сталь) трижды с разных сторон. После испытаний не должно быть трещин, сколов или нарушения геометрии.
Если корпус имеет резьбовые соединения (например, крышка на винтах), проверьте их на момент затяжки. Используйте динамометрический ключ с усилием 0,3–0,5 Н·м для мелких винтов (M2–M3) и 0,8–1,2 Н·м для крупных (M4–M5). Превышение этих значений может привести к срыву резьбы, а недостаточная затяжка – к разгерметизации. Для проверки равномерности прилегания прокладок нанесите тонкий слой мела или графитового порошка на уплотнительную поверхность, закрутите крышку и осмотрите отпечаток. Равномерный след без разрывов подтвердит правильность сборки.
Для корпусов с прозрачными элементами (стекло, акрил) дополнительно проверьте устойчивость к царапинам и ударам. Проведите тест на абразивное воздействие: потрите поверхность наждачной бумагой с зернистостью P600 в течение 10 секунд с усилием 1 кг. Допустимо появление легкой матовости, но не глубоких царапин. Ударопрочность проверьте стальным шариком диаметром 5 мм, падающим с высоты 20 см. После удара не должно быть трещин или сколов.
В таблице ниже приведены рекомендуемые параметры тестирования для разных материалов корпуса:
| Материал корпуса | Метод проверки герметичности | Допустимая нагрузка (статика) | Ударопрочность (высота падения) |
|---|---|---|---|
| Алюминий (литой) | Вакуум (0,5 атм, 5 мин) | 10 кг | 1,5 м |
| Нержавеющая сталь | Погружение в воду (60 сек) | 15 кг | 2 м |
| Поликарбонат | Погружение в воду (30 сек) | 5 кг | 0,8 м |
| Акрил | Погружение в воду (20 сек) | 3 кг | 0,5 м |
После тестирования протрите корпус изопропиловым спиртом (90%+) для удаления остатков воды, масла или абразива. Особенно тщательно обработайте резьбовые соединения и уплотнительные поверхности. Если корпус прошел все испытания без замечаний, нанесите тонкий слой силиконовой смазки на прокладки и резьбу для улучшения герметичности и предотвращения коррозии. Храните корпус в сухом месте при температуре 15–25°C до установки электроники.
При обнаружении дефектов не пытайтесь маскировать их герметиками или клеем – это временное решение. Замените поврежденные элементы или переделайте соединения. Для корпусов с высокими требованиями к герметичности (например, для наручных часов) проведите повторное тестирование после устранения дефектов. Только после подтверждения надежности можно приступать к монтажу электронных компонентов.