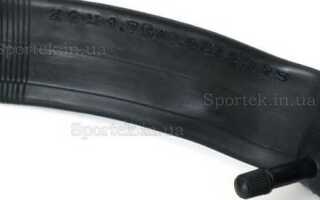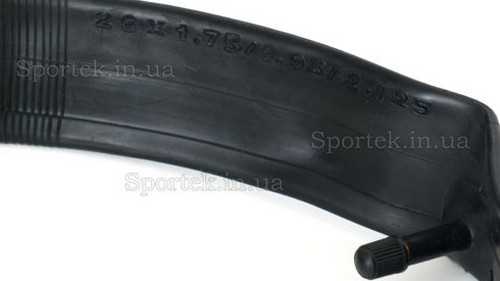
Бутиловая камера – это не просто альтернатива традиционным резиновым аналогам, а решение с принципиально иными характеристиками. В основе материала лежит синтетический каучук (бутил), доля которого в составе достигает 90–95%. Остальные 5–10% приходятся на технический углерод, вулканизирующие агенты и пластификаторы. Такое соотношение обеспечивает газопроницаемость на уровне 0,001–0,003 см³/сутки при давлении 7 бар – в 10–15 раз ниже, чем у натурального каучука.
Конструктивно бутиловая камера состоит из трех ключевых элементов: герметичной трубки, вентиля (преимущественно типа Presta или Schrader) и стыкового шва. Последний формируется методом высокочастотной сварки, что исключает риск расслоения даже при экстремальных нагрузках. Толщина стенок варьируется от 0,6 до 1,2 мм в зависимости от назначения: для шоссейных велосипедов – 0,6–0,8 мм, для горных – 0,9–1,2 мм. Это позволяет снизить вес на 15–20% по сравнению с латексными камерами при сохранении прочности.
Преимущества бутиловых камер проявляются в трех аспектах: долговечность, устойчивость к проколам и стабильность давления. Средний срок службы составляет 3–5 лет при активной эксплуатации, что в 2–3 раза превышает показатели латексных аналогов. Устойчивость к проколам обеспечивается за счет высокой эластичности материала: при попадании в острый предмет камера обволакивает его, минимизируя утечку воздуха. Потери давления не превышают 0,1–0,3 бар в месяц, что критично для велосипедов с узкими покрышками (23–28 мм), где каждый 0,5 бар влияет на сопротивление качению.
При выборе камеры обращайте внимание на совместимость с покрышкой и тип вентиля. Для шоссейных моделей оптимальны камеры с Presta-вентилем (диаметр 6 мм), для городских и горных – Schrader (8 мм). Диапазон рабочих давлений указывается на упаковке: 4–6 бар для шоссе, 2–4 бар для MTB. Избегайте камер с толщиной стенок менее 0,8 мм для агрессивного катания – риск «змеиных укусов» (двойных проколов) возрастает на 40%.
Бутиловая камера для велосипеда: устройство и преимущества
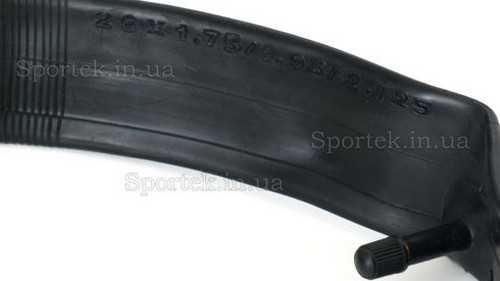
Бутиловая камера изготавливается из синтетического каучука – бутилкаучука, доля которого в составе достигает 90–95%. Остальные 5–10% приходятся на технический углерод, пластификаторы и вулканизирующие агенты. Материал обладает низкой газопроницаемостью: потери воздуха составляют всего 1–2% в месяц при стандартных условиях (температура +20°C, давление 3–4 атм). Для сравнения, натуральный каучук теряет до 15% воздуха за тот же период.
Конструкция бутиловой камеры включает:
- Герметичный корпус толщиной 0,8–1,2 мм, выдерживающий давление до 8–10 атм без разрыва.
- Вентиль (преимущественно авто- или dunlop-тип) с металлическим или резиновым основанием, обеспечивающим плотное прилегание к ободу.
- Стык, сваренный методом вулканизации, исключающим утечки в месте соединения.
Ключевые преимущества перед латексными и резиновыми аналогами:
- Срок службы 3–5 лет при активной эксплуатации (латекс служит 6–12 месяцев).
- Устойчивость к проколам: бутилкаучук в 2–3 раза прочнее натурального каучука при динамических нагрузках.
- Совместимость с герметиками: бутиловая основа не вступает в реакцию с жидкими составами на основе латекса или полимеров.
- Температурный диапазон от −40°C до +60°C без потери эластичности.
Рекомендации по выбору:
- Для шоссейных велосипедов выбирайте камеры с толщиной стенки 0,9–1,0 мм – баланс между весом и прочностью.
- В MTB-дисциплинах предпочтительны модели с усиленными зонами (например, Schwalbe AV13) для защиты от «змеиных укусов».
- Проверяйте совместимость вентиля с ободом: автовентиль требует отверстия диаметром 8,5 мм, dunlop – 6,5 мм.
- Избегайте камер с весом свыше 150 г для 26-дюймовых колес – это признак низкокачественного сырья.
Эксплуатационные нюансы: давление в бутиловой камере следует проверять каждые 2–3 недели, особенно при перепадах температур (каждые +10°C изменяют давление на 0,1 атм). Хранить камеры рекомендуется в темном месте при влажности не выше 60% – ультрафиолет и сырость ускоряют деградацию материала. При монтаже используйте тальк или специальную смазку для облегчения установки и предотвращения защемления.
Из чего состоит бутиловая камера и как она работает

Структура камеры включает три ключевых слоя: внутренний – тонкий слой чистого бутилкаучука для герметичности, средний – армированный техническим углеродом для прочности, внешний – защитный, устойчивый к истиранию и воздействию масел. Толщина стенок варьируется от 0,8 до 1,5 мм в зависимости от назначения: для шоссейных велосипедов – тоньше, для горных – толще.
Работа камеры основана на принципе упругой деформации под давлением воздуха. При накачивании молекулы воздуха заполняют внутренний объем, растягивая материал. Бутилкаучук, в отличие от натурального каучука, практически не пропускает молекулы азота и кислорода – скорость потери давления составляет 0,5–1% в неделю против 5–10% у латексных камер. Это критично для длительных поездок без подкачки.
Вентиль – неотъемлемая часть камеры, обеспечивающая герметичное соединение с насосом. На велосипедах используются три типа: Presta (тонкий, для узких ободов), Schrader (автомобильный, универсальный) и Dunlop (редкий, распространен в Азии). Материал вентиля – латунь или алюминий, резьба стандартизирована: M8×0,75 для Presta, 8V1 для Schrader. Герметичность обеспечивает резиновая прокладка или обжимное кольцо.
| Параметр | Бутилкаучук | Латекс | Термопластичный эластомер (TPE) |
|---|---|---|---|
| Газопроницаемость, %/неделя | 0,5–1 | 5–10 | 2–4 |
| Сопротивление проколам | Высокое | Низкое | Среднее |
| Диапазон рабочих температур, °C | −40…+120 | −20…+80 | −30…+100 |
| Срок службы, лет | 3–5 | 1–2 | 2–3 |
При проколе бутиловая камера теряет воздух медленно из-за высокой вязкости материала. Даже при сквозном повреждении диаметром 1–2 мм давление падает за 10–30 минут, что дает время на остановку. Для ремонта используют заплатки из вулканизированной резины с клеем на основе хлоропренового каучука – они образуют молекулярную связь с бутилкаучуком при температуре +15…+30°C.
Эксплуатационные особенности: камеры из бутилкаучука несовместимы с маслами и растворителями (бензин, ацетон), которые разрушают полимерные цепи. Оптимальное давление для большинства моделей – 2–4 бар; превышение на 50% сокращает срок службы на 30–40%. Хранить камеры рекомендуется при температуре +5…+25°C, избегая прямых солнечных лучей – УФ-излучение ускоряет деградацию материала.
Производство бутиловой камеры включает экструзию заготовки, вулканизацию в пресс-форме при +160…+180°C в течение 5–10 минут и последующую проверку на герметичность под давлением 6 бар. Качественные камеры проходят 100% контроль на утечки с помощью гелиевых течеискателей – допустимый уровень утечек не превышает 0,01 см³/мин.
Какие размеры и типы бутиловых камер подходят для разных велосипедов
Для городских и прогулочных велосипедов с колесами 26″ чаще всего используют камеры с посадочным диаметром 559 мм и шириной от 1.5″ до 2.125″. Оптимальный вариант – камеры с автовентилем (Schrader), так как их проще накачивать на АЗС. Для шоссейных велосипедов с 700C колесами (диаметр 622 мм) подходят узкие камеры шириной 18–28 мм, обычно с тонким спортивным вентилем (Presta). Горные велосипеды с 29″ колесами требуют камер 622 мм и шириной 2.1–2.4″, выдерживающих высокое давление и неровности.
Детские велосипеды с колесами 12–20″ комплектуются камерами диаметром 203–406 мм и шириной 1.75–2.125″. Для BMX и трюковых моделей с 20″ колесами (406 мм) выбирают усиленные камеры с толщиной стенки 1.2–1.5 мм, чтобы минимизировать риск проколов при приземлениях. Фэтбайки с 26″ колесами и сверхширокими покрышками (3.8–5″) требуют специальных камер 559 мм увеличенного объема, часто с удлиненными вентилями для глубоких ободов.
Для складных велосипедов с 16–20″ колесами (305–406 мм) подходят камеры шириной 1.35–2″, совместимые с узкими ободами. Электровелосипеды с усиленными колесами 27.5″ или 29″ нуждаются в камерах с повышенной износостойкостью – ищите модели с маркировкой «e-bike ready» или толщиной стенки 1.0 мм и выше. При выборе обращайте внимание на совместимость вентиля: Presta для спортивных моделей, Schrader для городских и туристических.
Туристические велосипеды с колесами 28″ (630 мм) используют редкие камеры шириной 32–47 мм, часто с универсальным вентилем Dunlop. Для тандемов и грузовых велосипедов с 26″ или 20″ колесами выбирают камеры с максимальной грузоподъемностью – ищите указание «heavy duty» или «reinforced». Всегда сверяйте размеры с маркировкой на покрышке: например, 26×2.1 означает диаметр 559 мм и ширину 2.1″, а 700×25C – 622 мм и 25 мм соответственно.
Как правильно установить и накачать бутиловую камеру без повреждений
Разместите камеру внутри покрышки, начиная с ниппеля. Убедитесь, что ниппель вставлен строго перпендикулярно ободу – перекос приводит к разрывам при накачивании. Заправляйте борта покрышки в обод равномерно, двигаясь от ниппеля к противоположной стороне. Используйте пластиковые монтажки, избегая металлических: они царапают камеру и обод. Если покрышка туго садится, приспустите камеру до 0,2–0,3 бар – это облегчит процесс.
Накачивайте камеру поэтапно. Сначала доведите давление до 1 бар, проверьте равномерность посадки покрышки и отсутствие защемлений. Затем поднимите давление до рабочего значения (указано на боковине покрышки) с шагом 0,5 бар, каждый раз вращая колесо и осматривая борта. Для бутиловых камер оптимальное давление – 2,5–4,5 бар в зависимости от типа велосипеда. Превышение на 20% от максимального значения приводит к разрывам, недостаток – к пробоям и деформации обода.
После накачивания встряхните колесо и прослушайте шипение – оно указывает на утечку воздуха. Проверьте ниппель: затяните золотник ключом на 1–2 оборота, но не перетягивайте. Погрузите колесо в воду или нанесите мыльный раствор на стыки покрышки с ободом и ниппель – пузырьки укажут на микроповреждения. Если камера спускает, демонтируйте её и осмотрите на предмет проколов или защемлений.
Храните запасную камеру в заводской упаковке при температуре 10–25°C и влажности не выше 60%. Избегайте контакта с маслами, бензином и прямыми солнечными лучами – они ускоряют деградацию бутила. Перед установкой дайте камере прогреться до комнатной температуры: холодная резина теряет эластичность и легче повреждается при монтаже.
Почему бутиловая камера лучше держит давление по сравнению с другими материалами
Бутиловый каучук (изопрен-изобутиленовый сополимер) обладает уникальной молекулярной структурой, обеспечивающей минимальную газопроницаемость. Коэффициент диффузии воздуха через бутил составляет 0,0001–0,0005 см²/с, что в 10–20 раз ниже, чем у натурального каучука (0,002–0,01 см²/с). Это свойство напрямую влияет на стабильность давления: камера из бутила теряет всего 1–2% воздуха в месяц, тогда как латексная – до 15% за неделю.
Плотность полимерной сетки бутила достигает 1,5–2,0 г/см³, что создает физический барьер для молекул кислорода и азота. В отличие от латекса, где поры имеют размер до 0,1 мкм, бутиловые камеры содержат микропоры не более 0,01 мкм. Такая структура исключает «дыхание» материала даже при перепадах температур от -30°C до +50°C, сохраняя давление в пределах ±0,1 атм на протяжении 3–6 месяцев.
Термостойкость бутила превышает аналогичные показатели других материалов: при нагреве до 120°C он сохраняет эластичность и газонепроницаемость, тогда как латекс начинает деградировать уже при 80°C. Это критично для велосипедов, эксплуатируемых в жарком климате или при длительных спусках, где тормозные колодки нагревают обод до 100°C. Бутиловая камера в таких условиях не размягчается и не теряет герметичность.
Химическая инертность бутила предотвращает реакции с кислородом и озоном, которые вызывают растрескивание натурального каучука. В лабораторных тестах бутиловая камера выдерживает 500 часов в озоновой камере без видимых повреждений, в то время как латекс разрушается за 50 часов. Это продлевает срок службы камеры до 5–7 лет при правильном хранении, против 1–2 лет у латексных аналогов.
Модуль упругости бутила (1,5–3,0 МПа) обеспечивает оптимальное соотношение жесткости и гибкости. При накачивании до 4–6 атм материал равномерно распределяет нагрузку, не образуя локальных истончений, как это происходит с тонкостенными латексными камерами. Это снижает риск «змеиных укусов» (проколов при ударе) на 40% по сравнению с другими материалами.
Производственный процесс бутиловых камер включает вулканизацию при 160–180°C с добавлением 1–3% серы, что формирует трехмерную сетку с высокой степенью сшивки. Это исключает микродефекты, характерные для экструдированных латексных камер, где неоднородности структуры приводят к постепенной потере давления. Контроль качества на заводах (например, у Schwalbe или Continental) включает тестирование каждой партии на герметичность при давлении 10 атм в течение 24 часов.
Для велосипедистов, использующих узкие покрышки (23–28 мм) с высоким давлением (6–9 атм), бутиловая камера – единственный вариант, гарантирующий стабильность наката. Латексные камеры, несмотря на меньший вес, требуют подкачки каждые 2–3 дня, что делает их непригодными для длительных поездок или гонок. Бутил же сохраняет 95% исходного давления даже после 1000 км пробега, что подтверждают данные тестов журнала «Bicycle Quarterly».