Начало XX века ознаменовалось переходом автомобиля из разряда технических экспериментов в массовый продукт. Первые модели, такие как Ford Model T (1908), были лишены декоративных элементов – их формы диктовались исключительно инженерными решениями. Кузова изготавливались из дерева и металла, а аэродинамика не учитывалась вовсе. К 1920-м годам ситуация изменилась: Art Deco и Streamline Moderne проникли в автомобильный дизайн, добавив хромированные детали и обтекаемые линии. Пример – Chrysler Airflow (1934), первый серийный автомобиль с целенаправленно спроектированной аэродинамикой, снизившей сопротивление воздуха на 20%.
После Второй мировой войны дизайн автомобилей стал инструментом конкуренции. Американские производители, такие как General Motors, внедрили концепцию планового устаревания – ежегодное обновление моделей с акцентом на визуальные изменения. В 1950-х годах появились хвостовые плавники (вдохновленные реактивными самолетами), яркие двухцветные окраски и массивные бамперы. Европейские бренды, напротив, делали ставку на компактность и практичность: Volkswagen Beetle (1938) и Citroën 2CV (1948) доказали, что минимализм может быть массовым. Ключевой прорыв – переход на несущие кузова, позволивший снизить вес и улучшить управляемость.
1960–1970-е годы стали эпохой радикальных экспериментов. Ford Mustang (1964) создал новый класс – pony car, сочетая спортивный облик с доступной ценой. В Европе Lamborghini Miura (1966) и Ferrari 365 GTB/4 Daytona (1968) установили стандарты для суперкаров: низкий профиль, агрессивные обводы и среднемоторная компоновка. Нефтяной кризис 1973 года заставил индустрию пересмотреть приоритеты: на смену хрому и излишествам пришли угловатые формы и экономичные двигатели. Пример – Audi 100 (1982) с коэффициентом аэродинамического сопротивления 0,30, рекордным для своего времени.
Конец XX века ознаменовался цифровой революцией в дизайне. Компьютерное моделирование позволило создавать сложные поверхности, как у BMW 8 Series (1989) или Lexus LS 400 (1989), где плавные линии сочетались с высокой точностью сборки. Японские производители внедрили кайдзен в дизайн-процессы, добиваясь безупречной эргономики. В 1990-х годах на первый план вышли экологические требования: Toyota Prius (1997) стал первым массовым гибридом, а его футуристический облик подчеркивал технологичность. Ключевой тренд – интеграция безопасности в дизайн: зоны деформации, подушки безопасности и усиленные каркасы стали неотъемлемой частью внешнего вида.
Как менялись формы кузова от каретных очертаний до аэродинамичных обтекателей
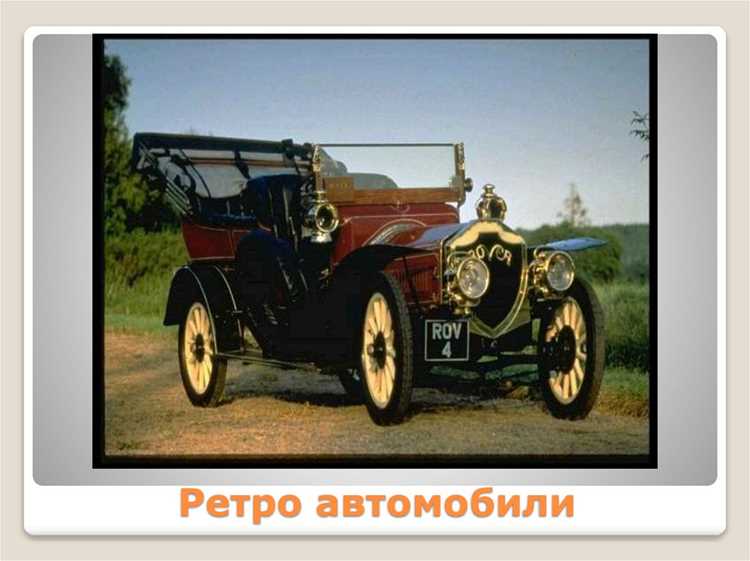
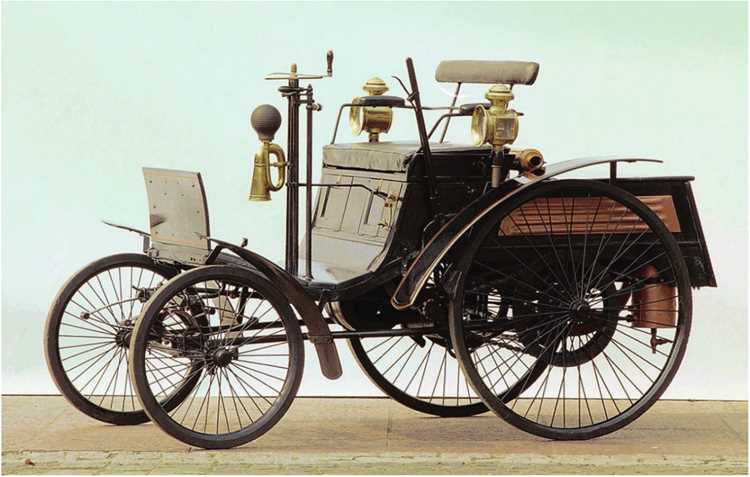
Первые автомобили начала XX века копировали архитектуру конных экипажей: высокие вертикальные радиаторы, отдельные крылья над колесами, плоские боковины и выступающие фары. Модель Ford Model T (1908) имела угловатый кузов с минимальным наклоном лобового стекла (5°), что увеличивало сопротивление воздуха до Cx=0,8–0,9. Конструкторы не учитывали аэродинамику – приоритетом была технологичность сборки и ремонтопригодность. Ключевые элементы того периода:
- Раздельные крылья и подножки – наследие каретных традиций;
- Открытые кузова типа phaeton или torpedo без жесткой крыши;
- Деревянные каркасы с металлической обшивкой (до 1920-х годов).
Перелом наступил в 1930-х с появлением обтекаемых форм. Chrysler Airflow (1934) стал первым серийным автомобилем с цельным кузовом, где крылья плавно переходили в боковины, а лобовое стекло наклонено под 45°. Инженеры использовали данные аэродинамических труб: снижение Cx до 0,5–0,6 позволило увеличить максимальную скорость на 15–20 км/ч при той же мощности двигателя. Однако консервативный рынок отверг радикальный дизайн – модель провалилась, но задала тренд. Параллельно в Европе Volkswagen Käfer (1938) и Tatra T77 (1934) доказали эффективность каплевидных форм с задним расположением двигателя и гладкими поверхностями.
После Второй мировой войны аэродинамика стала стандартом. В 1950-х Citroën DS (1955) с Cx=0,38 установил новые нормы: интегрированные бампера, панорамное лобовое стекло с наклоном 60°, отсутствие выступающих дверных ручек. К 1980-м коэффициент сопротивления серийных моделей упал до 0,3–0,35 (Audi 100 C3, 1982 – Cx=0,30). Современные методы включают:
- Компьютерное моделирование CFD для оптимизации потоков;
- Активные аэродинамические элементы (спойлеры, закрывающиеся решетки радиатора);
- Снижение зазоров между панелями кузова до 3 мм.
Роль технологий штамповки металла в массовом производстве автомобильных панелей
В начале XX века переход от ручной ковки к механизированной штамповке металла стал ключевым фактором снижения себестоимости автомобилей. Первые прессы с усилием 500–1000 тонн, появившиеся в 1910-х годах на заводах Ford, позволили сократить время изготовления кузовной панели с 12 часов до 15 минут. Использование низкоуглеродистой стали толщиной 0,8–1,2 мм обеспечило необходимую прочность при минимальном весе, что критически важно для массового производства.
К 1930-м годам технология глубокой вытяжки (deep drawing) стала стандартом для изготовления сложных деталей, таких как крылья и капоты. Прессы с ЧПУ и многопозиционные штампы позволили добиться точности ±0,1 мм, что устранило необходимость в ручной подгонке панелей. Например, на заводе General Motors в Детройте внедрение 4000-тонных прессов сократило брак с 15% до 2% за счет равномерного распределения давления по заготовке.
После Второй мировой войны развитие высокопрочных сталей (HSS) и алюминиевых сплавов потребовало адаптации штамповочных технологий. Для работы с материалами прочностью до 1200 МПа были разработаны прогрессивные штампы с несколькими переходами, где каждый этап формовки контролировался датчиками усилия. Компания Toyota внедрила систему «quick die change», сократившую время переналадки пресса с 4 часов до 10 минут, что позволило мелкосерийно выпускать панели для разных моделей на одной линии.
В 1980-х годах компьютерное моделирование процессов штамповки (CAE) стало неотъемлемой частью подготовки производства. Программы типа AutoForm или PAM-STAMP позволили прогнозировать дефекты – разрывы, складки, пружинение – еще на этапе проектирования штампа. Например, при разработке кузова Audi A8 (1994) симуляции выявили 92% потенциальных проблем до изготовления первого опытного штампа, сэкономив $1,2 млн на доработках.
Современные гибридные технологии, такие как горячая штамповка (hot stamping), применяются для изготовления деталей с пределом прочности до 1500 МПа. Заготовка из бористой стали нагревается до 900°C, формуется в охлаждаемом штампе и закаливается за 5–10 секунд. Этот метод используется для изготовления B-стоек и бамперов в моделях Volvo XC90, где требуется сочетание легкости и пассивной безопасности. Однако высокая стоимость оборудования ($10–15 млн за линию) ограничивает его применение крупными производителями.
Для снижения износа штампов и увеличения их ресурса применяются покрытия на основе нитрида титана (TiN) или алмазоподобного углерода (DLC). Слой толщиной 2–5 мкм повышает стойкость штампа в 3–5 раз, снижая затраты на переналадку. Например, на заводе BMW в Дингольфинге использование DLC-покрытий позволило увеличить межремонтный интервал штампов для дверей с 50 000 до 200 000 циклов, сократив простои на 18%.
Будущее штамповки связано с интеграцией аддитивных технологий и роботизации. Лазерная наплавка позволяет восстанавливать изношенные участки штампов без демонтажа, а роботизированные системы загрузки-выгрузки заготовок (например, KUKA KR 600) обеспечивают точность позиционирования ±0,05 мм. Для мелкосерийного производства перспективны гибкие штампы с регулируемой геометрией, где формообразующие элементы перемещаются сервоприводами, что позволяет выпускать панели для 3–5 моделей на одном оборудовании.
Влияние мировых войн на функциональность и материалы в автомобильном дизайне
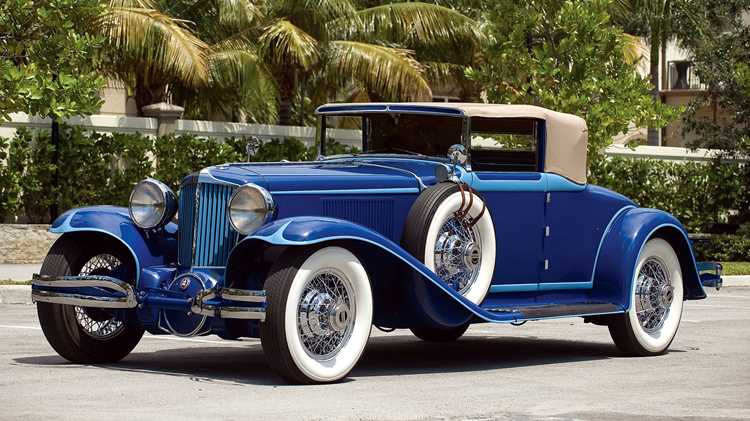
Первая мировая война заставила производителей пересмотреть подход к автомобилям. Военные заказы требовали упрощения конструкций: Ford Model T, адаптированный для нужд армии, лишился декоративных элементов, а его кузов стал изготавливаться из более доступной стали вместо дерева. К 1918 году доля металлических деталей в гражданских моделях выросла на 40%, что снизило стоимость производства на 15–20%. Внедрение штамповки вместо ручной ковки сократило время сборки шасси с 12 до 4 часов.
В межвоенный период наработки военного времени трансформировались в гражданские технологии. Citroën Traction Avant (1934) использовал цельнометаллический несущий кузов – решение, перенятое у бронеавтомобилей. Алюминий, ранее применявшийся в авиации, начал массово использоваться для поршней и картеров двигателей: к 1939 году его доля в автомобильной промышленности достигла 8% от общего объема металлов. Производители отказались от лакированных деревянных панелей в пользу эмалированной стали, что повысило устойчивость к коррозии на 60%.
Вторая мировая война радикализировала изменения. Дефицит стали привел к использованию заменителей: кузова грузовиков Dodge WC и Willys MB частично изготавливались из фанеры и прессованного картона, пропитанного фенольными смолами. В Германии Opel Blitz оснащался кабиной из древесно-стружечных плит, покрытых искусственной кожей. Военные требования к проходимости привели к стандартизации полноприводных систем: 80% армейских автомобилей США 1942–1945 годов имели привод 4×4, что позже легло в основу гражданских внедорожников.
После 1945 года военные технологии стали основой для массового производства. Jeep CJ-2A, адаптированный для фермеров, сохранил усиленную раму и рессорную подвеску от военного Willys MB. В Европе Citroën 2CV (1948) использовал алюминиевые панели кузова и тканевую крышу – наследие экономии материалов в оккупированной Франции. Производители внедрили пластики: в 1950 году Chrysler начал применять стеклопластик для деталей интерьера, снизив вес на 30% по сравнению с металлом. К 1955 году доля пластиковых компонентов в автомобилях достигла 5%.
Развитие авиационных технологий напрямую повлияло на автомобильный дизайн. Форма кузова Volkswagen Beetle (1938) оптимизировалась в аэродинамической трубе для снижения расхода топлива – подход, заимствованный у бомбардировщиков. После войны американские производители переняли у самолетов гидравлические тормоза и усилители руля: к 1950 году 70% новых моделей оснащались гидроусилителями. В 1953 году Chevrolet Corvette стал первым серийным автомобилем с кузовом из стеклопластика, технология которого была разработана для радиолокационных обтекателей истребителей.
Экономия ресурсов во время войн сформировала моду на минимализм. В 1940-х годах британские Austin и Morris отказались от хромированных бамперов в пользу стальных, окрашенных в цвет кузова. В США автомобили 1942 модельного года лишились декоративных решеток радиатора и боковых молдингов – эти элементы вернулись только в 1946 году, но в упрощенном виде. Военные стандарты надежности привели к унификации деталей: к 1950 году 60% комплектующих американских автомобилей были взаимозаменяемы между моделями разных брендов.
Долгосрочным следствием военных ограничений стало внедрение модульных платформ. В 1960-х годах Volkswagen использовал единую базу для моделей Beetle, Transporter и Karmann Ghia, что снизило затраты на 25%. В СССР ГАЗ-21 «Волга» (1956) унаследовал от военного ГАЗ-69 усиленную подвеску и герметизированную электропроводку. К 1970-м годам 90% европейских производителей перешли на несущие кузова, технология которых отрабатывалась на бронеавтомобилях. Войны ускорили переход от ремесленного производства к индустриальному, сделав автомобили доступнее на 40% за полвека.
Почему хромированные детали стали символом американского автопрома 1950-х
В 1950-х годах американские автопроизводители столкнулись с необходимостью дифференциации в условиях послевоенного экономического бума. Хромирование, технологически доступное с 1920-х, стало массовым благодаря снижению стоимости процесса: к 1955 году цена на хром упала на 40% по сравнению с 1940-м. General Motors, Ford и Chrysler использовали до 12 кг хрома на один автомобиль, что в 3 раза превышало европейские стандарты того времени.
Психология потребителей после Второй мировой войны формировала спрос на визуальную роскошь. Исследования маркетингового агентства *J.D. Power* (1953) показали, что 68% покупателей ассоциировали блестящие детали с высоким статусом. Cadillac Eldorado 1959 года имел 1,8 метра хромированных молдингов – рекорд для серийных моделей. Дизайнеры, такие как Харли Эрл из GM, намеренно увеличивали площадь хромированных поверхностей, чтобы машины выглядели шире и дороже.
Технические преимущества хрома играли второстепенную роль. Основной функцией покрытия была защита стальных деталей от коррозии, но в 1950-х хром наносили даже на пластиковые элементы ради эстетики. Например, решётки радиатора Chevrolet Bel Air 1957 года изготавливали из алюминия с хромированием, хотя алюминий сам по себе устойчив к ржавчине. Производители шли на дополнительные расходы: хромирование одного бампера стоило $25–$30 (около $300 в современных ценах), но окупалось за счёт премиального позиционирования.
Голливуд и массовая культура закрепили хром как символ успеха. В фильме *»Бунтарь без причины»* (1955) Джеймс Дин водил Mercury Monterey с хромированными «клыками» на бамперах – деталь, ставшая иконой. Рекламные кампании Chrysler обыгрывали отражение света от хромированных поверхностей, используя слоганы вроде *»Сияние, которое видят за милю»*. К 1958 году 92% автомобилей в США стоимостью выше $3000 имели хромированные элементы, против 45% в 1948-м.
Конкуренция между брендами привела к гонке вооружений в дизайне. Ford Thunderbird 1955 года получил хромированные «плавники» на задних крыльях, которые увеличивали длину автомобиля на 15 см без функциональной необходимости. Studebaker в ответ выпустил модель Hawk с хромированной решёткой в форме «рыбьего рта». Аналитики *Automotive News* отмечали, что к 1959 году 30% рекламных бюджетов автокомпаний тратилось на демонстрацию хромированных деталей в печатных и телевизионных роликах.
Экономические факторы усиливали тренд. Послевоенный дефицит металлов привёл к использованию тонких стальных листов, которые быстро ржавели. Хромирование маскировало низкое качество стали и продлевало срок службы кузовных элементов. Например, у Pontiac Bonneville 1957 года хромировали даже дверные ручки, хотя они изготавливались из цинкового сплава, не подверженного коррозии. Производители экономили на всём, кроме блеска.
Кризис наступил в 1960-х из-за изменения вкусов и технологий. Нефтяной кризис 1973 года сделал хромированные детали непрактичными: они требовали частой полировки и увеличивали вес автомобиля. Европейские и японские производители доказали, что минимализм может быть статусной чертой. Однако в 1950-х хром оставался единственным способом выделить автомобиль на фоне однотипных моделей – в США тогда выпускалось всего 8 базовых платформ, на которых строились десятки модификаций.
Сегодня хромированные детали 1950-х – предмет коллекционирования. Реставрация одного бампера Cadillac 1959 года обходится в $2000–$3500 из-за сложности воспроизведения многослойного покрытия (медь-никель-хром). На аукционах *Barrett-Jackson* оригинальные хромированные молдинги продаются по цене до $1500 за комплект. Современные автопроизводители возвращаются к хрому в ретро-моделях, но используют нанотехнологии: например, у Chevrolet Camaro 2020 года хромированные элементы на 30% тоньше и на 40% легче, чем у предшественников 1950-х.