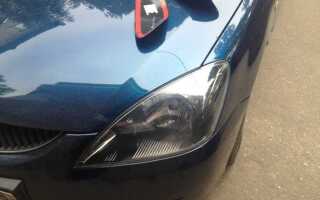
Автомобильные фары – это не только элемент дизайна, но и критически важный компонент безопасности. Современные производители используют материалы, сочетающие высокую прозрачность, ударопрочность и устойчивость к температурным перепадам. Основным сырьём для рассеивателей остаётся поликарбонат (PC), доля которого на рынке превышает 80%. Его преимущества – малый вес (плотность ~1,2 г/см³), стойкость к УФ-излучению (при добавлении стабилизаторов) и возможность формования сложных геометрий. Альтернатива – стекло, применяемое в премиальных моделях из-за оптической чистоты и термостойкости, но проигрывающее по ударопрочности и весу (плотность ~2,5 г/см³).
Корпуса фар изготавливают из термопластичных полимеров, таких как полипропилен (PP) с минеральными наполнителями или полиамид (PA66). PA66 выдерживает температуры до +150°C, что критично для светодиодных и лазерных систем, но дороже PP на 30–40%. Для отражателей используют алюминизированный поликарбонат или металлические сплавы (например, алюминий АД31), обеспечивающие коэффициент отражения >90%. В премиальном сегменте встречаются керамические подложки (Al₂O₃), снижающие тепловые потери на 15–20% по сравнению с металлами.
Ключевой вызов – совместимость материалов с новыми источниками света. Светодиоды требуют эффективного теплоотвода, поэтому в конструкциях применяют алюминиевые радиаторы или композиты с углеродным волокном. Для лазерных фар критична устойчивость к высоким температурам (>200°C), что ограничивает выбор материалов до силикатного стекла и специальных керамик. Производители также внедряют антибликовые покрытия на основе наночастиц SiO₂, снижающие рассеивание света на 25–30%.
Экологические требования стимулируют переход на перерабатываемые материалы. Например, биополимеры (PLA на основе кукурузного крахмала) пока не подходят для серийного производства из-за низкой термостойкости, но активно тестируются в концептах. Вторичный поликарбонат (rPC) уже используется в бюджетных моделях, сохраняя 90% свойств первичного сырья при снижении стоимости на 10–15%. Для герметизации стыков применяют силиконовые компаунды (например, Dow Corning EA-5151), устойчивые к вибрациям и влаге.
Выбор материала напрямую влияет на долговечность и функциональность фар. При проектировании учитывают не только механические свойства, но и адгезию покрытий, совместимость с клеями и устойчивость к химическим реагентам (соли, масла). Оптимальное сочетание – поликарбонатный рассеиватель с УФ-защитой, полиамидный корпус и алюминиевый отражатель, обеспечивающее баланс стоимости, веса и производительности.
Какие поликарбонаты используются для изготовления рассеивателей фар

Для рассеивателей автомобильных фар применяют специализированные марки поликарбоната с высокими оптическими и механическими характеристиками. Основные требования: светопропускание не менее 88–92% (ISO 13468), ударопрочность по Шарпи ≥ 60 кДж/м² (ISO 179), термостойкость до 140–150°C (Vicat B, ISO 306) и устойчивость к УФ-излучению. Лидеры рынка – Makrolon® LED2245 (Covestro), Lexan™ EXL1414 (SABIC) и Panlite® LE-3130 (Teijin). Эти материалы содержат стабилизаторы, предотвращающие пожелтение под действием солнечного света и тепла ламп.
Ключевые параметры выбора поликарбоната для рассеивателей:
- Оптическая чистота: показатель преломления 1,58–1,59 (ISO 489), минимальное светорассеяние (haze < 1%, ASTM D1003).
- Технологичность: текучесть расплава (MFR 10–20 г/10 мин при 300°C/1,2 кг, ISO 1133) для литья под давлением с толщиной стенки 2–3 мм.
- Химическая стойкость: устойчивость к бензину, тормозной жидкости, дорожным реагентам (испытания по ISO 175).
- Адгезия к покрытиям: совместимость с hardcoat-системами (например, SHP401 от Momentive) для защиты от царапин.
При переработке поликарбоната для фар критичны: сушка гранул до влажности < 0,02% (80°C, 4 часа), температура литья 280–320°C, давление впрыска 100–150 МПа. Для снижения внутренних напряжений рекомендуется отжиг при 120°C в течение 2–4 часов. Альтернативой традиционным маркам выступают биоразлагаемые поликарбонаты на основе растительного сырья (например, Durabio™ от Mitsubishi Chemical), но их применение ограничено из-за более низкой термостойкости (120°C).
Преимущества и недостатки стекла в сравнении с пластиком для автомобильных линз
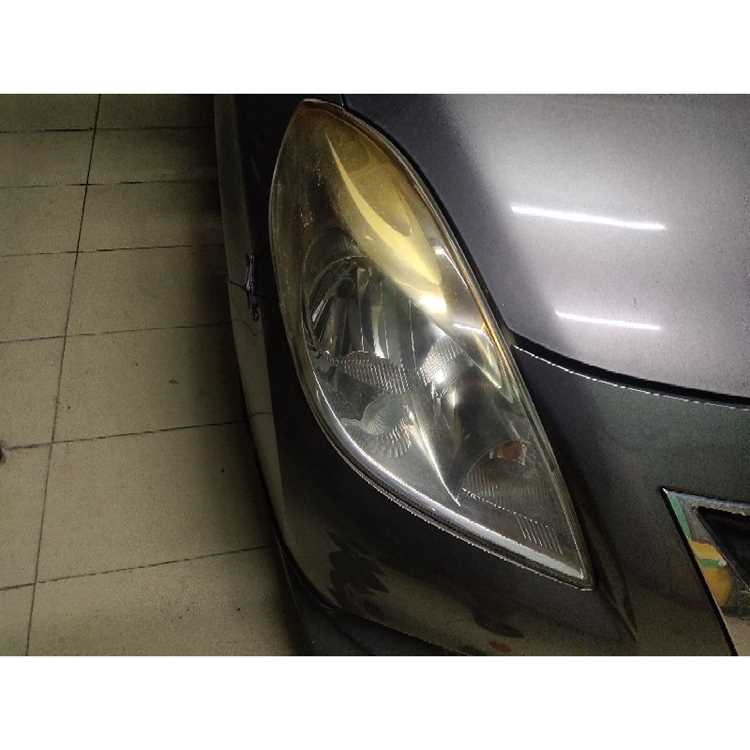
Стекло превосходит пластик по оптической прозрачности: коэффициент светопропускания у боросиликатного стекла достигает 92%, тогда как у поликарбоната – 88–90%. Это критично для фар с LED- и лазерными источниками, где потери света на 2–4% снижают эффективность освещения на 10–15 метров дальности. Пластик же мутнеет со временем из-за УФ-излучения, даже при наличии защитных покрытий.
Твердость стекла по шкале Мооса – 5–7 единиц, что делает его устойчивым к абразивному износу от песка и дорожной пыли. Поликарбонат (твердость 2–3) царапается в 3–5 раз быстрее, требуя замены линз каждые 5–7 лет против 10–15 лет у стеклянных аналогов. Однако стекло хрупкое: ударопрочность составляет 0,2–0,5 Дж/мм² против 20–50 Дж/мм² у пластика, что увеличивает риск разрушения при ДТП.
Термостойкость стекла – до 500°C без деформации, что позволяет использовать его с галогенными лампами мощностью до 100 Вт. Пластик начинает размягчаться при 120–150°C, ограничивая мощность источников до 55–60 Вт. Для ксеноновых и LED-фар это не критично, но в рефлекторных системах стекло обеспечивает стабильную геометрию отражателя при длительной работе.
Масса стеклянной линзы на 30–40% выше пластиковой: например, для фары среднего размера разница составляет 0,8–1,2 кг. Это влияет на топливную экономичность (увеличение расхода на 0,1–0,3 л/100 км) и динамику автомобиля. Пластик выигрывает в весе, но требует усиленного крепления из-за низкой жесткости – вибрации приводят к микросмещениям и искажению светового пучка.
Стекло инертно к химическим реагентам: не вступает в реакцию с солями, кислотами и щелочами, используемыми на дорогах. Поликарбонат деградирует под воздействием антигололедных составов, теряя прозрачность на 5–8% за сезон в регионах с суровыми зимами. Однако стекло сложнее обрабатывать: формовка требует температур 600–800°C, тогда как пластик отливается при 200–250°C, снижая энергозатраты на 60–70%.
Стоимость производства стеклянных линз выше на 25–40% из-за энергоемких процессов и необходимости прецизионной шлифовки. Пластик дешевле в массовом производстве, но требует нанесения многослойных покрытий (УФ-защита, антиабразив) стоимостью до 15% от цены детали. Для премиальных автомобилей стекло оправдано долговечностью, для бюджетных моделей пластик – экономией.
Ремонтопригодность стекла ограничена: трещины и сколы не подлежат восстановлению, требуя полной замены линзы. Пластик можно полировать или заполнять специальными составами, продлевая срок службы на 2–3 года. Однако стекло не выделяет токсичных веществ при нагреве, в отличие от пластика, который при перегреве может выделять фенол и бисфенол А – риск для здоровья при длительном воздействии.
Выбор материала зависит от приоритетов: стекло – для максимальной долговечности и оптической точности, пластик – для снижения веса и стоимости. В современных фарах часто комбинируют оба материала: стекло для линз ближнего света (где важна четкость пучка), пластик – для рассеивателей и декоративных элементов. Для тюнинга и ретро-автомобилей стекло остается безальтернативным вариантом из-за аутентичного внешнего вида.
Типы покрытий для защиты фар от царапин и УФ-излучения
Для защиты поликарбонатных и акриловых фар от абразивного износа и деградации под УФ-излучением применяют три основных типа покрытий: силиконовые, акриловые и керамические. Силиконовые покрытия (например, *Optimum Opti-Coat Pro*) формируют гибкий слой толщиной 2–5 мкм с твердостью по шкале карандаша 9H, устойчивый к царапинам от песка и моек высокого давления. Они сохраняют прозрачность до 95% после 2000 часов испытаний в камере QUV (УФ-А, 340 нм), но требуют обновления каждые 12–18 месяцев. Акриловые покрытия (*PPG CeramiClear*) наносятся методом распыления, образуя слой 10–15 мкм с твердостью 8H и адгезией 5B по ASTM D3359. Их УФ-стабильность ниже – до 1500 часов в тех же условиях, но стоимость в 1,5–2 раза ниже силиконовых аналогов.
Керамические покрытия (*Gyeon Ceramic Coating*) – наиболее долговечное решение: наночастицы диоксида кремния (SiO₂) и оксида алюминия (Al₂O₃) создают слой 0,5–2 мкм с твердостью 10H и термостойкостью до +400°C. Они блокируют 99,9% УФ-излучения в диапазоне 280–400 нм, сохраняя оптические свойства фар свыше 5 лет при эксплуатации в умеренном климате. Недостаток – высокая стоимость (от 15 000 руб. за обработку) и необходимость профессионального нанесения с предварительной полировкой поверхности до шероховатости Ra ≤ 0,1 мкм. Для фар с LED-матрицами рекомендуется комбинировать керамическое покрытие с антибликовым слоем (*3M Pro Series*), снижающим паразитные отражения на 30–40%.
Металлы и сплавы, применяемые в корпусах и отражателях фар
Корпуса автомобильных фар изготавливают преимущественно из алюминиевых сплавов серии 6000 (например, 6061 и 6063) и 5000 (5052, 5754), обеспечивающих оптимальное сочетание прочности, коррозионной стойкости и технологичности при литье под давлением. Сплав 6061 с добавками магния и кремния выдерживает нагрузки до 310 МПа, сохраняя стабильность геометрии при температурных перепадах от -40°C до +120°C. Для отражателей критически важны сплавы с высоким коэффициентом отражения и термостойкостью: здесь применяют алюминий марки АД0 (чистота 99,5%) с полированной поверхностью или сплав 1100, покрытый слоем серебра (толщина 0,1–0,3 мкм) либо алюминиевым напылением в вакууме. В премиальных моделях используют магниевые сплавы AZ91D (плотность 1,8 г/см³), снижающие массу конструкции на 20–30% при сопоставимой жесткости.
| Материал | Применение | Ключевые свойства | Ограничения |
|---|---|---|---|
| Алюминий 6061-T6 | Корпуса фар, кронштейны | σв = 310 МПа, свариваемость, коррозионная стойкость | Склонность к коррозии под напряжением при неправильной термообработке |
| Сплав 5052-H32 | Детали с повышенной пластичностью | Удлинение до 18%, устойчивость к морской среде | Низкая прочность (σв = 195 МПа) |
| АД0 + серебряное покрытие | Отражатели | Коэффициент отражения 95–98% в видимом спектре | Высокая стоимость, чувствительность к окислению |
| Магний AZ91D | Корпуса премиум-фар | Плотность 1,8 г/см³, хорошая демпфирующая способность | Низкая коррозионная стойкость без защитных покрытий |
Для отражателей с повышенными требованиями к долговечности применяют биметаллические композиции: стальная основа (08кп) с алюминиевым слоем (толщина 0,5–1 мм), полученным методом холодной прокатки. Такая конструкция выдерживает температуры до +250°C без деформации и обеспечивает коэффициент отражения не ниже 90% после 1000 часов эксплуатации. В условиях агрессивных сред (дорожные реагенты) рекомендуется использовать анодированные алюминиевые сплавы с толщиной оксидной пленки 15–25 мкм или наносить порошковые полимерные покрытия на основе полиэфирных смол.
Клеевые составы и герметики для сборки автомобильных фар
Для фиксации оптических элементов и герметизации стыков в автомобильных фарах применяют полиуретановые (PU) и силиконовые герметики с температурной стойкостью от -40°C до +150°C. PU-герметики, такие как Teroson PU 9225, обеспечивают адгезию к поликарбонату и стеклу без предварительной грунтовки, выдерживают вибрационные нагрузки до 50 Гц и сохраняют эластичность при удлинении до 400%. Силиконовые составы (например, Dow Corning 732) используют для герметизации блоков управления LED-фарами – они инертны к УФ-излучению и не вызывают коррозии алюминиевых корпусов. Для быстрой сборки на конвейере подходят анаэробные клеи Loctite 326, отверждаемые за 30 секунд под УФ-лампой мощностью 300 мВт/см².
При выборе клеевого состава критически важны совместимость с материалами корпуса (полипропилен, АБС-пластик, алюминий) и оптики (поликарбонат, стекло), а также устойчивость к агрессивным средам: дорожным реагентам (хлориды натрия и кальция), топливным парам и моющим средствам с pH 9–11. Для фар с лазерными модулями требуются термостойкие эпоксидные компаунды (например, Master Bond EP42HT-2), выдерживающие кратковременный нагрев до +250°C без деградации оптических свойств. В условиях серийного производства оптимальны двухкомпонентные системы с временем открытой выдержки 5–10 минут и полным отверждением за 24 часа при +23°C.
Сравнение термопластов и реактопластов в производстве оптических элементов
Термопласты и реактопласты – два принципиально разных класса полимеров, применяемых в производстве автомобильных фар. Ключевое отличие заключается в поведении при нагреве: термопласты размягчаются и могут перерабатываться многократно, реактопласты – необратимо отверждаются после формования. Для оптических элементов это определяет не только технологические возможности, но и эксплуатационные характеристики.
Термопласты, такие как поликарбонат (PC) и полиметилметакрилат (PMMA), доминируют в серийном производстве благодаря высокой прозрачности (светопропускание до 92% для PMMA) и ударопрочности (PC выдерживает удар до 800 Дж/м). Их перерабатывают литьем под давлением, что позволяет получать сложные геометрии с минимальными допусками. Однако термопласты склонны к деградации под УФ-излучением: без стабилизаторов PMMA мутнеет через 2–3 года, PC желтеет. Решение – нанесение защитных покрытий (например, кремнийорганических) или добавление УФ-стабилизаторов (бензотриазолы, HALS).
Реактопласты, включая полидиаллилфталат (PDAP) и эпоксидные смолы, используют реже из-за сложности переработки. Их преимущества – термостойкость до 200°C (против 120–140°C у PC) и стабильность размеров при нагреве. Оптические элементы из реактопластов не деформируются при работе ксеноновых ламп (температура колбы до 180°C), что критично для рефлекторов и линз премиальных фар. Однако реактопласты хрупкие: ударная вязкость PDAP – 15–20 кДж/м², что в 5–10 раз ниже, чем у PC. Производство требует прессования или литья под низким давлением, что увеличивает цикл изготовления до 10–15 минут на деталь.
Сравнительные характеристики материалов для оптических элементов:
- Светопропускание: PMMA (92%) > PC (88–90%) > PDAP (85–87%).
- Термостойкость: Эпоксидные смолы (200°C) > PDAP (180°C) > PC (140°C) > PMMA (90°C).
- Ударопрочность: PC (800 Дж/м) > PMMA (20 Дж/м) > PDAP (15 кДж/м²).
- Стоимость сырья: PMMA (1,2–1,5 €/кг) < PC (2,5–3 €/кг) < PDAP (4–6 €/кг).
- Цикл переработки: Термопласты (30–60 сек) < реактопласты (10–15 мин).
Выбор материала зависит от требований к фаре. Для массового сегмента (галогенные лампы, светодиоды до 50 Вт) оптимальны термопласты: PMMA для линз (дешевле, лучше прозрачность), PC для корпусов (ударопрочность). В премиальных моделях с ксеноном или лазерами применяют реактопласты для рефлекторов и вторичных оптических элементов, где критична термостойкость. Гибридные решения – например, PC с УФ-защитным покрытием для линз и PDAP для рефлекторов – позволяют балансировать стоимость и долговечность.
Перспективы развития связаны с модификацией термопластов. Добавление наночастиц диоксида кремния в PC повышает термостойкость до 160°C и снижает коэффициент теплового расширения на 30%. Для реактопластов разрабатывают быстрозатвердевающие композиции на основе винилэфирных смол, сокращающие цикл формования до 5 минут. Однако пока термопласты остаются безальтернативным выбором для 90% оптических элементов благодаря технологичности и экономической эффективности.