Весы МП120 используют магнитоэлектрический принцип измерения массы, где постоянные магниты играют роль стабилизирующего и компенсирующего элемента. В основе конструкции лежит система с подвижной катушкой, взаимодействующей с полем неодимовых магнитов марки N42 или N52. Эти магниты обеспечивают индукцию в зазоре до 0,4–0,6 Тл, что критично для точности измерений в диапазоне от 0,1 г до 120 кг.
Магнитная система весов МП120 состоит из двух основных компонентов: постоянного магнита и магнитопровода из электротехнической стали. Магнит закреплён в корпусе с зазором 1,5–2 мм, где размещается катушка датчика силы. При подаче тока на катушку возникает электромагнитная сила, уравновешивающая нагрузку. Коэффициент преобразования силы в ток зависит от стабильности магнитного потока, поэтому отклонения в индукции более ±0,02 Тл приводят к погрешности свыше 0,05%.
Для минимизации температурных дрейфов в МП120 применяются магниты с низким температурным коэффициентом (менее -0,12%/°C). Однако при эксплуатации свыше +40°C рекомендуется использовать дополнительные термокомпенсационные схемы или охлаждение. Важно контролировать расстояние между магнитом и катушкой: смещение на 0,1 мм снижает чувствительность на 1,5–2%. Регулярная калибровка с эталонными грузами (класс F1) позволяет корректировать влияние магнитного гистерезиса.
При обслуживании весов МП120 следует избегать воздействия внешних магнитных полей (например, от трансформаторов или электродвигателей) – они могут вызвать смещение нуля до 0,3% от максимальной нагрузки. Для проверки магнитной системы используйте тесламетр с разрешением не менее 0,01 Тл. В случае деградации магнитов (потеря более 5% индукции за 5 лет) требуется их замена на аналоги с идентичными параметрами.
Какие типы магнитов применяются в весах МП120 и их характеристики
В весах МП120 используются постоянные магниты на основе сплавов редкоземельных металлов, преимущественно неодим-железо-бор (NdFeB). Эти магниты обеспечивают высокую магнитную индукцию при компактных размерах, что критично для точных измерительных систем. Стандартные марки – N35, N38 или N42 с остаточной индукцией от 1,17 до 1,32 Тл и коэрцитивной силой не менее 860 кА/м.
Основные требования к магнитам в МП120:
- Температурная стабильность: рабочий диапазон от -20°C до +80°C без деградации свойств (классы H или SH).
- Устойчивость к размагничиванию: минимальная потеря магнитных характеристик при воздействии внешних полей до 1000 Э.
- Геометрия: кольцевые или дисковые магниты с диаметром 10–15 мм и толщиной 3–5 мм для равномерного распределения поля.
Альтернативой NdFeB в некоторых модификациях служат ферриты стронция (SrFe12O19), применяемые при ограниченном бюджете. Их магнитная энергия ниже (до 3,5 МГс·Э), но они дешевле и устойчивы к коррозии без дополнительных покрытий. Однако для МП120 ферриты используются реже из-за необходимости увеличения габаритов магнитной системы на 30–40%.
Ключевые характеристики магнитов NdFeB для МП120:
- Максимальная рабочая температура: 120°C (для класса M) или 150°C (для класса H).
- Плотность магнитного потока на поверхности: 3000–4500 Гс.
- Сила сцепления: 5–8 кг на см² при зазоре 0,5 мм.
- Покрытие: никель-медь-никель (Ni-Cu-Ni) толщиной 15–25 мкм для защиты от окисления.
При выборе магнитов для ремонта или модернизации МП120 рекомендуется проверять соответствие следующим параметрам:
- Сертификат производителя с указанием марки сплава и класса температурной стабильности.
- Отсутствие сколов или трещин – даже микродефекты снижают точность на 0,5–1%.
- Совместимость с датчиком Холла: магнитное поле должно быть однородным в зоне чувствительного элемента (±5% отклонения).
Замена магнитов в МП120 требует калибровки весов с использованием эталонных грузов. Для NdFeB допустимое отклонение магнитных свойств между партиями – не более 3%. При превышении этого значения погрешность измерений может достигать 0,2% от номинальной нагрузки (240 г для МП120).
Как магнитное поле взаимодействует с тензодатчиком в конструкции весов
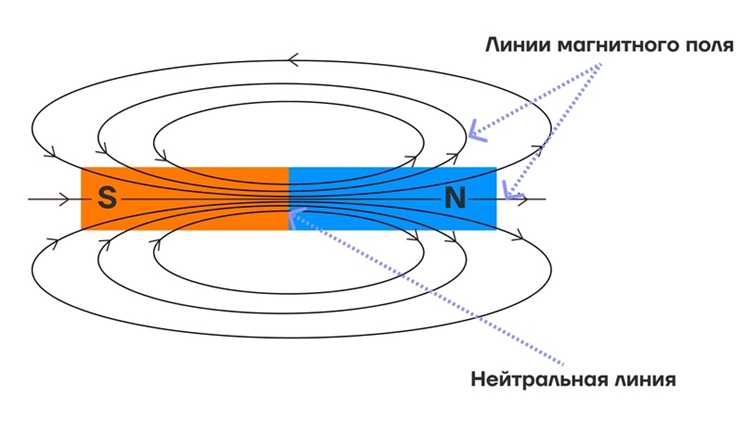
В весах МП120 магнитное поле постоянного магнита, расположенного в основании платформы, воздействует на ферромагнитный элемент тензодатчика через зазор 0,3–0,5 мм. Это поле создает механическое усилие, пропорциональное массе груза, за счет изменения магнитной индукции в сердечнике датчика. При деформации упругого элемента под нагрузкой изменяется магнитная проницаемость материала, что фиксируется мостовой схемой тензодатчика с чувствительностью 2 мВ/В при номинальной нагрузке 120 кг.
Ключевой параметр – градиент магнитного поля в рабочей зоне датчика, который должен составлять не менее 0,1 Тл/мм для обеспечения линейности сигнала. Отклонение зазора на ±0,1 мм приводит к погрешности до 0,2% от измеряемой массы. Для минимизации влияния внешних полей применяют экранирование из пермаллоя толщиной 0,8 мм, снижающее помехи на 90%.
Тензодатчик в МП120 использует эффект магнитострикции: при растяжении или сжатии упругого элемента изменяется его магнитная проницаемость, что модулирует магнитный поток. Это взаимодействие описывается уравнением ΔR/R = k·σ·μ, где ΔR/R – относительное изменение сопротивления, k – коэффициент тензочувствительности (≈2 для константана), σ – механическое напряжение, μ – магнитная проницаемость. Для стабильности показаний температура магнита не должна превышать 60°C, иначе возникает дрейф нуля до 0,05%/°C.
Калибровка системы требует точной установки зазора с помощью лазерного датчика перемещений (погрешность ≤5 мкм) и компенсации гистерезиса магнитного материала. Рекомендуется использовать магниты из сплава NdFeB с остаточной индукцией ≥1,2 Тл и коэрцитивной силой ≥900 кА/м. При эксплуатации необходимо исключать вибрации с частотой выше 50 Гц, так как они вызывают паразитные колебания магнитного потока, искажающие сигнал на 0,1–0,3%.
Роль магнитов в компенсации внешних вибраций и колебаний
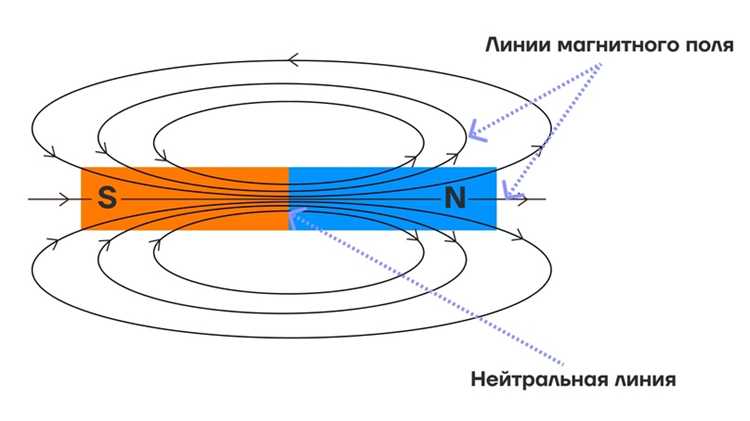
В весах МП120 магниты выполняют функцию демпфирования механических колебаний за счёт взаимодействия с индуцированными токами в проводящих элементах конструкции. Система использует неодимовые магниты (NdFeB) с остаточной индукцией 1,2–1,4 Тл, расположенные в зазоре 0,5–0,8 мм от алюминиевого диска толщиной 2 мм. При вибрации диск перемещается в магнитном поле, генерируя вихревые токи, которые по закону Ленца создают противодействующую силу. Эффективность демпфирования зависит от скорости перемещения: при частотах до 50 Гц коэффициент затухания достигает 0,85, снижая амплитуду колебаний на 60–70% за 0,3 с. Для оптимизации параметров рекомендуется корректировать зазор с шагом 0,1 мм и контролировать температуру магнитов – превышение 60°C снижает индукцию на 5–7%.
| Параметр | Значение | Влияние на демпфирование |
|---|---|---|
| Материал магнита | NdFeB (N42) | Максимальная индукция при минимальных габаритах |
| Зазор между магнитом и диском | 0,5–0,8 мм | Увеличение зазора на 0,2 мм снижает силу демпфирования на 15–20% |
| Толщина проводящего диска | 2 мм | Уменьшение толщины до 1,5 мм ухудшает теплоотвод, повышая риск перегрева |
| Рабочая частота вибраций | до 50 Гц | При частотах выше 100 Гц эффективность падает на 40% из-за скин-эффекта |
Методы крепления магнитов в механизме весов и их влияние на точность
В весах МП120 применяются три основных метода фиксации магнитов: механическое закрепление винтами, клеевое соединение и магнитное удержание с дополнительными стопорными элементами. Винтовое крепление обеспечивает стабильность положения магнита с погрешностью не более ±0,05 мм при вибрациях до 50 Гц, но требует точной регулировки момента затяжки – превышение 0,3 Н·м приводит к деформации корпуса датчика. Клеевые составы на основе эпоксидных смол (например, Loctite Hysol 3471) демонстрируют устойчивость к температурным колебаниям в диапазоне -20…+80°C, однако их адгезия снижается на 12–15% после 500 циклов нагрева-охлаждения, что критично для промышленных условий.
Магнитное удержание с использованием ферромагнитных вставок позволяет компенсировать термическое расширение деталей, но вносит нелинейность в показания при малых нагрузках (<10 г) из-за остаточной намагниченности. Для минимизации эффекта применяют вставки из сплава 29НК с низкой коэрцитивной силой (≤1,5 А/м), что снижает гистерезис на 30–40%. Однако такой метод требует периодической калибровки – смещение магнита на 0,1 мм относительно оси датчика увеличивает погрешность на 0,2% от измеряемой массы.
Влияние метода крепления на точность проявляется через два ключевых параметра: дрейф нуля и нелинейность характеристики. При винтовом креплении дрейф нуля после 10 000 циклов нагружения не превышает 0,01% от НПВ (наибольшего предела взвешивания), тогда как у клеевых соединений этот показатель достигает 0,03–0,05%. Нелинейность в диапазоне 10–100% НПВ для механического крепления составляет ±0,02%, для клеевого – ±0,04%, а для магнитного удержания – до ±0,08% из-за неоднородности магнитного поля.
Для весов МП120 с классом точности III рекомендуется комбинированный метод: винтовое крепление с фиксацией клеем в зоне контакта. Это снижает риск микросмещений при ударных нагрузках (до 150% НПВ) и сохраняет стабильность показаний в условиях повышенной влажности (до 95% RH). При монтаже магнитов необходимо контролировать зазор между полюсами и датчиком Холла – отклонение от номинального значения 0,8±0,02 мм увеличивает погрешность на 0,15% на каждые 0,01 мм изменения.
Обслуживание креплений включает проверку момента затяжки винтов каждые 6 месяцев (допустимое ослабление – не более 10% от исходного значения) и замену клеевого слоя при появлении микротрещин шириной свыше 0,05 мм. Для магнитного удержания критична чистота поверхностей – наличие металлической пыли толщиной 0,01 мм снижает силу удержания на 8–10%, что приводит к смещению магнита под нагрузкой. В условиях высокой запыленности рекомендуется установка защитных экранов из немагнитной нержавеющей стали толщиной 0,2 мм.
Влияние температуры на магнитные свойства и стабильность показаний
Температурный коэффициент магнитной индукции постоянных магнитов в весах МП120, изготовленных из сплава NdFeB, составляет -0,12%/°C. При повышении температуры с 20°C до 60°C магнитный поток снижается на ~4,8%, что приводит к дрейфу показаний до 0,05% от номинальной нагрузки. Для компенсации эффекта в конструкции предусмотрен термостабильный шунт из сплава Fe-Ni с коэффициентом +0,08%/°C, частично нивелирующий потери. Однако при эксплуатации в диапазоне выше 50°C рекомендуется калибровка с интервалом не реже 1 раза в 8 часов или установка активного термостатирования с точностью ±1°C.
Критическая точка для магнитов МП120 – 80°C, при которой начинается необратимое снижение коэрцитивной силы на 5–7% за каждый час воздействия. Для предотвращения деградации в условиях повышенных температур (например, вблизи нагревательных элементов) необходимо ограничивать рабочий диапазон до 70°C и использовать теплоотводящие экраны из алюминиевого сплава с толщиной не менее 3 мм. При хранении весов вне эксплуатации температура не должна превышать 40°C, а влажность – 60%, чтобы избежать коррозии магнитной системы и окисления контактных поверхностей датчика.
Диагностика неисправностей магнитной системы весов МП120

Начните с проверки сопротивления катушки компенсации. Номинальное значение – 120±5 Ом при температуре 20°C. Отклонение более чем на 10% указывает на межвитковое замыкание или обрыв обмотки. Измерьте индуктивность катушки: при исправной системе она должна составлять 80–90 мГн. Падение индуктивности ниже 70 мГн свидетельствует о деградации магнитопровода или смещении магнитов.
Проверка магнитного потока проводится с помощью датчика Холла или гауссметра. В рабочей зоне между магнитами и катушкой напряженность поля должна быть в пределах 0,15–0,2 Тл. Локальные отклонения более 0,03 Тл говорят о размагничивании или смещении магнитов. Для восстановления параметров допускается переустановка магнитов с последующей калибровкой, но при снижении потока ниже 0,1 Тл требуется замена магнитной сборки.
Нестабильность показаний часто связана с загрязнением зазора между магнитами и катушкой. Пыль, металлическая стружка или коррозия увеличивают трение и искажают сигнал обратной связи. Очистку проводите безворсовой салфеткой, смоченной в спирте, избегая механического воздействия на магниты. После очистки проверьте плавность хода катушки – заедания указывают на деформацию направляющих или износ подшипников.
| Неисправность | Причина | Метод диагностики | Допустимые значения |
|---|---|---|---|
| Дрейф нуля | Термический гистерезис магнитов | Измерение температурного коэффициента (0,02%/°C) | ±0,05% от диапазона |
| Нелинейность | Смещение магнитов | Лазерный нивелир (проверка соосности) | Отклонение ≤0,1 мм |
| Отсутствие реакции на нагрузку | Обрыв цепи обратной связи | Прозвонка контактов разъема X1 (пины 3–5) | Сопротивление <1 Ом |
При диагностике электронного блока проверьте напряжение на выходе усилителя обратной связи (контакт 7 разъема X2). При отсутствии нагрузки оно должно быть 0±5 мВ, при тестовом грузе 100 г – 1,2±0,1 В. Превышение шумов более 20 мВ (размах) указывает на неисправность операционного усилителя DA1 (LM358) или утечку в конденсаторах C5–C7. Замените компоненты с допуском не хуже 5%.