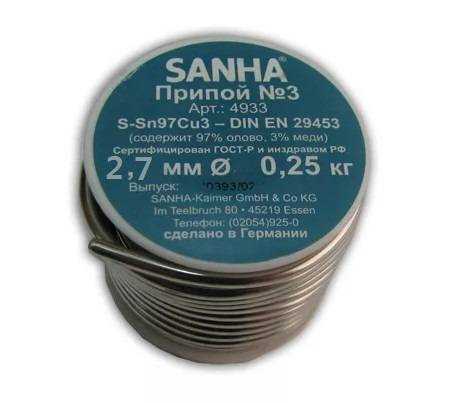
Для пайки проводов сечением 0,5–2,5 мм² рекомендуется припой диаметром 1,0–1,5 мм. При работе с толстыми проводами (от 4 мм²) или массивными контактами (например, клеммы аккумуляторов) лучше использовать припой 2,0–3,0 мм. Важно учитывать, что толстый припой требует более мощного паяльника (от 60 Вт) и дольше плавится, что может привести к перегреву деталей.
Состав припоя также определяет выбор диаметра. Бессвинцовые припои (например, Sn96.5Ag3Cu0.5) имеют более высокую температуру плавления (217–220°C) и хуже растекаются, поэтому для них часто выбирают диаметр на 0,2–0,3 мм меньше, чем для свинцовых (Sn60Pb40, 183–188°C). Это компенсирует меньшую текучесть и снижает риск образования «холодных» паек.
При пайке SMD-компонентов с шагом 0,5 мм и менее используйте припой 0,3–0,5 мм в сочетании с флюсом высокой активности (например, RMA-223). Для ручной пайки THT-компонентов (резисторы, конденсаторы) оптимален диаметр 0,8–1,0 мм – он обеспечивает баланс между скоростью нанесения и контролем количества припоя.
Перед выбором диаметра проверьте мощность паяльника и тип жала. Для тонких припоев (<0,5 мм) подходят жала конической или игольчатой формы с диаметром наконечника 0,2–0,5 мм. Для припоев толще 1,5 мм используйте жала долотом или скошенные с площадкой не менее 2 мм, чтобы обеспечить равномерный прогрев.
Какие диаметры припоя существуют и для каких задач они подходят
Для пайки толстых проводов (1–2,5 мм²), крупных контактов реле или силовых разъемов используют припой 1,5–2 мм. Он позволяет быстро заполнять зазоры между массивными деталями, сокращая время нагрева и снижая термическую нагрузку на компоненты. При работе с таким диаметром рекомендуется паяльник мощностью 60–100 Вт или паяльная станция с регулировкой температуры.
Припой 2,5–3 мм предназначен для промышленной пайки: соединения шин заземления, кабелей сечением от 4 мм², металлических конструкций и трубопроводов. Из-за высокой теплоемкости таких соединений требуется предварительный подогрев деталей до 150–200°C и использование мощных паяльных инструментов (150 Вт и выше). Для этих задач часто применяют припои с повышенным содержанием серебра (например, ПСр-2,5) для улучшения механической прочности.
Выбор диаметра также зависит от типа припоя: бессвинцовые сплавы (Sn-Ag-Cu) обычно выпускают в более тонких диаметрах (0,25–1,5 мм) из-за их худшей растекаемости по сравнению с оловянно-свинцовыми. Для пайки алюминия или нержавеющей стали используют специализированные припои диаметром 1,5–2,5 мм с флюсовым сердечником, содержащим активные добавки (например, цинк или кадмий), которые разрушают оксидную пленку.
Как соотнести толщину припоя с шириной паяемых контактов
Диаметр припоя напрямую влияет на качество пайки: слишком тонкий не обеспечит нужного объема расплава, а чрезмерно толстый усложнит контроль за растеканием. Для контактов шириной до 0,5 мм оптимален припой диаметром 0,3–0,5 мм. При ширине 0,5–1,5 мм используйте 0,5–0,8 мм. Контакты от 1,5 до 3 мм требуют припоя 0,8–1,2 мм. Эти соотношения минимизируют риск образования перемычек или недостаточного заполнения зазора.
- Штыревые разъемы (DIP, клеммы): при ширине контакта 1–2 мм – 0,8–1 мм припоя.
- Печатные дорожки толщиной 0,2–0,3 мм: 0,3–0,4 мм припоя.
- Мощные компоненты (силовые транзисторы, диоды): 1–1,5 мм припоя для контактов шириной 3–5 мм.
При пайке проводов сечением 0,12–0,35 мм² используйте припой 0,5–0,7 мм. Для проводов 0,5–1 мм² – 0,8–1 мм. Если диаметр провода превышает 1,5 мм², берите припой 1,2–1,5 мм. Важно: толщина припоя не должна превышать 70% ширины контакта, иначе возрастает риск холодной пайки из-за неравномерного прогрева.
Для пайки в труднодоступных местах (например, под микросхемами) выбирайте припой на 0,1–0,2 мм тоньше рекомендованного. Это компенсирует ограниченный доступ жала паяльника и предотвращает избыточное растекание. При работе с термочувствительными компонентами (например, светодиодами) используйте припой минимально допустимого диаметра, чтобы сократить время воздействия высокой температуры.
Проверяйте результат визуально: правильно подобранный припой образует гладкий мениск с углом смачивания 15–45°. Если припой собирается в шарики или не заполняет зазор – уменьшите диаметр. Если образуются перемычки – увеличьте. Для точной калибровки используйте штангенциркуль или микрометр: измеряйте ширину контакта и подбирайте припой с шагом 0,1 мм.
Влияние диаметра припоя на скорость и качество пайки
Какой припой выбрать для мелких деталей и микросхем
Для пайки микросхем и мелких SMD-компонентов оптимален припой диаметром 0,3–0,5 мм с содержанием олова 60–63% и свинца 37–40% (марка ПОС-61). Тонкий диаметр позволяет дозировать материал точечно, избегая перегрева контактных площадок и замыканий. Температура плавления такого сплава – 183–190°C, что снижает риск термического повреждения чипов. Альтернатива – бессвинцовые припои на основе олова с добавками серебра (Sn96.5Ag3Cu0.5), но их температура плавления выше (217–220°C), что требует более мощного паяльника с точной регулировкой.
При работе с микросхемами в корпусах QFN или DFN избегайте припоев с высоким содержанием сурьмы (более 0,5%) – они увеличивают хрупкость соединения. Вместо этого выбирайте сплавы с добавками висмута (Sn42Bi58, температура плавления 138°C) для низкотемпературной пайки, но учитывайте их пониженную механическую прочность. Для критичных приложений (авиация, медицинская техника) применяйте припои с серебром (Sn96.5Ag3.5), несмотря на более высокую стоимость.
Флюс в припое для мелких деталей должен быть слабоактивированным (RMA) или безотмывочным (No-Clean), чтобы не оставлять коррозионно-активных остатков. При пайке микросхем с шагом 0,4 мм и менее используйте припой с флюсом на основе канифоли (например, Multicore 362), который не требует дополнительной очистки. Для автоматической пайки волной или оплавлением подходят припои в виде проволоки 0,5 мм с флюсом, соответствующим стандарту J-STD-004 (класс L0 или L1).
Ошибки при выборе слишком толстого или тонкого припоя
Несоответствие диаметра припоя мощности паяльника приводит к перегреву или недостаточному прогреву зоны пайки. При использовании толстого припоя (1,5 мм) с жалом 2 мм и мощностью паяльника 25 Вт время нагрева увеличивается до 8–10 секунд, что вызывает окисление флюса и образование холодных паек. В таблице ниже приведены рекомендуемые сочетания диаметров припоя и параметров паяльника:
| Диаметр припоя, мм | Мощность паяльника, Вт | Диаметр жала, мм | Типовые задачи |
|---|---|---|---|
| 0,3–0,5 | 15–30 | 1,0–1,5 | SMD-компоненты, тонкие провода |
| 0,6–0,8 | 40–60 | 2,0–2,5 | Разъемы, силовые провода |
| 1,0–1,5 | 80–100 | 3,0–4,0 | Земляные шины, крупные контакты |
Толстый припой увеличивает расход материала и стоимость пайки. При диаметре 1,2 мм на 100 соединений уходит 12–15 г припоя, тогда как при 0,5 мм – всего 3–4 г. Для серийного производства разница в затратах может достигать 30–40% на партию. Кроме того, избыток припоя требует дополнительной обработки – удаления наплывов, что увеличивает трудоемкость на 15–20%.
Практические рекомендации по хранению и использованию припоя разного диаметра
- Перед пайкой очищайте поверхность припоя от оксидной пленки мелкозернистой наждачной бумагой (P600–P1000) или специальным флюсом.
- Для микросхем и SMD-компонентов применяйте припой 0,3–0,5 мм – он позволяет точно контролировать количество расплава.
- При пайке толстых проводов (сечение от 2,5 мм²) используйте припой 1,2–2 мм: он быстрее плавится и заполняет зазоры без перегрева.
- Не смешивайте припои разных диаметров в одном рабочем пространстве – это усложняет выбор нужного в процессе работы.
- После использования обрезайте окисленные концы припоя кусачками – это продлевает срок службы оставшегося материала.