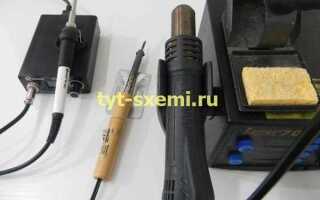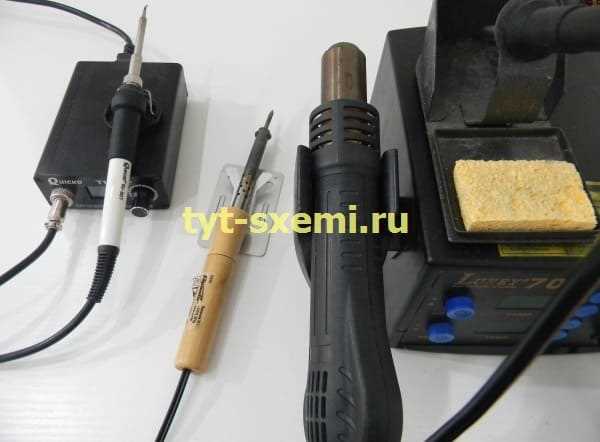
Мощность паяльника напрямую влияет на скорость нагрева, стабильность температуры и возможность работы с материалами разной теплоёмкости. Для пайки мелких электронных компонентов (резисторы, конденсаторы, SMD-элементы) оптимальный диапазон – 20–40 Вт. Паяльники такой мощности быстро выходят на рабочую температуру (250–350°C) и не перегревают чувствительные детали. Пример: паяльник на 25 Вт подойдёт для ремонта плат с микросхемами в корпусах TQFP или SOIC, где требуется точность.
Для пайки проводов сечением 0,5–2,5 мм² или крупных контактов (например, клемм автомобильной проводки) потребуется 40–80 Вт. Такие паяльники справляются с теплоотводом массивных деталей и обеспечивают надёжное соединение без длительного прогрева. При работе с проводами толще 4 мм² или металлическими шинами мощность должна быть не менее 100 Вт, иначе припой не успеет растечься, а соединение получится холодным.
Для пайки радиаторов, корпусов или деталей из стали, латуни и меди нужны паяльники 100–200 Вт. Например, при монтаже медных труб в системах отопления используют паяльники на 150–200 Вт с широким жалом – они прогревают зону пайки до 400–500°C за 30–60 секунд. Для алюминия и его сплавов мощность должна быть ещё выше (200–300 Вт), так как теплопроводность материала в 4 раза выше, чем у меди.
При выборе мощности учитывайте не только материал, но и условия работы. В неотапливаемом помещении или при сквозняках даже 60-ваттный паяльник может не справиться с задачей – в таких случаях берите модель с запасом мощности на 20–30%. Для точных работ (например, пайка BGA-микросхем) лучше использовать паяльную станцию с регулировкой температуры и мощностью 50–70 Вт, чтобы избежать перегрева.
Какие параметры паяльника влияют на выбор мощности
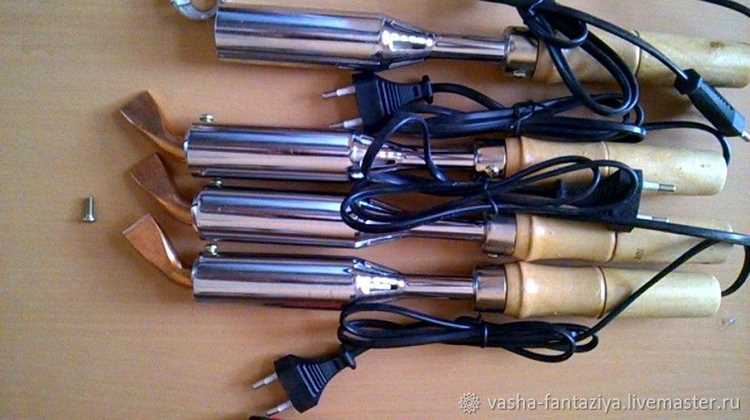
Мощность паяльника напрямую зависит от типа выполняемых работ и характеристик материалов. Для пайки мелких электронных компонентов (резисторы, конденсаторы, SMD-элементы) достаточно инструмента на 15–30 Вт. При работе с проводами сечением 0,5–1,5 мм² или печатными платами толщиной до 1,6 мм оптимальны 40–60 Вт. Для пайки толстых проводов (от 2,5 мм²), крупных контактов реле или разъемов требуется 80–100 Вт, а при работе с массивными металлическими деталями (например, автомобильные кузова) – от 150 Вт и выше.
Температурные режимы и теплоемкость материалов определяют необходимую мощность. Медь и латунь быстро отводят тепло, поэтому для их пайки нужны паяльники с запасом мощности (60–100 Вт), чтобы компенсировать потери. Алюминий требует еще большей мощности (100–200 Вт) из-за высокой теплопроводности и оксидной пленки. Для термочувствительных компонентов (полупроводники, микросхемы) используют паяльники с регулировкой температуры (20–50 Вт) и узкими жалами для точечного нагрева.
- Тип жала: Медные жала быстро окисляются, но лучше передают тепло – для них подходят паяльники с мощностью на 10–20% выше расчетной. Керамические или никелированные жала дольше служат, но требуют точной настройки температуры (рекомендуется использовать с паяльными станциями).
- Тип нагревателя: Керамические нагреватели быстрее выходят на рабочую температуру, но менее устойчивы к перегреву. Спиральные нагреватели надежнее, но медленнее прогреваются – для них мощность должна быть на 15–25% выше, чтобы компенсировать инерционность.
- Напряжение питания: Паяльники на 12–24 В (аккумуляторные или автомобильные) имеют ограниченную мощность (до 60 Вт) и подходят для полевых работ. Сетевые модели (220 В) обеспечивают стабильную мощность от 20 до 300 Вт, но требуют учета длины кабеля (потеря напряжения при длине более 3 м).
Дополнительные факторы, влияющие на выбор мощности: время непрерывной работы, условия окружающей среды и наличие терморегуляции. Для длительной пайки (более 30 минут) выбирайте паяльники с мощностью на 20–30% выше расчетной, чтобы избежать перегрева нагревательного элемента. В холодных помещениях (ниже +10°C) или при работе на сквозняке мощность должна быть увеличена на 15–25%. Паяльные станции с цифровым управлением позволяют точно настраивать температуру, но их мощность (обычно 40–120 Вт) должна соответствовать задаче – например, для пайки BGA-микросхем достаточно 60–80 Вт при температуре 300–350°C.
Мощность паяльника для пайки мелких электронных компонентов
Для ремонта гибких плат и шлейфов с полиимидной основой применяют паяльники 10–18 Вт с регулировкой температуры в диапазоне 250–300°C. Жало должно быть покрыто никелем или железом для предотвращения окисления при длительной работе. При пайке разъемов micro-USB или JST на тонких дорожках мощность свыше 20 Вт вызывает деформацию пластиковых корпусов и отслоение фольгированных проводников.
Как подобрать паяльник для работы с проводами и кабелями
Оптимальная температура жала для оловянно-свинцовых припоев (ПОС-61) – 280–320°C. При пайке алюминиевых проводов требуется 350–400°C и специальный флюс (например, Ф-64). Жало должно быть конусообразным или скошенным для точечного нагрева, а его длина – не менее 30 мм, чтобы не обжигать пальцы при работе в распределительных коробках. Для частой пайки выбирайте керамические нагреватели: они служат дольше нихромовых и быстрее восстанавливают температуру после контакта с металлом.
При пайке экранированных кабелей или коаксиальных проводов используйте паяльник с тонким жалом (диаметр 1–2 мм) и мощностью 30–50 Вт. Это позволит аккуратно припаять оплётку без повреждения внутренней изоляции. Для массовой пайки (например, в автомобильной проводке) подойдёт паяльник с долговечным жалом из никелированной меди и термостабилизацией – он выдерживает длительные нагрузки без перегрева.
Оптимальная мощность для пайки крупных металлических деталей

Пайка массивных металлических элементов требует паяльника с мощностью от 100 до 300 Вт. Нижний порог (100–150 Вт) подходит для деталей толщиной до 5 мм из стали, меди или латуни при условии предварительного прогрева. Для работы с заготовками свыше 10 мм или алюминиевыми сплавами минимальная мощность – 200 Вт, иначе теплоотвод не позволит достичь температуры плавления припоя.
Ключевой фактор – теплоемкость материала. Например, для пайки стального листа 8 мм с площадью контакта 50 см² потребуется паяльник 250 Вт с жалом диаметром 8–10 мм. Медь аналогичной толщины можно паять при 180–200 Вт благодаря высокой теплопроводности. Алюминий же из-за низкой температуры плавления (660°C) и быстрого теплоотвода требует 300 Вт и жала с термостабильным покрытием.
- Сталь: 150–250 Вт (толщина 3–15 мм), припой ПОС-40 или серебросодержащий.
- Медь/латунь: 100–200 Вт (до 10 мм), припой ПОС-61 или медно-фосфорный.
- Алюминий: 250–300 Вт, специализированный флюс (например, Ф-64) и припой на основе цинка.
Температурный режим критичен: для крупных деталей оптимальный диапазон – 350–450°C. Превышение 500°C ведет к окислению припоя и деформации заготовок. Паяльники с регулировкой температуры (например, Hakko FX-951 или Weller WX2) позволяют точно выдерживать параметры. Без терморегуляции мощность свыше 200 Вт требует использования жала с большой теплоемкостью (медное, керамическое).
Техника пайки крупных деталей отличается от работы с мелкими компонентами. Основные этапы:
- Предварительный нагрев заготовки газовой горелкой или строительным феном до 150–200°C (снижает теплоотвод).
- Нанесение флюса на зону пайки (для стали – ортофосфорная кислота, для меди – канифоль).
- Прогрев паяльником до образования «зеркала» припоя (визуальный контроль).
- Введение припоя с последующим равномерным распределением по шву.
- Медленное охлаждение (избегать сквозняков, использовать теплоизоляционные материалы).
Примеры задач и рекомендуемое оборудование:
- Пайка стальных труб диаметром 50 мм – паяльник 200 Вт с жалом-лопаткой 12 мм.
- Соединение алюминиевых профилей толщиной 6 мм – 300 Вт, жало с никелевым покрытием.
- Ремонт медных радиаторов – 150 Вт, тонкое жало для точечного прогрева.
Ошибки при выборе мощности приводят к браку. Недостаточная мощность (менее 100 Вт) вызывает «холодную пайку» – припой не смачивает поверхность, шов получается пористым. Чрезмерная мощность (свыше 350 Вт) провоцирует перегрев, окисление и разрушение структуры металла. Для промышленных задач (например, пайка каркасов) используют паяльные станции с мощностью до 500 Вт и принудительным охлаждением жала.
Паяльники для радиолюбителей: диапазон мощностей и их применение

Для пайки SMD-компонентов (резисторы 0402–0805, микросхемы TQFP) оптимален паяльник мощностью 20–40 Вт с тонким жалом (0,2–0,5 мм) и термостабилизацией. Пример: Hakko FX-888D (30 Вт) или TS100 (65 Вт с регулировкой). Для пайки проводов сечением 0,5–1,5 мм² и разъёмов (Dupont, JST) достаточно 40–60 Вт – такие модели (например, Solomon SL-30) прогревают зону за 2–3 секунды, снижая риск перегрева изоляции. При работе с крупными контактами (клеммы аккумуляторов, силовые разъёмы XT60) требуется 80–100 Вт: паяльник типа Weller WSP80 обеспечивает стабильный теплоподвод даже при пайке массивных деталей.
Для пайки плат с полигонами заземления или металлизированными отверстиями (например, в усилителях мощности) используйте паяльники 60–80 Вт с жалом «лопатка» (4–6 мм) – они компенсируют теплоотвод массивных медных слоёв. При работе с термочувствительными компонентами (полевые транзисторы, кварцевые резонаторы) снижайте мощность до 25–30 Вт и применяйте предварительный прогрев платы до 100–120°C инфракрасным нагревателем. Для точечной пайки (например, ремонт шлейфов) подойдёт импульсный паяльник 100–150 Вт с тонким жалом – он обеспечивает мгновенный нагрев без длительного воздействия на соседние элементы.
Как мощность паяльника связана с температурой нагрева жала
Мощность паяльника напрямую влияет на скорость нагрева и стабильность температуры жала. Приборы до 25 Вт подходят для мелких работ, но их нагревательный элемент не компенсирует теплопотери при пайке массивных деталей – температура жала падает на 50–100°C уже через 10–15 секунд контакта с платой. Для сравнения: паяльник на 60 Вт восстанавливает температуру в 2–3 раза быстрее, удерживая разброс в пределах ±15°C при пайке контактов сечением до 1,5 мм².
Температурная стабильность зависит не только от мощности, но и от теплоемкости жала. Медные жала диаметром 3 мм в паяльниках на 40 Вт прогреваются до 300°C за 40–50 секунд, но при пайке крупных земляных полигонов теряют до 80°C. В то же время керамические нагреватели в моделях на 80–100 Вт поддерживают заданную температуру с отклонением не более 5°C даже при длительном контакте с массивными деталями.
Для пайки SMD-компонентов оптимальна мощность 30–50 Вт. Жала диаметром 0,5–1 мм в таких паяльниках нагреваются до 350°C за 20–30 секунд, но при работе с чипами в корпусах QFN или BGA требуется термостабильность – здесь лучше использовать станции с обратной связью, где мощность 60–80 Вт компенсирует теплоотвод через медные полигоны платы.
При пайке проводов сечением 2,5 мм² и выше мощность менее 60 Вт приводит к перегреву изоляции из-за длительного контакта. Например, паяльник на 100 Вт прогревает соединение за 3–5 секунд, тогда как 30-ваттный инструмент требует 15–20 секунд, увеличивая риск повреждения ПВХ-оболочки. Для алюминиевых проводов минимальная мощность – 150 Вт, так как теплопроводность материала в 1,5 раза выше меди.
Температура жала нелинейно зависит от мощности. При увеличении мощности с 20 до 40 Вт температура растет на 30–40%, но дальнейший рост до 80 Вт дает прирост всего на 10–15%. Это связано с потерями на излучение и конвекцию: при 400°C паяльник на 60 Вт теряет до 12 Вт тепла в окружающую среду, а на 100 Вт – уже 25 Вт.
Для бессвинцовых припоев (Sn-Ag-Cu) требуется температура 350–400°C. Паяльники мощностью 25–40 Вт не обеспечивают достаточный тепловой запас – при контакте с платой температура падает ниже 300°C, что приводит к холодным пайкам. Модели на 70–90 Вт с терморегуляцией поддерживают заданный режим даже при пайке многослойных плат с толстыми медными слоями.
При выборе мощности учитывайте теплоотвод через жало. Например, конические жала диаметром 1 мм в паяльниках на 30 Вт теряют температуру быстрее, чем долотообразные 2,4 мм в моделях на 50 Вт. Для точечной пайки микросхем используйте жала с низкой теплоемкостью (0,3–0,5 мм) и мощность 20–30 Вт, а для распайки разъемов – широкие жала (3–4 мм) и 80–120 Вт.
В паяльных станциях с цифровым управлением мощность влияет на скорость выхода на режим. Станции на 150 Вт достигают 350°C за 8–10 секунд, тогда как 60-ваттные – за 25–30 секунд. Однако высокая мощность без термостабилизации приводит к перегреву жала: при 450°C медь окисляется в 3 раза быстрее, чем при 350°C, сокращая срок службы жала до 2–3 недель активного использования.
Когда стоит выбирать паяльную станцию вместо обычного паяльника
Паяльная станция оправдана, если работа требует стабильной температуры в диапазоне 150–450°C с точностью ±2°C. Это критично при пайке SMD-компонентов (например, резисторов 0402 или микросхем BGA), где перегрев на 10°C может повредить чип. Станции с цифровым управлением (Hakko FX-951, Weller WX2) поддерживают заданные параметры автоматически, в отличие от обычных паяльников, где температура зависит от теплоотвода и колеблется на 20–30°C. Для ремонта плат с полиимидными масками или пайки термочувствительных датчиков (DS18B20) станция – единственный инструмент, гарантирующий повторяемость результата.
| Задача | Требуемая мощность станции | Температурный режим | Пример оборудования |
|---|---|---|---|
| Пайка SMD 0603–0805 | 40–60 Вт | 280–320°C | JBC CD-1BQF |
| Ремонт ноутбучных плат | 70–100 Вт | 350–400°C (короткие импульсы) | Metcal MX-5200 |
| Пайка толстых проводов (4–6 мм²) | 80–120 Вт | 380–420°C | Weller WXMP |
Станция необходима при частой смене жал (керамические для микросхем, конические для мелких деталей) или работе с бессвинцовыми припоями (Sn96.5Ag3Cu0.5), требующими температуры на 20–30°C выше стандартных 60/40. Встроенный блок питания с гальванической развязкой (до 1 кВ) защищает чувствительную электронику от статического электричества, что невозможно в бюджетных паяльниках.
Типичные ошибки при выборе мощности паяльника и как их избежать

Первая и самая распространённая ошибка – покупка паяльника с универсальной мощностью «на все случаи». Например, 60-ваттный паяльник часто рекламируют как подходящий для большинства задач, но на практике он перегревает мелкие SMD-компоненты (резисторы 0402, микросхемы QFN) и не справляется с массивными заземляющими площадками на печатных платах толщиной 2 мм. Для пайки SMD достаточно 20–30 Вт, а для толстых проводов или радиаторов – 80–100 Вт. Универсальность здесь – миф.
Вторая ошибка – игнорирование теплоёмкости объекта пайки. Паяльник на 40 Вт быстро нагреет тонкий провод, но при попытке припаять его к латунному корпусу мощности не хватит: металл отведёт тепло, и температура жала упадёт ниже 250°C, что приведёт к «холодной пайке». Для таких задач нужен паяльник с термостабилизацией или мощностью от 60 Вт, а лучше – паяльная станция с обратной связью, поддерживающая температуру в диапазоне ±5°C.
- Использование слишком мощного паяльника для тонких работ:
- Жало перегревает дорожки на плате, вызывая отслоение фольги.
- Расплавленный припой растекается за пределы контактной площадки, создавая короткие замыкания.
- Пример: паяльник на 80 Вт для пайки микросхем TQFP-100 – гарантированный брак.
- Недооценка времени нагрева:
Паяльник на 25 Вт прогреет контакт за 3–5 секунд, а 100-ваттный – за 1–2 секунды. Казалось бы, разница невелика, но при массовой пайке (например, 500 контактов) экономия времени критична. Однако для точных работ (BGA, FPGA) быстрый нагрев увеличивает риск термического шока компонента.
Третья ошибка – выбор паяльника без учёта типа жала. Медные жала требуют большей мощности для компенсации теплопотерь при заточке, а необгораемые (с никелевым покрытием) работают эффективнее при меньшей мощности. Например, паяльник на 30 Вт с необгораемым жалом диаметром 1 мм справится с пайкой SMD лучше, чем 60-ваттный с медным жалом 3 мм. Всегда проверяйте рекомендации производителя по сочетанию мощности и типа жала.
Последняя ошибка – пренебрежение регулировкой температуры. Даже правильно выбранный по мощности паяльник без термостабилизации перегреется на холостом ходу (например, 40-ваттный паяльник может разогреться до 450°C вместо нужных 300°C). Это приводит к окислению жала, испарению флюса и повреждению компонентов. Решение: использовать паяльные станции с PID-регуляторами (например, Hakko FX-951) или хотя бы простые модели с механическим термостатом (например, Solomon SR-976).