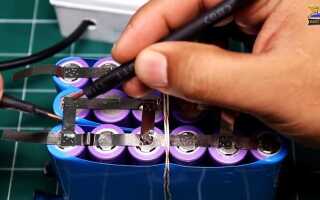
Литий-ионные аккумуляторы (Li-ion) – основа современных портативных устройств, электротранспорта и систем резервного питания. Их сборка в домашних условиях требует точного соблюдения технологии, так как ошибки приводят к возгоранию, потере емкости или выходу из строя. Для работы понадобятся элементы формата 18650 (например, Samsung 25R или LG HG2 с номинальной емкостью 2500–3000 мАч), плата защиты (BMS) с поддержкой балансировки, никелевая лента толщиной 0,1–0,15 мм и точечная сварка с током не менее 200 А.
Перед сборкой проверьте напряжение каждого элемента мультиметром: оно должно быть в диапазоне 3,6–3,7 В. Элементы с разницей более 0,05 В отбраковываются – их использование нарушит балансировку и сократит срок службы батареи. Для последовательного соединения (например, 3S – 11,1 В) потребуется BMS с защитой от перезаряда (>4,2 В на ячейку) и глубокого разряда (<2,5 В). Параллельное соединение (например, 2P) увеличивает емкость, но требует идентичных элементов по внутреннему сопротивлению (измеряется ESR-метром).
Первый цикл зарядки проводите под контролем: ток не должен превышать 0,5C (для 2500 мАч – 1,25 А). Используйте зарядное устройство с функцией балансировки (например, iMax B6). После полной зарядки дайте батарее «отдохнуть» 1 час, затем разрядите до 3,0 В на ячейку. Повторите цикл 2–3 раза для стабилизации емкости. Храните готовый аккумулятор при 40–60% заряда и температуре 10–25 °C – это продлит срок службы до 500–800 циклов.
Выбор и проверка компонентов для сборки аккумулятора
Первоочередная задача – подбор ячеек. Для литий-ионных аккумуляторов используют элементы типов 18650, 21700 или призматические ячейки. Ключевые параметры: номинальное напряжение (3,6–3,7 В), ёмкость (от 2000 до 5000 мА·ч для 18650), внутреннее сопротивление (менее 50 мОм для новых ячеек) и циклический ресурс (500–1000 циклов). Избегайте элементов с датой производства старше 1 года – даже при хранении в оптимальных условиях (15–20°C, 40–60% влажности) они теряют до 3% ёмкости в год.
Проверка ячеек начинается с визуального осмотра. Отбраковывайте элементы с вздутыми корпусами, следами коррозии на контактах или механическими повреждениями. Далее – измерение напряжения мультиметром: рабочий диапазон – 2,5–4,2 В. Ячейки ниже 2,5 В требуют восстановления малым током (0,1C) или утилизации. Для точной оценки ёмкости используйте тестеры типа LiitoKala Lii-500 или Opus BT-C3100. Погрешность измерений не должна превышать 5%.
- Контроллер BMS (Battery Management System) – критический компонент. Выбирайте платы с балансировкой ячеек (ток от 50 мА), защитой от перезаряда (4,25 В ±0,05 В), глубокого разряда (2,5 В ±0,1 В) и короткого замыкания. Для сборок на 13S (48 В) подойдут модели типа Daly 13S 48V 60A или JK BMS. Убедитесь, что токовая нагрузка BMS превышает максимальный ток разряда аккумулятора на 20–30%.
- Термодатчики (NTC 10 кОм) обязательны для мониторинга температуры. Размещайте их на поверхности ячеек с наибольшей тепловой нагрузкой (обычно центральные элементы). Порог срабатывания защиты – 60°C для большинства BMS.
- Соединительные провода – сечение рассчитывайте по току: 1 мм² на 10 А (для меди). Для сборок свыше 30 А используйте шины из никелевой ленты толщиной 0,15–0,2 мм. Паяйте контакты припоем с низкой температурой плавления (Sn42Bi58, 138°C) или применяйте точечную сварку.
Никелевая лента для соединения ячеек должна выдерживать токовые нагрузки. Стандартные параметры: ширина 8–10 мм, толщина 0,1–0,2 мм, длина зависит от компоновки. Проверяйте ленту на отсутствие микротрещин и окисления – даже 5% потери сечения увеличивают сопротивление на 20%. Для пайки используйте флюс без кислоты (например, ФКЭт) и паяльник мощностью 60–80 Вт. Время контакта с жалом – не более 3 секунд, чтобы избежать перегрева ячеек.
Корпус аккумулятора должен обеспечивать механическую защиту и вентиляцию. Материалы: ABS-пластик (толщина 2–3 мм) или алюминиевый профиль. Вентиляционные отверстия диаметром 5–8 мм располагайте в верхней части корпуса для отвода газов при аварийном разогреве. Расстояние между ячейками – не менее 2 мм для естественной конвекции. Изоляционные материалы: стеклоткань или полиимидная плёнка (толщина 0,05–0,1 мм) для предотвращения коротких замыканий.
Перед сборкой проведите тест на саморазряд. Зарядите ячейки до 3,8 В и оставьте на 72 часа при температуре 25°C. Допустимое падение напряжения – не более 0,02 В. Элементы с саморазрядом выше 0,05 В в сутки отбраковывайте. Для проверки внутреннего сопротивления используйте метод нагрузки: подключите резистор 1 Ом на 1 секунду и замерьте падение напряжения. Рассчитайте сопротивление по формуле R = (U1 — U2) / I, где U1 – напряжение без нагрузки, U2 – под нагрузкой, I – ток (примерно 3,8 А для 18650).
Финальный этап – калибровка BMS. Подключите аккумулятор к зарядному устройству с ограничением тока (0,5C) и напряжением 4,2 В на ячейку. Проверьте срабатывание балансировки при достижении 4,18 В на любой из ячеек. Отключите зарядку и подключите нагрузку (например, резистор 10 Ом). Убедитесь, что BMS отключает аккумулятор при падении напряжения ниже 2,5 В на ячейку. Запишите данные о равномерности заряда и разряда – разброс напряжений между ячейками не должен превышать 0,03 В.
Инструменты и расходные материалы, необходимые для работы

Для сборки литий-ионного аккумулятора потребуется мультиметр с функцией измерения напряжения до 20 В и сопротивления до 200 Ом. Модель с автоматическим выбором диапазона упростит работу, но бюджетные варианты типа DT-830B также подойдут. Проверяйте точность прибора перед использованием – отклонение более 1% исказит результаты.
Паяльная станция с регулировкой температуры от 250 до 350 °C и тонким жалом (0,5–1 мм) необходима для соединения ячеек. Припой – бессвинцовый (Sn96.5Ag3Cu0.5) с флюсом на основе канифоли. Избегайте перегрева ячеек: время пайки не должно превышать 3 секунды на точку.
Никелевая лента толщиной 0,1–0,2 мм и шириной 5–8 мм используется для последовательного и параллельного соединения ячеек. Для аккумуляторов емкостью до 5 А·ч подойдет лента с сечением 0,5 мм², для более мощных – 1 мм². Перед пайкой зачищайте поверхность ленты мелкозернистой наждачной бумагой (P600).
Термоусадочная трубка диаметром 18–25 мм с коэффициентом усадки 2:1 защитит сборку от коротких замыканий. Выбирайте материал с рабочей температурой не ниже 125 °C (полиолефин). Для изоляции отдельных ячеек используйте трубку меньшего диаметра (6–12 мм). Нагревайте строительным феном при 150–180 °C.
Балансировочная плата BMS (Battery Management System) подбирается по количеству ячеек и току нагрузки. Для 3S-сборки (11,1 В) подойдет плата с током 10–20 А, для 4S (14,8 В) – 20–30 А. Убедитесь, что плата поддерживает защиту от перезаряда (4,25 В на ячейку) и глубокого разряда (2,5 В).
Изоляционная лента на основе полиимида (каптон) толщиной 0,05 мм предотвратит контакт между ячейками и металлическими частями корпуса. Альтернатива – стеклотканевая лента с силиконовым клеем. Для фиксации ячеек используйте двухсторонний скотч 3M VHB или аналоги с адгезией не менее 1 кг/см².
Клещи для точечной сварки с током 100–200 А и регулировкой времени импульса (1–10 мс) обеспечат надежное соединение без перегрева. При отсутствии сварочного аппарата допустимо использовать никелевую ленту с предварительно нанесенным припоем, но прочность соединения снизится на 30–40%.
Подготовка рабочего места и меры безопасности при сборке
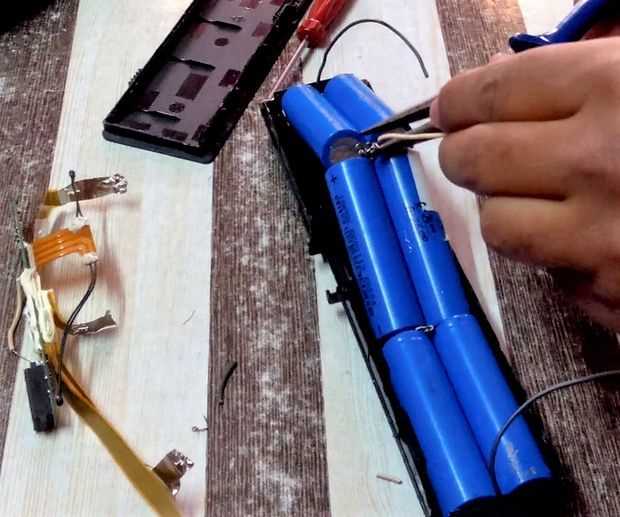
Рабочая зона должна быть изолирована от источников влаги, пыли и статического электричества. Используйте антистатический коврик размером не менее 60×90 см с заземлением через резистор 1 МОм. Температура в помещении – 18–25°C, влажность – не выше 50%. Исключите наличие открытых емкостей с водой, металлических предметов без изоляции и легковоспламеняющихся материалов в радиусе 1,5 м.
Обязателен вытяжной вентилятор с производительностью от 200 м³/ч или работа под вытяжным шкафом. При отсутствии принудительной вентиляции используйте респиратор с фильтром класса P3 для защиты от паров электролита и мелкодисперсной пыли при резке элементов. Наденьте нитриловые перчатки толщиной 0,11–0,13 мм – они устойчивы к органическим растворителям и предотвращают контакт с солями лития.
Инструменты располагайте на диэлектрической подложке: текстолитовая или фторопластовая панель толщиной 5–8 мм. Мультиметр, паяльная станция и термоклеевой пистолет должны быть заземлены через трехпроводную розетку с УЗО на 30 мА. Паяльник – с регулировкой температуры в диапазоне 250–350°C и жалом из никеля или керамики, чтобы избежать загрязнения припоя.
Подготовьте огнетушитель порошкового типа (класс ABC) объемом не менее 2 кг в зоне досягаемости. Рядом разместите емкость с сухим песком (5–10 кг) для локализации возгорания литий-ионных элементов. Запрещается тушить водой или углекислотными огнетушителями – это усилит реакцию. На случай термического разгона держите под рукой термостойкий контейнер из нержавеющей стали с плотной крышкой для экстренной изоляции поврежденного аккумулятора.
Перед началом работ отключите все источники питания, кроме инструментов с автономным питанием. Батареи и элементы питания храните в отдельном металлическом шкафу с замком, оборудованном вентиляционными отверстиями. Используйте пластиковые лотки с ячейками для раздельного размещения анодов, катодов и сепараторов – это предотвратит короткое замыкание при случайном контакте.
На столе закрепите держатель для элементов с магнитной фиксацией или силиконовыми зажимами. Подготовьте измерительные щупы с позолоченными наконечниками (сопротивление контакта <0,1 Ом) и калиброванный тестер внутреннего сопротивления с погрешностью не более 1%. Для контроля температуры используйте инфракрасный термометр с диапазоном измерений от −50 до +500°C и лазерным целеуказателем. Все измерения проводите при отключенном зарядном устройстве и выдержке элементов в течение 10 минут после последней операции.
Последовательность соединения элементов в батарейный блок
Перед началом сборки определите конфигурацию батареи: последовательное (S), параллельное (P) или комбинированное (например, 3S2P) соединение. Для 18650 элементов с номинальным напряжением 3,7 В и емкостью 3000 мАч расчет параметров блока выглядит так: при 3S напряжение составит 11,1 В (3 × 3,7 В), при 2P емкость увеличится до 6000 мАч (2 × 3000 мАч). Используйте никелевую ленту толщиной 0,1–0,15 мм для точечной сварки – пайка вызывает перегрев и деградацию элементов. Минимальная ширина ленты для 18650 – 8 мм при токе до 10 А.
| Количество последовательных групп (S) | Напряжение на выходе (В) | Допустимое отклонение (мВ) |
|---|---|---|
| 2 | 7,4 | ±20 |
| 3 | 11,1 | ±30 |
| 4 | 14,8 | ±40 |
После соединения установите BMS-плату (Battery Management System) с параметрами, соответствующими конфигурации блока. Для 3S2P выбирайте BMS с током не менее 15 А и защитой от перезаряда (>4,25 В на ячейку) и глубокого разряда (<2,5 В). Подключите балансировочные провода к каждой последовательной группе, соблюдая порядок: от минуса первой группы к плюсу последней. Фиксируйте соединения термоусадкой или изолентой на основе полиимида – ПВХ плавится при нагреве элементов.
Установка платы защиты (BMS) и её подключение
Плата BMS (Battery Management System) – ключевой элемент, обеспечивающий балансировку ячеек, защиту от перезаряда (обычно >4,25 В на ячейку), глубокого разряда (<2,5 В) и короткого замыкания. Для литий-ионных аккумуляторов 18650 выбирайте BMS с током не менее 1,5× от максимального рабочего тока сборки. Например, для сборки на 10 А подойдет плата на 15–20 А. Перед установкой проверьте соответствие количества каналов BMS числу последовательно соединённых ячеек (S): 3S – 3 канала, 4S – 4 и т. д.
- Пайка: нагревайте контакты BMS не дольше 3 секунд паяльником 60 Вт, используйте флюс для лития (например, FL-22). Перегрев разрушает защитные компоненты платы.
- Крепление: зафиксируйте BMS на аккумуляторном блоке с помощью двухстороннего скотча или пластиковых стяжек. Вибрация может ослабить контакты.
- Тестирование: после подключения замерьте напряжение на P+ и P- мультиметром – оно должно равняться сумме напряжений всех ячеек. Разница >0,1 В указывает на ошибку в подключении.
Для проверки работы BMS подключите сборку к зарядному устройству с током 0,5–1 А. Плата должна автоматически отключить заряд при достижении 4,2 В на ячейку. Если этого не происходит, отсоедините питание и проверьте балансировочные провода на обрыв или короткое замыкание. При глубоком разряде BMS блокирует разряд до восстановления напряжения на ячейках – используйте лабораторный блок питания с током 0,1 А для «оживления» аккумулятора.
Тестирование собранного аккумулятора перед эксплуатацией

Проведите цикл заряд-разряд с контролем параметров: зарядите аккумулятор до 4,2 В на ячейку током 0,2C, затем разрядите до 3,0 В током 0,5C с фиксацией времени и емкости. Реальная емкость должна составлять не менее 90% от заявленной, а разница между ячейками в сборке – не более 5%. Используйте специализированные тестеры (например, Liitokala Lii-500) или программируемые нагрузки с логгированием данных. При обнаружении неравномерного разряда или резкого падения напряжения под нагрузкой замените проблемные ячейки – эксплуатация с такими дефектами приводит к деградации за 50–100 циклов.
Упаковка и изоляция готовой батареи для долговечной работы

После сборки ячеек в единый блок первым этапом становится термоусадка. Используйте трубку с коэффициентом усадки не менее 3:1 и толщиной стенки 0,3–0,5 мм. Нагревайте строительным феном при температуре 120–150°C, начиная с середины и двигаясь к краям, чтобы избежать образования воздушных карманов. Для батарей с напряжением выше 24 В применяйте двухслойную термоусадку: первый слой – стандартный, второй – с клеевым подслоем для герметизации торцов.
Изоляция контактных площадок требует материалов с диэлектрической прочностью не менее 10 кВ/мм. Полиимидная лента (каптон) толщиной 0,05 мм выдерживает температуры до +260°C и химически инертна к электролиту. Закрепляйте её с нахлёстом 50% на стыках ячеек, избегая натяжения – микротрещины снижают изоляционные свойства. Для дополнительной защиты используйте силиконовые прокладки толщиной 1 мм между контактами и корпусом.
Корпус батареи должен выдерживать механические нагрузки и вибрацию. Алюминиевые кейсы с толщиной стенки 1,5 мм подходят для стационарных сборок, для мобильных устройств используйте композитные материалы (например, углепластик) с плотностью не более 1,6 г/см³. Внутренние перегородки из вспененного полиэтилена толщиной 3 мм предотвращают смещение ячеек при ударах. Крепёжные элементы (винты, заклёпки) располагайте с шагом не более 50 мм для равномерного распределения нагрузки.