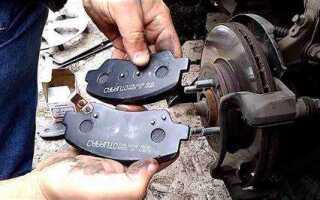
Замена тормозных дисков и колодок – процедура, требующая не только точности, но и правильного подбора расходных материалов. Ошибки в выборе смазок могут привести к скрипам, неравномерному износу, коррозии или даже отказу тормозной системы. В отличие от универсальных составов, специализированные смазки решают конкретные задачи: защищают металлические поверхности от задиров, снижают трение в направляющих, предотвращают прикипание и обеспечивают стабильную работу при высоких температурах.
Для обработки направляющих суппортов используют смазки на основе синтетических масел с добавлением дисульфида молибдена или графита. Примеры: Permatex 24110, Liqui Moly 7585. Эти составы выдерживают температуры до +1200°C, не вымываются водой и не разрушаются под воздействием тормозной жидкости. Наносить их следует тонким слоем на очищенные поверхности направляющих и пыльников, избегая попадания на фрикционные накладки колодок.
Для тыльной стороны колодок и мест контакта с суппортом подходят медьсодержащие пасты, например, ATE Plastilube или Bosch Superfit. Они предотвращают вибрации и скрипы, работают в диапазоне от -40°C до +1100°C и не вызывают коррозии алюминиевых деталей. Пасту наносят точечно на опорные поверхности, избегая избытка, который может привести к выдавливанию и загрязнению дисков.
Для резьбовых соединений (болты крепления суппорта, скобы) применяют высокотемпературные керамические смазки, такие как Loctite C5-A или Molykote 1000. Они обеспечивают стабильный момент затяжки, защищают от прикипания и не теряют свойств при нагреве до +1400°C. Перед нанесением резьбу очищают от старой смазки и ржавчины, затем наносят состав тонким слоем.
Категорически запрещается использовать силиконовые смазки, литол, солидол или графитовые пасты общего назначения. Эти материалы не выдерживают высоких температур, разлагаются под воздействием тормозной жидкости и могут спровоцировать заклинивание суппорта. Также недопустимо наносить смазки на рабочие поверхности дисков и колодок – это снижает эффективность торможения и увеличивает тормозной путь.
Какие части тормозной системы требуют смазки при замене дисков и колодок
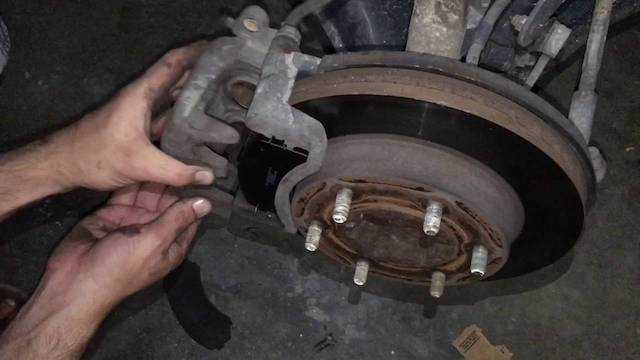
При замене тормозных дисков и колодок смазка необходима для направляющих пальцев суппорта. Эти элементы обеспечивают подвижность суппорта и равномерное прижатие колодок к диску. Используйте высокотемпературные силиконовые или медьсодержащие смазки, например, Permatex 24110 или Liqui Moly 7585, нанося тонкий слой на поверхность пальцев и их резиновые пыльники. Избегайте попадания смазки на тормозные поверхности.
Торцевые поверхности колодок, контактирующие с поршнем суппорта и скобой, требуют обработки противоскрипной пастой. Составы на основе керамики или меди, такие как CRC Brake Quiet или Bosch Superfit, предотвращают вибрации и скрипы. Наносите пасту тонким слоем, избегая избытка, который может привести к загрязнению диска.
Антикоррозийная смазка применяется на посадочных поверхностях тормозного диска и ступицы. Используйте медные аэрозоли, например, Motul Copper Spray, для защиты от прикипания и облегчения последующего демонтажа. Распылите состав на очищенную поверхность ступицы перед установкой нового диска, но не допускайте попадания на рабочую зону диска.
Резиновые уплотнения и пыльники суппорта нуждаются в смазке для сохранения эластичности. Применяйте силиконовые смазки без нефтепродуктов, такие как Dow Corning Molykote 111, чтобы предотвратить растрескивание и высыхание резины. Наносите состав на внутреннюю поверхность пыльников перед установкой направляющих пальцев.
Места контакта скобы суппорта с колодками обрабатываются специальными составами для снижения трения. Используйте графитовые или молибденовые смазки, например, Loctite LB 8009, нанося их точечно на металлические выступы скобы. Это уменьшает износ и обеспечивает плавное перемещение колодок.
Болты крепления суппорта смазываются резьбовым фиксатором средней прочности, например, Loctite 243, для предотвращения самопроизвольного откручивания. Наносите состав на первые несколько витков резьбы, избегая попадания на тормозные механизмы. Это гарантирует надежную фиксацию без риска заклинивания при последующем демонтаже.
Типы смазок для направляющих суппортов и их отличия
Направляющие суппортов требуют смазок с высокой термостойкостью и устойчивостью к агрессивным средам. Основные типы делятся на три категории: минеральные, синтетические и керамические. Каждая имеет специфические свойства, определяющие область применения.
Минеральные смазки на основе лития или кальция – бюджетный вариант с рабочим диапазоном от -30°C до +120°C. Они защищают от коррозии, но теряют свойства при перегреве. Примеры: Liqui Moly LM 47, Permatex 24110. Подходят для городских условий, где экстремальные нагрузки редки.
Синтетические смазки на основе полимочевины или полиалкиленгликоля выдерживают температуры до +300°C и не вымываются водой. Их ключевое преимущество – стабильность при длительной эксплуатации. Популярные марки: Molykote AS-880N, Klüber Lubrication AL-M 82. Рекомендуются для спортивных и тяжелонагруженных автомобилей.
- Силиконовые смазки – инертны к резиновым уплотнениям, но имеют низкую термостойкость (+200°C). Применяются в системах с минимальным нагревом, например, в задних суппортах барабанных тормозов. Пример: Dow Corning Molykote 111.
- Медные пасты – содержат мелкодисперсную медь, выдерживают до +1100°C. Используются для смазки тыльной стороны колодок и мест контакта с суппортом, но не подходят для направляющих из-за высокого коэффициента трения. Пример: Loctite 8065.
Керамические смазки – самые современные, с рабочим диапазоном до +1400°C. Состоят из керамических частиц в синтетической основе, не окисляются и не испаряются. Идеальны для высокопроизводительных тормозных систем. Пример: PAG Brake Caliper Grease. Недостаток – высокая стоимость.
При выборе смазки учитывайте материал направляющих (сталь, алюминий) и условия эксплуатации. Для алюминиевых суппортов избегайте медных паст – они вызывают электрохимическую коррозию. В регионах с высокой влажностью отдавайте предпочтение синтетическим составам с антикоррозийными присадками.
Наносите смазку тонким слоем на очищенные поверхности направляющих. Избыток приводит к загрязнению колодок и дисков, снижая эффективность торможения. После сборки проверьте свободное перемещение суппорта – заедания указывают на неправильное применение смазки.
Как правильно наносить медную смазку на посадочные поверхности дисков

Медная смазка предотвращает коррозию, снижает риск прикипания диска к ступице и облегчает последующий демонтаж. Наносить её нужно только на чистые, обезжиренные поверхности – остатки грязи или старой смазки сводят эффект к нулю. Используйте металлическую щётку или наждачную бумагу (зернистость P120–P240) для удаления окислов и заусенцев с посадочного пояска ступицы и внутренней поверхности диска.
Толщина слоя должна быть минимальной – 0,05–0,1 мм. Избыток смазки приведёт к её выдавливанию под нагрузкой, что может вызвать биение диска или попадание частиц на тормозные механизмы. Для равномерного распределения используйте кисть с жёстким ворсом или безворсовый тампон. Альтернатива – аэрозольные составы с дозатором, но они менее контролируемы.
- Наносите смазку только на посадочный поясок ступицы – не затрагивайте рабочую поверхность диска, колодки или направляющие суппорта.
- Избегайте попадания на резьбу болтов крепления диска – это может снизить момент затяжки.
- Для алюминиевых ступиц выбирайте смазки с антизадирными присадками (например, Liqui Moly Kupfer-Paste или Permatex Copper Anti-Seize).
После нанесения дайте смазке подсохнуть 5–10 минут при температуре +20°C. Это позволит растворителю испариться, а частицам меди равномерно распределиться по поверхности. Не используйте фен или другие источники тепла – перегрев может изменить свойства состава.
При установке диска слегка прокрутите его на ступице, чтобы смазка распределилась по всей площади контакта. Затягивайте болты крест-накрест с моментом, указанным в спецификации производителя (обычно 90–120 Н·м для легковых автомобилей). Превышение момента приведёт к деформации диска, недостаточный – к его смещению.
Для проверки качества нанесения после сборки выполните пробную поездку на скорости до 50 км/ч с плавным торможением. Если через 100–150 км эксплуатации диск снимается без усилий, а на посадочной поверхности остаётся тонкий равномерный слой смазки – работа выполнена правильно.
Не используйте медную смазку на автомобилях с керамическими тормозными дисками или системами, где производитель прямо запрещает её применение (например, некоторые модели Porsche или Audi RS). В таких случаях применяйте специальные пасты на основе графита или дисульфида молибдена.
Храните смазку в герметичной таре при температуре от +5°C до +25°C. Срок годности большинства составов – 2–3 года, но после вскрытия упаковки рекомендуется использовать её в течение 6 месяцев. Перед повторным применением проверьте консистенцию: если смазка загустела или расслоилась – утилизируйте её.
Какие смазки подходят для тыльной стороны тормозных колодок

Для обработки тыльной стороны тормозных колодок применяют смазки на основе меди, молибдена или синтетических полимеров. Наиболее распространённые варианты – медные пасты (например, Liqui Moly Kupfer-Paste, Permatex Copper Anti-Seize) и молибденовые составы (как CRC Moly Paste). Они выдерживают температуры до +1100°C, предотвращают коррозию и снижают вибрации, исключая скрип при контакте колодки с суппортом. Важно наносить тонкий слой – избыток может попасть на рабочие поверхности и ухудшить торможение.
Синтетические смазки на основе политетрафторэтилена (PTFE) или силикона (например, Dow Corning Molykote 111, Bosch Superfit) подходят для менее нагруженных систем. Они работают при температурах до +300°C, не высыхают и не вымываются водой, но уступают медным пастам по термостойкости. Такие составы оптимальны для задних дисковых тормозов или барабанных механизмов, где нагрев ниже. Избегайте универсальных смазок на минеральной основе – они разлагаются при нагреве и образуют абразивные отложения.
При выборе смазки учитывайте материал колодок и суппорта. Для алюминиевых суппортов не используйте медные пасты – возможна электрохимическая коррозия. В таких случаях предпочтительны нейтральные составы на основе керамики или графита (например, ATE Plastilube, Textar Ceratec). Наносите смазку только на металлическую пластину колодки, избегая попадания на фрикционный материал. После обработки протрите поверхность безворсовой салфеткой, чтобы удалить излишки.
Некоторые производители колодок (например, Ferodo, Brembo) выпускают специализированные смазки для своих изделий. Они адаптированы под конкретные материалы и условия эксплуатации, но стоят дороже универсальных аналогов. Если оригинальная смазка недоступна, выбирайте составы с аналогичными характеристиками по температурному диапазону и химической совместимости. Перед нанесением очистите поверхность от старой смазки и ржавчины металлической щёткой или наждачной бумагой (зернистость P240–P320).
Ошибки при выборе смазки для тормозных механизмов и их последствия
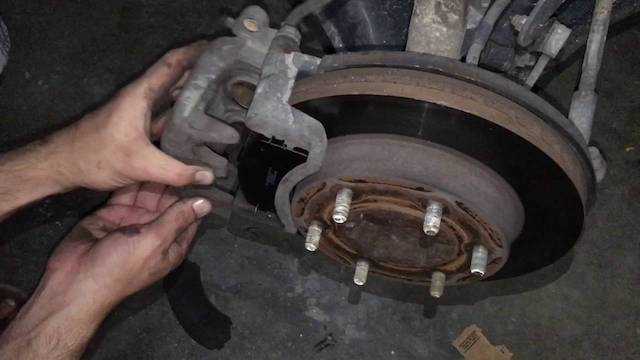
Использование универсальных смазок типа литола или графитной пасты в тормозных механизмах приводит к разжижению при нагреве свыше 150°C и вытеканию на рабочие поверхности дисков. Это снижает коэффициент трения на 30–40%, увеличивает тормозной путь и провоцирует неравномерный износ колодок. Медные смазки, несмотря на термостойкость до 1100°C, окисляются при контакте с влагой, образуя абразивные частицы, которые ускоряют износ направляющих суппортов и поршней. Замена таких смазок требуется каждые 10–15 тыс. км, иначе коррозия приводит к заклиниванию механизма.
Применение силиконовых смазок на основе диметилсилоксана в местах контакта колодок с суппортом вызывает «стекание» материала при температурах выше 200°C, оставляя сухие пятна. Это нарушает равномерное прилегание колодок, ведет к вибрациям и скрипам. Неправильный выбор смазки для направляющих – например, использование керамических паст вместо специализированных синтетических эфиров – увеличивает сопротивление скольжению на 20–25%, что снижает эффективность торможения и повышает расход топлива из-за неравномерного распределения нагрузки.
Нужно ли смазывать болты крепления суппорта и чем это делать
Болты крепления суппорта подвергаются высоким механическим и термическим нагрузкам. При эксплуатации автомобиля они нагреваются до 200–300°C, а в экстремальных условиях – до 500°C. Без смазки резьба окисляется, что приводит к прикипанию болтов и затрудняет их демонтаж при следующей замене колодок или дисков. Смазка предотвращает коррозию, снижает трение при затяжке и обеспечивает равномерное распределение усилия.
Основные требования к смазке для болтов суппорта:
- Термостойкость не ниже 600°C (кратковременно до 900°C).
- Устойчивость к воздействию тормозной жидкости, воды и дорожных реагентов.
- Антизадирные свойства для предотвращения схватывания металла.
- Совместимость с резиновыми и пластиковыми элементами (пыльники, манжеты).
Рекомендуемые типы смазок:
- Медные пасты (например, Liqui Moly Kupfer-Paste, Permatex Copper Anti-Seize) – выдерживают до 1100°C, защищают от коррозии, но могут вызывать электрохимическую коррозию на алюминиевых деталях.
- Керамические смазки (например, PAGid Ceramic Grease, ATE Plastilube) – термостойкость до 1400°C, инертны к металлам, не вымываются водой.
- Синтетические смазки на основе молибдена (например, Molykote 111) – работают до 400°C, снижают трение, но менее устойчивы к высоким температурам, чем медные или керамические.
- Специализированные смазки для тормозных систем (например, Bosch Superfit, TRW PFG110) – разработаны для суппортов, совместимы с резиной, выдерживают до 1000°C.
Технология нанесения смазки:
- Очистите болты и резьбу суппорта металлической щеткой и обезжиривателем (например, Loctite 7063).
- Нанесите тонкий слой смазки на резьбу болта и ответную часть суппорта. Избегайте попадания на рабочие поверхности колодок и дисков.
- Затяните болты с моментом, указанным в руководстве по ремонту (обычно 30–50 Н·м для направляющих, 80–120 Н·м для крепления суппорта).
- Повторно проверьте затяжку после пробной поездки (50–100 км).
Ошибки, которых следует избегать:
- Использование графитовых смазок или литола – они выгорают при 150–200°C и не обеспечивают защиту.
- Нанесение избыточного количества смазки – излишки могут попасть на тормозные механизмы и снизить эффективность торможения.
- Игнорирование очистки резьбы – остатки старой смазки или грязи снижают эффективность новой.
- Применение медной пасты на алюминиевых суппортах без дополнительной защиты (например, анодирования) – ускоряет коррозию.