

PLC (программируемый логический контроллер) – это специализированный компьютер для автоматизации промышленных процессов. Он принимает сигналы от датчиков (температуры, давления, положения), обрабатывает их по заданной программе и управляет исполнительными устройствами: моторами, клапанами, насосами. В отличие от обычного ПК, PLC работает в реальном времени, устойчив к пыли, вибрациям и перепадам температур. Типичные области применения: конвейеры, станки с ЧПУ, системы вентиляции.
HMI (человеко-машинный интерфейс) – это панель оператора, через которую человек взаимодействует с PLC. Она отображает текущие параметры (скорость, расход, ошибки) и позволяет вручную управлять процессом. Современные HMI – это сенсорные экраны с разрешением от 480×272 до 1920×1080 пикселей, работающие под управлением ОС Windows CE или Linux. Примеры устройств: Siemens KTP700 (7 дюймов, 65 тыс. цветов) или Weintek MT8071iE (поддержка VNC для удаленного доступа).
Ключевые функции HMI: визуализация данных в виде графиков, алармы (уведомления о превышении допустимых значений), архивирование событий. Для разработки интерфейсов используют программы WinCC, FactoryTalk View или EasyBuilder Pro. При проектировании избегайте перегруженных экранов – оптимально размещать не более 5–7 элементов управления на одном экране. Для критичных процессов предусмотрите резервные кнопки аварийного останова вне HMI.
PLC и HMI работают в связке: контроллер обрабатывает данные, а интерфейс их отображает. Связь между ними организуется по протоколам Ethernet/IP, OPC UA или Profinet. Например, в системе управления складом PLC получает сигналы от датчиков уровня, а HMI показывает оператору, какие ячейки свободны. При интеграции проверяйте совместимость версий прошивок – несоответствие может привести к задержкам в передаче данных до 500 мс.
Как PLC управляет оборудованием на производстве
- момент включения робота-сварщика (по сигналу датчика наличия детали);
- скорость ленты (регулирует частотный преобразователь двигателя);
- аварийную остановку при срабатывании светового барьера.
Типовые циклы работы PLC: сканирование входов (1–10 мс), выполнение логики программы (5–50 мс), обновление выходов. Для критичных процессов используют контроллеры с временем реакции менее 1 мс (например, Siemens S7-1500T для управления сервоприводами).
Управление оборудованием строится на трех ключевых принципах:
- Дискретное управление – включение/выключение исполнительных устройств (клапаны, реле, контакторы) по бинарным сигналам (0/1). Пример: PLC открывает пневмоклапан для подачи воздуха в цилиндр пресса только после подтверждения закрытия защитного ограждения.
- Аналоговое регулирование – плавное изменение параметров (температура, расход, обороты) через аналоговые выходы (4–20 мА или 0–10 В). Например, PLC корректирует мощность нагревателя экструдера, поддерживая температуру расплава полимера в диапазоне ±2°C.
При проектировании системы рекомендуется:
- разделять критичные и некритичные задачи между разными PLC (например, управление безопасностью выносить на отдельный контроллер);
- использовать резервирование для непрерывных процессов (дублированные CPU, горячее резервирование питания);
- ограничивать длину аналоговых линий до 100 м (иначе – применять усилители сигнала или цифровые датчики с HART-протоколом).
Зачем нужен HMI и как он упрощает работу оператора
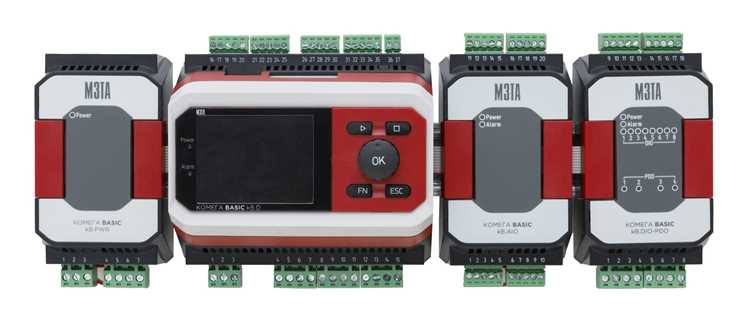
Оператору не нужно запоминать сложные последовательности действий или рыться в технической документации. HMI предлагает интуитивные сценарии: нажатие одной кнопки на экране может запустить многоступенчатый процесс, например, прогрев экструдера до 180°C, подачу полимера и активацию режущего механизма. В пищевой промышленности HMI часто интегрируют с системами контроля качества – если датчик фиксирует отклонение в составе продукта, интерфейс автоматически блокирует линию и предлагает варианты решения: «Сбросить партию» или «Корректировать рецептуру». Это снижает долю брака на 30–40% и ускоряет обучение новых сотрудников.
Современные HMI поддерживают удалённый доступ через VPN или облачные платформы. Технический специалист может диагностировать неисправность насоса или компрессора, не выезжая на объект, – достаточно подключиться к интерфейсу и проанализировать логи ошибок. Для операторов с ограниченными техническими навыками разработчики внедряют голосовые подсказки и AR-инструкции: наведя камеру смартфона на оборудование, сотрудник видит пошаговые рекомендации по замене фильтра или калибровке датчика. Такие решения сокращают простои оборудования на 15–25% и уменьшают зависимость от узких специалистов.
Основные компоненты PLC и их роль в автоматизации
Центральный процессор (CPU) – ядро PLC, выполняющее программы управления с тактовой частотой от 10 МГц до 1 ГГц в зависимости от модели. Современные CPU поддерживают многозадачность (до 32 задач одновременно) и работают с циклами сканирования от 1 мс, что критично для систем с высокой динамикой, например, в робототехнике или упаковочных линиях. Для выбора CPU учитывайте объём памяти: базовые модели предлагают 64 КБ, промышленные – до 16 МБ для хранения сложных алгоритмов и данных.
Коммуникационные интерфейсы (Ethernet/IP, Profibus, Modbus) обеспечивают связь PLC с HMI, SCADA и другими устройствами. Скорость передачи по Ethernet/IP достигает 1 Гбит/с, Profibus DP – 12 Мбит/с, что позволяет синхронизировать до 126 устройств на одной шине. Для надёжности применяйте резервированные каналы связи и протоколы с подтверждением доставки (например, TCP/IP). При интеграции с облачными платформами выбирайте PLC с поддержкой OPC UA или MQTT – это сокращает время настройки на 40–60% по сравнению с проприетарными решениями.
Как связать PLC и HMI для совместной работы
Связь между PLC и HMI начинается с выбора протокола обмена данными. Наиболее распространённые варианты: Modbus RTU/TCP, Profibus, Profinet, Ethernet/IP и OPC UA. Для простых систем подойдёт Modbus TCP – он поддерживается большинством устройств, не требует сложной настройки и работает через стандартный Ethernet. Если нужна высокая скорость и надёжность, выбирайте Profinet или Ethernet/IP. OPC UA универсален, но сложнее в реализации: требует установки сервера на стороне PLC или отдельного шлюза.
Настройка связи включает три ключевых этапа:
- Конфигурация сетевых параметров. Убедитесь, что IP-адреса PLC и HMI находятся в одной подсети (например, 192.168.1.1 и 192.168.1.2). Маска подсети должна совпадать (обычно 255.255.255.0). Для Modbus TCP задайте порт 502, для OPC UA – 4840.
- Сопоставление тегов. В программе PLC (например, TIA Portal, Codesys, Studio 5000) создайте переменные, которые будут доступны HMI. В HMI-редакторе (WinCC, FactoryTalk View, EasyBuilder Pro) импортируйте эти теги или вручную пропишите их адреса. Для Modbus TCP используйте формат %MW100 (регистр 100), для Siemens – DB1.DBW0.
- Проверка соединения. В HMI добавьте индикатор связи (например, лампочку статуса) и мониторьте его состояние. Если связь не устанавливается, проверьте кабели, настройки брандмауэра (отключите его временно) и логи ошибок в PLC.
Для оптимизации работы используйте буферизацию данных. Если HMI часто опрашивает одни и те же теги (например, температуру или давление), настройте в PLC циклическую запись этих значений в отдельный буфер. Это снизит нагрузку на сеть и ускорит отклик интерфейса. В Siemens для этого подойдёт блок GET/PUT, в Codesys – глобальные переменные с атрибутом RETAIN.
Безопасность связи часто упускают из виду. Для защиты от несанкционированного доступа:
- Измените стандартные пароли на PLC и HMI (например, у Siemens S7-1200 по умолчанию – «admin» с пустым паролем).
- Используйте VLAN для изоляции промышленной сети от офисной.
- Для OPC UA включите шифрование (рекомендуется профиль
Basic256Sha256) и аутентификацию по сертификатам. - Ограничьте доступ к портам на уровне маршрутизатора (например, разрешите только 502 для Modbus TCP).
При возникновении проблем диагностируйте их пошагово. Сначала проверьте физическое соединение: замените кабель, протестируйте другой порт на коммутаторе. Затем используйте встроенные инструменты: в TIA Portal – Online & Diagnostics, в Codesys – PLC Log. Для Modbus TCP полезен анализатор трафика (например, Wireshark с фильтром modbus). Если HMI показывает «No connection», но связь есть, проверьте соответствие типов данных: например, 32-битное число в PLC должно быть привязано к аналогичному типу в HMI.
Примеры использования PLC и HMI в реальных задачах
На автомобильных конвейерах PLC управляет роботами-сварщиками, синхронизируя их работу с точностью до 0,1 секунды. Например, на заводе Volkswagen в Калуге контроллеры Siemens S7-1500 контролируют 12 сварочных точек на кузове, корректируя силу тока и положение электродов в реальном времени. HMI-экраны операторов отображают текущий статус каждой точки, предупреждая о браке при отклонении параметров на 5% от нормы.
В системах водоснабжения PLC регулирует насосы и клапаны на основе данных с датчиков давления. На московской станции «Рублёво» контроллеры Schneider Electric Modicon M580 поддерживают давление в сети 4,5±0,2 атм, включая резервные насосы при падении ниже 4,0 атм. HMI позволяет диспетчерам переключаться между режимами «пиковое потребление» и «ночной минимум», сокращая энергопотребление на 18%.
| Отрасль | Задача PLC | Роль HMI | Экономический эффект |
|---|---|---|---|
| Пищевая промышленность | Контроль температуры в пастеризаторах молока (±0,5°C) | Визуализация кривых нагрева/охлаждения | Снижение брака на 12% |
| Энергетика | Балансировка нагрузки трансформаторов | Мониторинг токов фаз в реальном времени | Увеличение срока службы оборудования на 25% |
| Логистика | Маршрутизация конвейерных лент на складах | Отображение загруженности секций | Рост производительности на 30% |
В тепличных комплексах PLC управляет микроклиматом, поддерживая температуру 22±1°C и влажность 70±3%. Контроллеры Omron NJ Series анализируют данные с 48 датчиков на 1 га, включая CO₂ и освещённость. HMI позволяет агрономам задавать суточные циклы полива и досветки, что увеличивает урожайность томатов на 22% по сравнению с ручным управлением.
На нефтеперерабатывающих заводах PLC контролирует процесс крекинга, регулируя температуру в реакторах до 500°C с точностью ±2°C. Контроллеры Allen-Bradley ControlLogix интегрированы с системами безопасности, блокируя подачу сырья при превышении давления на 10%. HMI операторов отображает мнемосхемы установок с цветовой индикацией критических параметров, сокращая время реакции на аварийные ситуации до 3 секунд.
Типичные ошибки при настройке PLC и HMI и как их избежать
Одна из частых ошибок – игнорирование проверки совместимости протоколов связи между PLC и HMI. Например, если контроллер использует Modbus TCP, а панель настроена на OPC UA без соответствующих драйверов, система не заработает. Перед началом настройки сверяйте документацию: список поддерживаемых протоколов указан в технических характеристиках устройств. Для проверки используйте утилиты вроде Wireshark или встроенные диагностические инструменты среды разработки (TIA Portal, Codesys).
Неправильная адресация переменных приводит к тому, что HMI не отображает данные или передает неверные команды. В PLC Siemens адрес может выглядеть как DB1.DBW0, а в Allen-Bradley – N7:0. Ошибка в одном символе (например, DB1.DW0 вместо DB1.DBW0) вызовет сбой. Создавайте единую таблицу соответствия адресов для всех устройств и проверяйте их через симулятор или тестовый стенд до запуска в эксплуатацию.
Перегрузка HMI графическими элементами и скриптами замедляет работу системы. Панели с процессорами на 600 МГц (например, Siemens KTP700) начинают тормозить при загрузке более 50 динамических объектов на одном экране. Оптимизируйте интерфейс: используйте статические элементы для неизменяемых данных, объединяйте однотипные индикаторы в группы, а сложные вычисления переносите в PLC. Тестируйте производительность на реальном оборудовании, а не в эмуляторе.
Отсутствие резервного копирования конфигураций – критическая ошибка. При сбое питания или случайном удалении программы восстановление займет часы, если не дни. Сохраняйте проекты PLC и HMI в облако или на внешний носитель после каждого изменения. Для PLC Siemens используйте функцию «Archive Project», для Allen-Bradley – «Export to ACD». Настройте автоматическое резервное копирование по расписанию через Task Scheduler или аналогичные инструменты.
Какое программное обеспечение выбрать для программирования PLC и HMI
Выбор ПО зависит от производителя оборудования. Для Siemens используют TIA Portal – универсальную среду для программирования контроллеров S7-1200/1500 и панелей HMI серии Comfort или Basic. Версия TIA Portal V18 поддерживает OPC UA, встроенные функции безопасности и интеграцию с облачными сервисами MindSphere. Альтернатива – Simatic Step 7 для классических S7-300/400, но она постепенно вытесняется.
Allen-Bradley (Rockwell Automation) предлагает Studio 5000 для контроллеров ControlLogix и CompactLogix. Включает эмулятор Logix Emulate 5000 для тестирования без физического оборудования. Для HMI подходит FactoryTalk View ME/SE – поддерживает анимацию, тренды и удалённый мониторинг. Версия 13.0 добавила поддержку MQTT и расширенные функции кибербезопасности.
Schneider Electric использует EcoStruxure Machine Expert для контроллеров Modicon M262/M580 и панелей Magelis. ПО основано на Codesys 3.5, что упрощает миграцию проектов между разными вендорами. Для HMI доступен Vijeo Designer – поддерживает мультитач, скрипты на Lua и интеграцию с SQL-базами. Последняя версия (1.2) оптимизирована для работы с протоколами OPC UA и Modbus TCP.
Для бюджетных решений подойдёт Codesys – независимая платформа, совместимая с контроллерами более 500 производителей, включая WAGO, Beckhoff и Omron. Включает встроенный симулятор, поддержку всех стандартов IEC 61131-3 (LD, FBD, SFC, ST, IL) и инструменты для создания HMI на базе WebVisu. Версия 3.5 SP19 добавила генерацию кода для ARM-процессоров и улучшенную поддержку Docker-контейнеров.
Mitsubishi Electric предлагает GX Works3 для контроллеров серии iQ-R и FX5U. ПО поддерживает многозадачность, горячее резервирование и встроенные функции диагностики. Для HMI – GT Works3 с шаблонами для быстрого создания интерфейсов и поддержкой протоколов CC-Link IE и SLMP. Версия 1.300 включает инструменты для анализа энергопотребления и интеграцию с MES-системами.
При выборе учитывайте совместимость с железом, наличие локальной поддержки и стоимость лицензий. Например, TIA Portal требует отдельных лицензий для PLC и HMI (от 1500€ за базовую версию), а Codesys предлагает бесплатную пробную версию с ограничением на 2 часа непрерывной работы. Для обучения подойдут демо-версии с эмуляторами – Studio 5000 Lite или Codesys SoftPLC.


